

Ikaw ay nasa huling yugto ng pagdidisenyo ng bagong gabay na catheter. Ang baras ay tumutulak nang maayos, ang hugis ng kurba ay humahawak sa track nito, ngunit ang tip ay patuloy na nakakakuha sa kunwa ng anatomy sa unang liko. Sa karamihan ng mga kaso, ang problema ay hindi ang disenyo ng baras o ang timpla ng polimer, ito ay ang hakbang sa pagbuo ng tip.
Ang pagbuo ng tip ay hindi isang cosmetic finishing operation. Ito ay ang proseso na tumutukoy kung ang isang aparato ay maaaring ligtas na mag-navigate sa mga paikot-ikot na sasakyang-dagat, tumawid sa isang makitid na sugat, o ma-access ang isang distal na sanga nang hindi nagdudulot ng trauma. Para sa mga inhinyero ng medikal na aparato, ang mensahe ay simple: kunin muna ang tip nang tama, at ang natitirang bahagi ng device ay may pagkakataong gumana.
Ano ang Pagbubuo ng Tip sa Kateter?
Ang pagbuo ng tip sa catheter ay isang pangalawang operasyon na nakabatay sa init. Ang isang pre-extruded tube ay inilalagay sa isang forming tool, pinainit hanggang sa lumambot ang polimer, muling hinubog sa isang target na geometry, at pagkatapos ay pinalamig upang i-lock ang hugis. Ang proseso ay kinokontrol ng apat na independyenteng mga variable:
- Temperatura ng pag-init at profile ng ramp
- Mould gap at dwell time
- Axial force, vacuum, o panloob na presyon ng hangin
- Rate ng paglamig at paglihis pagkatapos ng paglamig
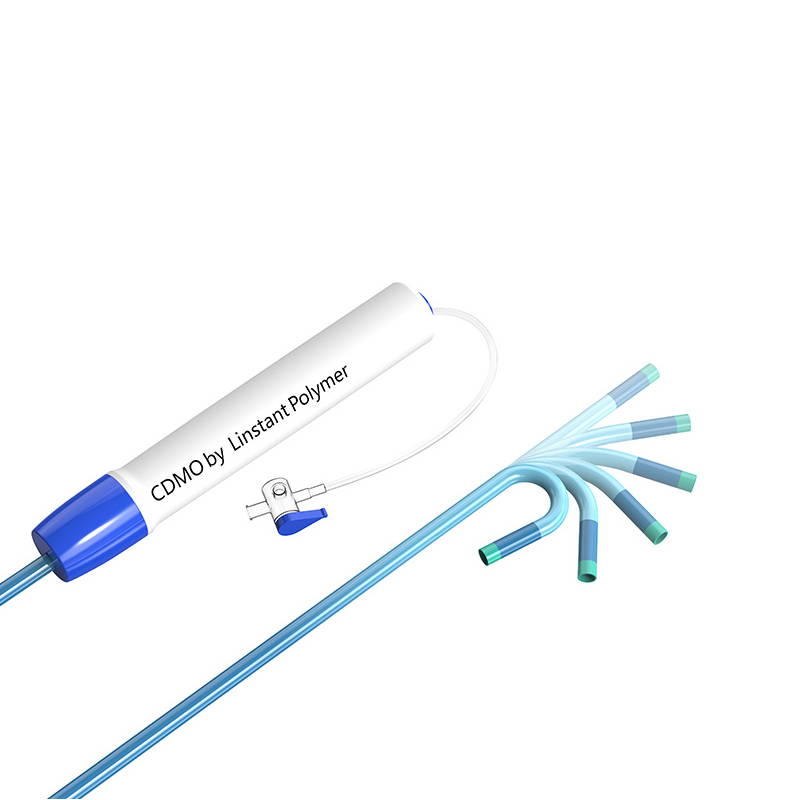
Sa praktikal na antas, ang pagbubuo ng tip ay tumatagal sa distal na dulo ng isang catheter at ginagawa itong taper, dome, flare, o curved na hugis. Ang pagpili ng geometry ay sumusunod sa inilaan na klinikal na pag-andar. Ang malambot na taper ay tumutulong sa pagsubaybay sa ibabaw ng isang guidewire, pinoprotektahan ng dulo ng simboryo ang pader ng sisidlan, at ang isang kurbadong dulo ay tumutulong sa pag-redirect ng device.
Kung saan Nakalagay ang Tip Forming sa Daloy ng Produksyon
Karaniwang nanggagaling ang pagbubuo ng tip pagkatapos ng pagpilit at pagtirintas, at bago ang pagpupulong ng hub o sa wakas ay pinagbuklod na mga bahagi. Nangangahulugan iyon na ang anumang depekto na makikita sa pagbuo ng tip ay nakakaapekto rin sa upstream na ani. Pinipigilan ng isang disiplinadong disenyo ng proseso ang mga rework loop.
Isometric na paglalarawan ng isang catheter tip na bumubuo ng amag, na nagpapakita ng tubo, tip geometry, heating zone, at upper/lower mold na mga kalahati.
Bakit Hindi Maaaring Pabayaan ang Kalidad ng Pagbubuo ng Tip
Ang pagbuo ng tip ng catheter ay higit na nakakaapekto sa hitsura ng device. Ito ay may direktang kahihinatnan para sa:
- Kaligtasan ng vascular. Ang isang matalim na gilid o burr sa dulo ay maaaring maghiwa-hiwalay ng pader ng sisidlan o magdulot ng embolization.
- Trackability at crossability. Ang isang mahusay na nabuong taper ay nagsasalin ng torque at push force nang mas mahusay sa isang paliko-liko na landas.
- Guidewire at compatibility ng device. Kinokontrol ng tip geometry kung gaano kadaling dumaan ang wire o ibang device sa lumen.
- Pagganap ng imaging. Ang isang kumikislap o hindi regular na tip ay maaaring lumikha ng mga artifact sa pagtatasa ng fluoroscopy o OCT.
- Katatagan ng pagpupulong. Ang mga paglihis sa mga sukat ng tip ay nagpapahirap sa pagbubuklod ng isang radiopaque marker o pagsali sa isang distal na seksyon.
Sa madaling salita, ang pagbuo ng tip ay ang huling linya ng depensa sa pagitan ng isang mahusay na aparato at isang mahusay na disenyo. Ang pagsasakatuparan na iyon ay nagtutulak kung bakit namumuhunan ang mga nangungunang tagagawa sa paglalarawan ng proseso para sa hakbang na ito.
Pagpili ng Mga Materyales para sa Pagbubuo ng Tip
Ang pagpili ng materyal ay nagtutulak sa window ng proseso nang higit sa anumang iba pang variable. Ang bawat pamilya ng polimer ay may sariling thermal behavior, lakas ng pagkatunaw, at profile ng pag-urong.
Ang Workhorse Polymers: Pebax, TPU, at Naylon
Ang Pebax (polyether block amide) ay ang pinakakaraniwang materyal para sa malambot na mga tip sa catheter. Ang shore hardness range nito na 25D hanggang 72D ay nagbibigay-daan sa mga inhinyero na balansehin ang flexibility at torque transfer. Ang isang tipikal na forming window ay nasa pagitan ng 150°C at 210°C, na sapat na mababa upang mabawasan ang thermal damage ngunit sapat na mataas upang hubugin ang tip nang mabilis.
Ang TPU (thermoplastic polyurethane) ay nag-aalok ng mahusay na abrasion resistance at maaaring buuin gamit ang radiopaque fillers. Ang mga tip sa TPU ay karaniwang nabuo sa hanay na 160–220°C. Ang mas mababang lakas ng pagkatunaw nito ay nangangailangan ng mas mahigpit na agwat ng amag upang maiwasan ang sagging.
Ang Naylon (polyamide) ay nagbibigay ng mas mataas na lakas ng column at kadalasang ginagamit sa mga tip na nangangailangan ng istruktura. Gayunpaman, ang moisture sensitivity ay maaaring magdulot ng mga depekto sa ibabaw, kaya mahalaga ang dry-air conditioning bago mabuo.
Mga Opsyon na High-Performance: SILIP at Polyimide
Ang SILIP ay isang mahusay na pagpipilian para sa mga device na nangangailangan ng mataas na lakas ng pagkapagod at paglaban sa temperatura. Ang pagbuo ng tip ng PEEK ay nangangailangan ng mga temperatura ng amag sa hanay na 340–400°C. Dahil ang PEEK ay lumalawak nang higit pa kaysa sa karaniwang mga plastik na pang-inhinyero, ang agwat ng amag ay kailangang mas maluwag upang maiwasan ang dumikit o galling.
Ang polyimide ay hindi natutunaw. Ang halaga nito ay namamalagi sa manipis na pader, heat-stable shafts. Para sa pagbuo ng tip, kadalasang umaasa ang mga tagagawa sa mga diskarteng nakabatay sa pandikit o solvent.
Mga Fluoropolymer: Mababang Friction, Limitadong Formability
Ang PTFE at FEP ay nag-aalok ng pinakamahusay na lubricity at chemical resistance, ngunit hindi sila dumadaloy sa isang karaniwang tip-forming mol. Ang PTFE ay hindi maaaring matunaw sa lahat. Sa pagsasagawa, ang isang fluoropolymer tip ay nakakamit sa pamamagitan ng pagbubuklod ng isang hiwalay na low-friction na distal na seksyon o sa pamamagitan ng paggamit ng heat-shrink na teknolohiya.
| materyal | Katigasan ng Shore | Pagbubuo ng Temp | Pangunahing Panganib |
|---|---|---|---|
| Pebax | 25D–72D | 150–210°C | Thermal degradation |
| TPU | 80A–95A | 160–220°C | Matunaw sagging |
| Nylon | 30D–65D | 170–230°C | Sensitibo sa kahalumigmigan |
| PEEK | 80D–90D | 340–400°C | Overheating / dumidikit |
| Polyimide | Matigas | Hindi maporma | Mga isyu sa pagdirikit |
| PTFE / FEP | 50D–55D | Hindi natutunaw | Walang pagproseso ng pagtunaw |
 Precision Balloon Tubing para sa mga Medical Catheter Balloon tubing na may mahigpit na tolerance pababa sa ±0.01 mm at multi-layer na mga opsyon hanggang 55 atm burst pressure. Angkop para sa mga balloon dilatation catheter sa cardiovascular at minimally invasive na mga pamamaraan, na nag-aalok ng pare-parehong mekanikal na katangian. Tingnan ang Produkto →
Ang mga hanay ng temperatura ay mga tipikal na halaga para sa mga medikal na grade polymer, na ibinubuod mula sa mga karaniwang sanggunian sa engineering at LINSTANT process engineering data.
Kapag ang isang tip ay kailangang gumana sa isang lobo, ang pagpili ng grado ng balloon tubing ay makakaapekto sa pangkalahatang pagpupulong. Maraming mga inhinyero ang naghahanap ng kasosyo na makakapagbigay ng balloon tubing na may pare-parehong pagtugon sa pagbuo ng tip. Kasama sa portfolio ng medikal na balloon tubing ng LINSTANT ang mga opsyon na single-layer, double-layer, at triple-layer dahil ang dulo ay kung saan nagtatagpo ang iba't ibang istruktura ng dingding.
Mga Karaniwang Tip sa Pagbubuo ng mga Depekto at Paano Pigilan ang mga Ito
Sa isang setting ng produksyon, ang mga depekto sa pagbuo ng tip ay nahuhulog sa ilang umuulit na pamilya. Ang pagkilala sa kanila nang maaga ay pumipigil sa sistematikong scrap.
| Depekto | Pinag-ugatan | Paglaban |
|---|---|---|
| Burr / flash | Masyadong malaki ang agwat ng amag o masyadong mataas ang temperatura | Bawasan ang agwat, babaan ang temperatura, ayusin ang rate ng paglamig |
| Hindi pagkakapare-pareho ng dimensyon | Hindi pantay na pag-init o pagkakaiba-iba ng batch ng materyal | I-requalify ang profile ng init, i-verify ang lote ng materyal |
| Pagkakaiba-iba ng kapal ng pader | Maling pagkakahanay ng amag o sira-sira na tubo | I-align ang tooling, suriin ang concentricity ng tube |
| Mapurol o kulot na ibabaw | Maling rate ng paglamig o labis na oras ng tirahan | Paikliin ang dwell, i-optimize ang cooling curve |
| Sarado / na-collapse na tip | Labis na vacuum o sobrang presyon | Balansehin ang panloob na presyon at pagpapasok ng hangin |
| Linya ng hinang | Flow front collision sa isang multi-layer na tip | Ayusin ang mold geometry o kumbinasyon ng materyal |
Para sa mga micro catheter, ang kontrol sa pagbuo ng tip ay mas hinihingi dahil ang kapal ng pader ay madalas na mas mababa sa 0.2 mm. Ang isang 5°C na pagkakaiba-iba ng temperatura ay maaaring gawing malambot at hindi gumaganang tip ang malinis na taper. Ang tamang pagbuo ng micro catheter tip ay kadalasang kinabibilangan ng infrared o RF heating na may closed-loop temperature monitoring.
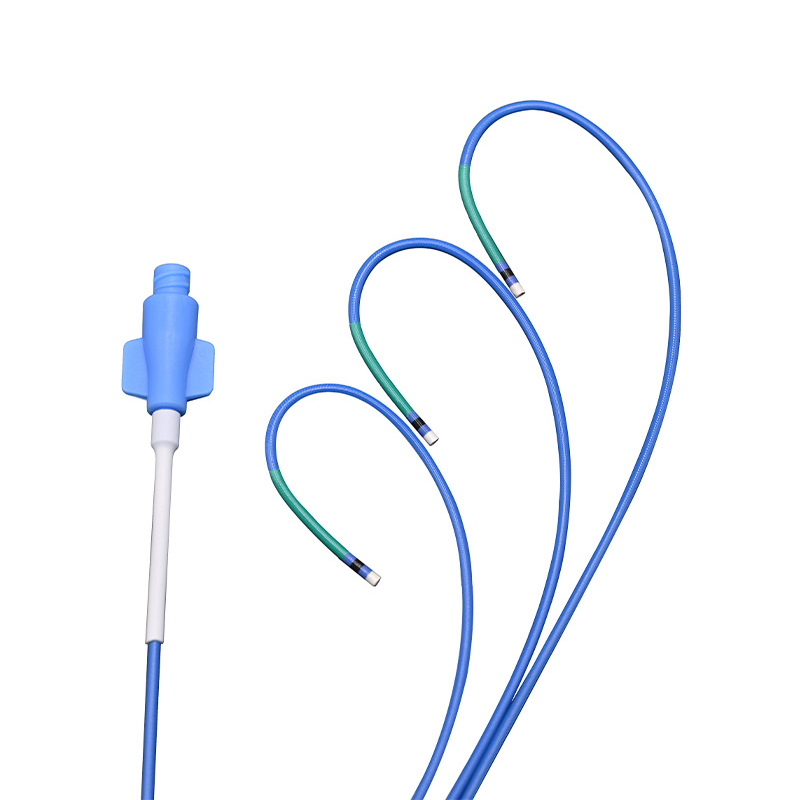
 Reinforced Micro Catheter para sa Minimally Invasive Surgery Micro catheter na may panlabas na diameter sa ilalim ng 1 mm, nako-customize na tigas at mga pagbabago sa diameter para sa pag-navigate sa mga paikot-ikot na sasakyang-dagat. Binabawasan ng pabilog na tip ang trauma, ginagawa itong mainam para sa neurointervention, cardiovascular, at mga paggamot sa tumor. Tingnan ang Produkto →
Kapag nagtatrabaho ka sa PEEK tubing, ang panganib ng sobrang init ay totoo. Ang advanced na tooling ay kinakailangan upang bumuo ng PEEK nang hindi nasusunog o nawawala ang mga mekanikal na katangian nito. Para sa mga detalye sa partikular na materyal na ito, tingnan ang aming artikulo sa tip na bumubuo ng PEEK medical tubing .
Tungkol sa LINSTANT: Isang Custom Catheter System Partner
Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto.
Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system.
Ang LINSTANT ay nagpapatakbo ng halos 20,000 m² na cleanroom na sumusunod sa GMP, na may 15 imported na extrusion lines, 8 dedikadong PEEK extrusion lines, 2 injection molding lines, at malapit sa 100 set ng braiding, spring, coating, at welding equipment. Sinusuportahan ng kapasidad na ito ang parehong small-scale pilot production at sustained volume delivery.
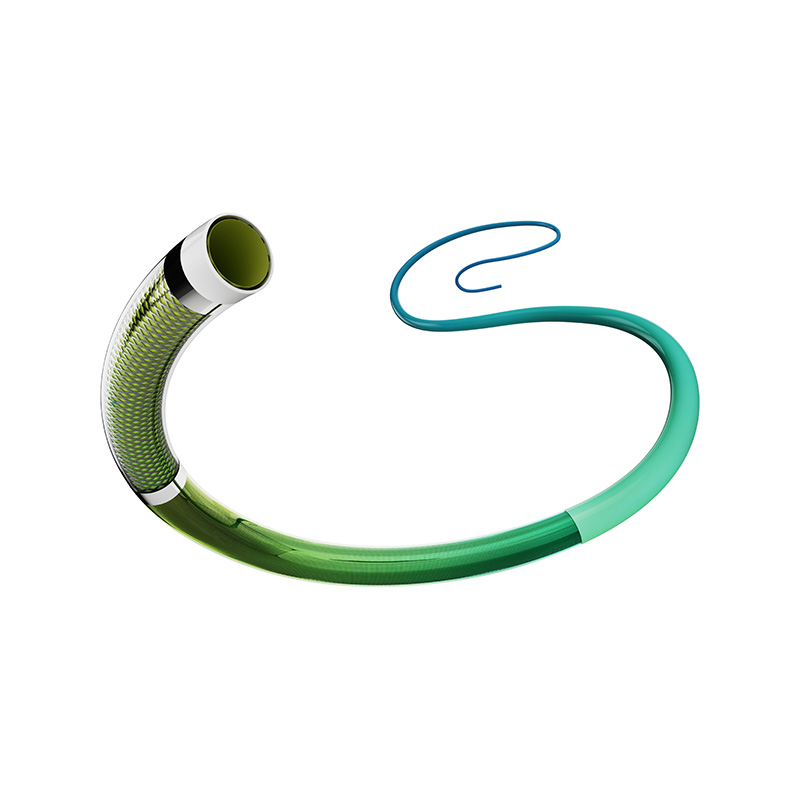
 High-Torque Guiding Catheter na may Braided Structure Guiding catheter na nagtatampok ng multi-stage hardness, soft distal tip, at braided shaft para sa superior torque at stability. Tinitiyak ng ultra-thin wall at PTFE inner layer ang maayos na paghahatid ng device, na sinusuportahan ng produksyon ng cleanroom na sumusunod sa GMP. Tingnan ang Produkto →
Mula sa Pagguhit hanggang sa Produksyon: Paano Mag-scale ng Tip Forming Design
Ang pagdadala ng isang tip forming specification sa produksyon ay nangangailangan ng higit pa sa isang amag. Nangangailangan ito ng characterization ng proseso, inspeksyon sa unang artikulo, at mga kontroladong parameter ng produksyon. Ang isang mabuting kasosyo ay tutukuyin ang window ng proseso, idokumento ang mga kritikal na parameter ng proseso, at mga aktibidad sa pagpapatunay ng suporta.
ni LINSTANT Mga serbisyo ng OEM/ODM takpan ang buong landas mula sa pagpili ng materyal at tooling hanggang sa mga pilot run at serial production. Para sa European at North American device team, ang benepisyo ay isang solong supplier na may in-house na extrusion at pangalawang pagpoproseso, na nagpapababa ng mga panganib sa paglipat at nagpapaikli sa mga oras ng lead.
Mga Madalas Itanong Tungkol sa Pagbubuo ng Tip sa Catheter
Q1. Ano ang bumubuo sa tip ng catheter?
Ang pagbubuo ng catheter tip ay isang prosesong nakabatay sa init na humuhubog sa distal na dulo ng isang medikal na tubo sa isang taper, dome, o iba pang functional geometry para sa nabigasyon at kaligtasan sa klinikal.
Q2. Aling mga materyales ang pinakamahusay na gumagana para sa pagbuo ng tip?
Karaniwang ginagamit ang Pebax, TPU, nylon, at PEEK. Ang polyimide at PTFE ay karaniwang nangangailangan ng malagkit na pagbubuklod o mga mekanikal na pamamaraan sa halip na pagbuo ng init.
Q3. Ano ang nagiging sanhi ng mga depekto sa pagbuo ng tip?
Ang hindi pantay na pag-init, mahinang pagkakahanay ng amag, labis na presyon, at hindi tugmang mga grado ng materyal ay ang pinakamadalas na sanhi ng mga burr, flash, o dimensional na isyu.
Q4. Paano sinusuri ang kalidad ng pagbuo ng tip?
Karaniwang pinagsama ang optical inspection, dimensional measurement, leak testing, at burst pressure testing para i-verify ang nabuong tip.
Q5. Nag-aalok ba ang LINSTANT ng custom na tip forming?
Oo. Sinusuportahan ng OEM/ODM program ng LINSTANT ang custom na tip na bumubuo mula sa yugto ng disenyo sa pamamagitan ng pag-develop ng tool at paggawa ng volume.
Q6. Ano ang pagkakaiba sa pagitan ng tipping at tip forming?
Karaniwang tumutukoy ang tipping sa paunang paghubog ng dulo ng tubo, habang kasama sa pagbuo ng tip ang buong distal na kahulugan ng profile, kabilang ang pag-init, paghubog, pagpapalamig, at pagtatapos.