Ang isang spinal fusion cage, isang microcatheter liner, isang pump bearing at isang semiconductor clamp ring ay lahat ay maaaring putulin mula sa parehong beige polymer. Ang polymer na iyon ay SILIP, at ang maikling sagot sa "ano ang SILIP" ay ito: ito ay isang semi-crystalline engineering thermoplastic sa pamilyang polyaryletherketone na nagpapanatili ng kapaki-pakinabang na mekanikal na lakas hanggang sa humigit-kumulang 250 °C, nagkikibit-balikat sa karamihan ng mga kemikal, at maaaring ma-extruded, hulmahin o makina. Ang mas mahabang sagot ay kung saan nagtatagumpay o nabigo ang mga proyekto, dahil ang pagpili ng grado, pagkakristal at pagpoproseso ng window ay nagpapasya kung ang mga katangian ng datasheet ay mananatili sa natapos na bahagi. PEEK Chemistry sa Plain Terms Kinukuha ng polyether ether ketone ang pangalan nito mula sa backbone nito: mga aromatic benzene ring na pinagsama ng dalawang eter linkage at isang ketone linkage, na umuulit sa isang regular na pattern. Ang regular na iyon ay nagbibigay-daan sa mga chain na mag-pack sa mga mala-kristal na rehiyon, karaniwang 25 hanggang 35 porsiyento ng volume depende sa kung paano pinalamig at na-annealed ang bahagi. Ang mala-kristal na bahagi ay nagbibigay ng higpit, paglaban sa pagkapagod at panlaban sa solvent; ang amorphous phase ay nagbibigay ng katigasan. Dalawang numero ang naka-frame sa lahat ng iba pa. Ang temperatura ng paglipat ng salamin ay nasa humigit-kumulang 143 °C, kung saan ang amorphous phase ay nagsisimulang lumambot. Ang punto ng pagkatunaw ay humigit-kumulang 343 °C, kaya naman ang kagamitan sa pagpoproseso ng PEEK ay kailangang tumakbo nang malapit sa 380 °C. Sa pagitan ng dalawang numerong iyon, ang PEEK ay kumikilos na parang matigas, lumalaban sa gumagapang na solid kaysa sa isang rubbery na plastik, na kung bakit ito nag-iiba ng metal sa mga bahagi ng pagsusuot at mga bahagi ng implant. Isang detalye ng regulasyon ang nararapat na sabihin nang maaga: Ang PEEK ay walang fluorine. Ito ay hindi isang fluoropolymer at hindi isang PFAS. Sa panahon na ang mga sangkap ng per- at polyfluoroalkyl ay nahaharap sa mabigat na pang-regulasyon na presyon, ang nag-iisang katotohanang iyon ay naglipat ng higit sa isang pangkat ng disenyo mula sa PTFE at patungo sa PEEK. Ang Ari-arian Profile sa Likod ng Reputasyon Na-publish na mga numero para sa hindi napunang kumpol ng PEEK nang mahigpit sa mga supplier, na ginagawang mas madali ang pagsusulat ng detalye kaysa sa mga plastik na kalakal. Mga karaniwang halaga para sa hindi napunong SILIP sa temperatura ng silid; magkakaiba ang mga marka ng filled, bearing at implant. Ari-arian Karaniwang halaga Ano ang ibig sabihin nito sa disenyo Densidad 1.30–1.32 g/cm³ Tungkol sa isang-anim na bigat ng bakal para sa parehong dami Transition ng salamin (Tg) ≈143 °C Ang paninigas ay nagsisimulang mahulog sa itaas ng puntong ito Punto ng pagkatunaw (Tm) ≈343 °C Itinatakda ang window ng pagtunaw ng pagpoproseso malapit sa 350–400 °C Patuloy na temperatura ng serbisyo ≈250 °C sa hangin Pangmatagalang limitasyon sa pagdadala ng pagkarga, depende sa grado lakas ng makunat 90–100 MPa Maihahambing sa ilang mga aluminyo na haluang metal sa bawat yunit ng timbang Flexural modulus 3.6–4.1 GPa Mas malapit sa cortical bone kaysa sa titanium Pagsipsip ng tubig ≈0.15% (24 h), ≈0.5% puspos Bahagyang nagbabago ang mga sukat sa vivo; payagan ito Pagkasunog UL 94 V-0 sa 1.5 mm, mababang usok Kapaki-pakinabang sa loob ng sasakyang panghimpapawid at riles Paglaban sa kemikal Hindi matutunaw sa mga karaniwang solvents Inaatake ng puro sulfuric acid lamang Karaniwang maximum na tuluy-tuloy na temperatura ng serbisyo (°C) Polyimide (PI) 300 PTFE 260 PEEK 250 PPS 220 PCTFE 120 Tinatayang mga halaga mula sa nai-publish na polymer datasheet; ang mga tunay na limitasyon ay nakasalalay sa pagkarga, katamtaman at kapal ng pader. Basahin ang mga figure na ito bilang isang sahig sa halip na isang kisame. Ang isang 30 porsiyentong gradong puno ng salamin ay nagpapataas ng modulus at nagbabawas ng thermal expansion; ang isang carbon-filled grade ay nagdaragdag ng wear resistance at electrical conductivity; Ang mga pagdaragdag ng barium sulfate ay gumagawa ng PEEK radiopaque kapag kailangan itong makita ng isang clinician sa ilalim ng fluoroscopy. PEEK vs PTFE, Polyimide at PPS Malawak na paghahambing ng hindi napunan na mga marka; bawat pamilya ay may maraming espesyalidad na variant. Ari-arian PEEK PTFE Polyimide PPS Patuloy na paggamit (°C) ≈250 ≈260 ≈300 ≈220 lakas ng makunat (MPa) 90–100 20–30 90–110 75–85 Magsuot ng pagtutol Mahusay mahirap Mabuti Mabuti Matunaw na maproseso Oo Mahirap Hindi Oo Naglalaman ng fluorine Hindi Oo Hindi Hindi Kamag-anak na gastos sa materyal Mataas Katamtaman Mataas Katamtaman Piliin ang PTFE kapag nangingibabaw ang friction at inertness at magaan ang mechanical load; ang malamig na daloy nito sa ilalim ng compression ay ang karaniwang failure mode. Pumili ng polyimide kapag ang temperatura ay lumampas sa kung ano ang maaaring hawakan ng PEEK at ang bahagi ay manipis, tulad ng isang catheter reinforcement layer, ngunit tandaan na hindi ito natutunaw na maproseso. Piliin ang PPS kapag ang gastos ang nagtulak sa desisyon at nananatiling katamtaman ang pagkakalantad sa kemikal. Pumili ng PEEK kapag ang isang bahagi ay dapat magdala ng structural load, makaligtas sa paulit-ulit na isterilisasyon at manatiling radiolucent sa parehong oras. Mula sa Resin hanggang sa Tapos na Bahagi Ang PEEK ay sumisipsip ng sapat na kahalumigmigan na dapat itong matuyo bago matunaw, karaniwang 150 °C sa loob ng tatlong oras o higit pa sa isang desiccant dryer. Ang pagpoproseso ng tunaw ay tumatakbo sa pagitan ng 350 at 400 °C na may mga temperatura ng mold o die sa paligid ng 170–200 °C, at ang pagsusubo sa itaas ng glass transition ay bumubuo ng crystallinity na naghahatid ng mga katangian na iyong tinukoy. Laktawan ang anneal at makakakuha ka ng bahagi na mukhang tama at gumaganap nang mas mababa sa inaasahan. Apat na ruta ang sumasaklaw sa karamihan ng produksyon: pagpilit sa baras, pelikula at tubing; paghubog ng iniksyon ng mga kumplikadong geometries; compression molding ng malalaking slab; at machining mula sa mga hugis ng stock. Ang medikal na tubing ay kadalasang nagmumula sa extrusion o machining, at ang tolerance na pag-uusap ay mahalaga nang maaga — ang mga medikal na guhit ay karaniwang tinatawag na inner diameter tolerance sa hanay na ±0.02 hanggang ±0.05 mm, na maaaring maabot ngunit dapat suriin sa tamang paraan. Mataas-Precision PEEK Tubing for Medical Applications Precision SILIPIN tubing na may mga panloob na diameter mula 0.10 hanggang 23.00 mm at masikip na OD tolerance para sa maliliit na sukat, na angkop sa catheter at endoscopic na mga bahagi. Tingnan ang Produkto → Ang heat shrink tubing ay isang hiwalay ngunit kaugnay na tool: ang isang PEEK o FEP na manggas ay lumiliit sa ibabaw ng isang catheter shaft sa panahon ng reflow, na pinagsasama-sama ang mga layer nang hindi nagdaragdag ng permanenteng panlabas na pader. PEEK Heat Shrink Tubing para sa mga Sensitibong Bahagi Heat-shrink PEEK sleeve na may 1.3/1.4 ratio at 170–190°C recovery temperature, na angkop sa pagprotekta sa mga sensitibong bahagi at kritikal na koneksyon sa mga medical assemblies. Tingnan ang Produkto → Kung saan Nakukuha ng PEEK ang Presyo nito sa Mga Medical Device Tatlong pag-aari ang nagdadala ng karamihan sa medikal na kaso. Una, radiolucency: isang hindi napunong bahagi ng PEEK ay hindi nakikita sa X-ray at gumagawa ng mas kaunting MRI artefact kaysa sa titanium, kaya nananatiling malinis ang imaging sa paligid nito. Pangalawa, modulus: sa humigit-kumulang 3.6 GPa, ang PEEK ay mas malapit sa cortical bone kaysa sa mga metal alloy, na nagpapababa ng stress shielding sa mga spinal at trauma device. Pangatlo, katatagan ng isterilisasyon: Ang PEEK ay pinahihintulutan ang gamma, ethylene oxide at steam cycle nang walang pagdidilaw o pagkasira na nakakaapekto sa mas murang mga polymer. Sa catheter work, lalabas ang PEEK bilang high-stiffness shaft segments, braid-bonded liners at hypotube alternatives kung saan kailangan ang electrical o thermal insulation. Kung gusto mo ng mas malalim na pagtingin sa kung paano kumikilos ang materyal sa anyo ng tubo, ang pangkalahatang-ideya na ito ng PEEK tubing sumasaklaw sa kapal ng pader, tuwid at tolerance practice. Nagsisilbi rin ang machined PEEK sa bench side ng pag-develop ng device: trial implants, sterilization fixtures, instrument handles at test rigs na hindi dapat scratch o kontaminado sa hawak ng mga ito. Precision-Machined PEEK Parts para sa Mga Medical Device Precision-machined PEEK parts para sa trial implants, sterilization fixtures, instrument handle at medical device component, na may mataas na tigas, corrosion resistance at biocompatibility. Tingnan ang Produkto → Gastos, Lead Time at Panganib sa Pagpapalit Ang PEEK compound ay karaniwang nagkakahalaga ng isang order ng magnitude na higit sa bawat kilo kaysa sa POM, PBT o nylon, at ang mga implant-grade lot na may ganap na traceability ay umupo sa itaas na muli. Ang presyo ay bihira ang nagpapasya na kadahilanan sa isang maliit na bahagi, ngunit ito ay nangingibabaw sa isang malaking pabahay. Dalawang praktikal na kahihinatnan ang sumusunod. Idisenyo ang kapal ng pader na talagang kailangan mo sa halip na ang kapal na minana mo mula sa isang bahaging metal. At kumpirmahin na available ang grade sa form na kailangan mo bago mag-freeze ang disenyo, dahil ang mga specialty grade ay kadalasang nagdadala ng mas mahabang oras ng lead at mas mataas na minimum na dami kaysa sa hindi napunong natural na stock. Ang tahimik na panganib ay pagpapalit. Ang PEEK ay mukhang katulad ng ilang mas murang beige polymer, at ang mga supplier ay kilala na nagpapadala ng hindi na-verify na grado kapag tumaas ang demand. Humingi ng lot traceability, isang sertipiko ng pagsusuri laban sa eksaktong grado, at kumpirmasyon ng pinagmumulan ng resin. Limang Pagsusuri Bago Sumilip sa Isang Pagguhit Kumpirmahin ang tunay na temperatura ng serbisyo, kabilang ang mga maikling excursion, sa halip na banggitin ang headline na 250 °C figure. Magpasya kung ang bahagi ay nangangailangan ng pagsusubo, at kung sino ang may pananagutan para dito. Ilista ang bawat kemikal na kokontakin ng bahagi; Ang PEEK ay lumalaban sa malawak na spectrum ngunit hindi pangkalahatan. Sabihin ang paraan ng inspeksyon kasama ng tolerance, lalo na para sa mga panloob na diameter ng tubo. Itugma ang grado sa aplikasyon: ang mga gradong pang-industriya, medikal at implant ay hindi mapapalitan. Tungkol sa Ningbo LINSTANT Polymer Materials Co., Ltd. Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. Ang aming PEEK extrusion, injection molding at machining capacity ay nasa tabi Mga serbisyo ng OEM at ODM para sa mga gumagawa ng device na nangangailangan ng kasosyo sa pagmamanupaktura sa halip na isang katalogo. PEEK: Mga Madalas Itanong Q1. Ano ang gamit ng PEEK plastic? Mga seal, bearings, pump at valve component, aerospace bracket, semiconductor parts, spinal cage, dental frameworks at catheter tubing — kahit saan ang init, pagkasira o pagkakalantad ng kemikal ay nag-aalis sa mga ordinaryong plastic ng engineering. Q2. Anong temperatura ang kayang tiisin ng PEEK? Humigit-kumulang 250 °C na tuluy-tuloy sa hangin para sa mga hindi napunong grado, na may punto ng pagkatunaw na malapit sa 343 °C. Ang mga maiikling ekskursiyon na higit sa tuluy-tuloy na limitasyon ay posible ngunit nangangailangan ng pagpapatunay na tukoy sa aplikasyon. Q3. Mas malakas ba ang PEEK kaysa sa metal? Hindi sa ganap na mga termino — 100 MPa tensile strength ay mas mababa sa stainless steel. Ngunit bawat yunit ng timbang ay nakikipagkumpitensya ang PEEK sa aluminyo, at hindi ito nabubulok o nakakapanghinang. Q4. Ang PEEK ba ay isang PFAS o isang fluoropolymer? Hindi. Walang fluorine ang PEEK, kaya wala itong fluoropolymer at mga talakayan sa paghihigpit sa PFAS. Iyon ang pangunahing dahilan kung bakit lumipat ang ilang koponan mula sa PTFE. Q5. Ang PEEK ba ay biocompatible at medikal na grado? Ang mga medikal at implant na grado ng PEEK ay magagamit at karaniwang sinusuri sa ISO 10993 at USP Class VI. Ang mga pang-industriya na grado ay hindi dapat palitan para sa kanila. Q6. Magkano ang halaga ng PEEK? Ang mga presyo ng compound ay karaniwang tumatakbo sa isang order ng magnitude sa itaas ng mga commodity engineering plastic, at ang mga implant grade ay nagkakahalaga muli. Ang mahigpit na pagpapaubaya at maliliit na volume ay nagpapataas pa ng presyo ng bahagi. .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
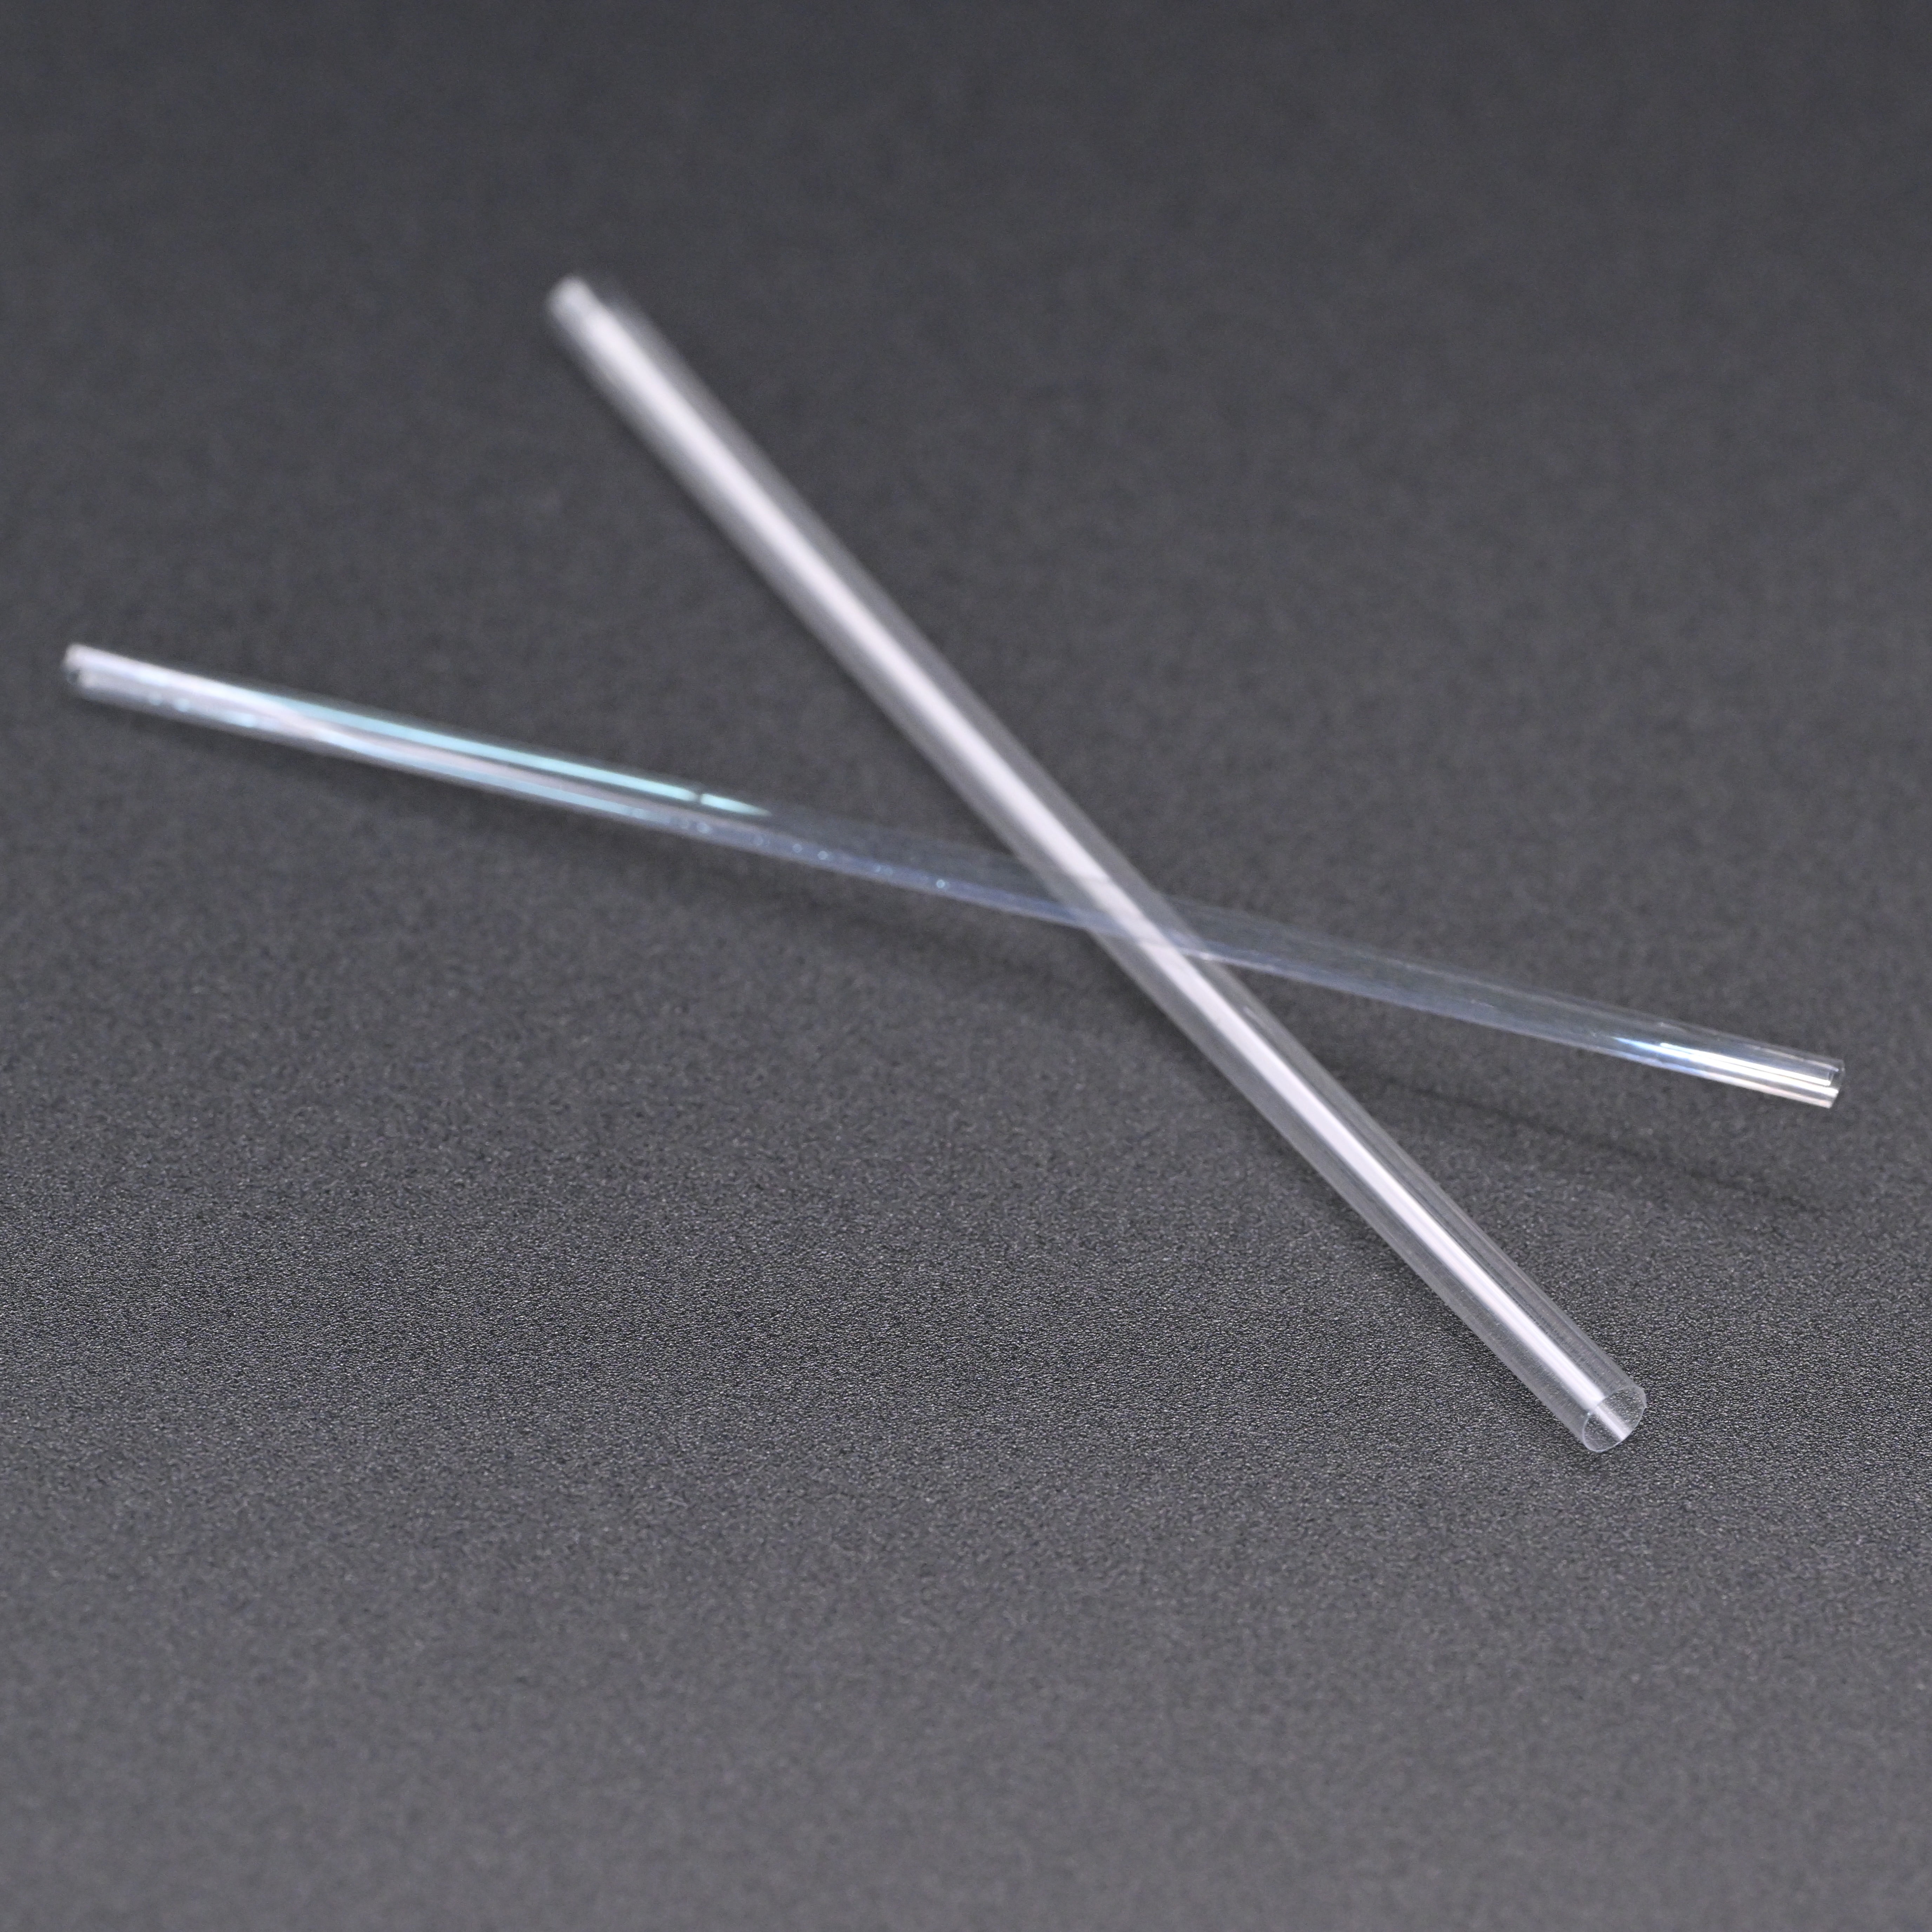
04Nov-2026Ano ang PEEK? Ipinaliwanag ang Mga Pangunahing Katangian, Grado, at Medikal na Aplikasyon
-
20Oct-2026Steerable Catheter Manufacturing CDMO: Pagkontrol ng Shaft, Tip, at AssemblyAng isang steerable catheter ay maaaring makapasa sa isang bench deflection test at makaramdam pa rin ng malabo sa isang paikot-ikot na sisidlan. Ang karaniwang dahilan ay hindi ang hawakan lamang; ito ay naipon na pagkakaiba-iba sa buong shaft, reinforcement, tip bond, pull-wire path at paraan ng inspeksyon. Ang praktikal na konklusyon: pumili ng isang napipintong catheter manufacturing CDMO na nagmamay-ari ng mga interface na iyon sa ilalim ng isang sistema ng kalidad, sa halip na mag-coordinate ng apat na supplier at umaasa na ang stack-up ay mananatili sa loob ng tolerance. Ang Talagang Kinokontrol ng CDMO ng Steerable Catheter Manufacturing Sa mga programang mapapamahalaan ng catheter, ang CDMO ay hindi isang tube vendor na may assembly bench. Dapat itong nagmamay-ari ng paglilipat ng disenyo, pag-extrusion, reinforcement, reflow, pagbubuo ng tip, pagsasama-sama ng hawakan, pagbuo ng pamamaraan ng pagsubok, pagpapatunay ng proseso at serial production. Mahalaga ang saklaw na iyon dahil ang pagpapalihis ay isang output sa antas ng system. Ang pagbabago sa liner lubricity, braid tension o adhesive cure ay maaaring gumalaw sa force-travel curve na sapat na ang handle ay hindi na tumutugma sa inaasahan ng doktor. Ang talahanayan sa ibaba ay isang kapaki-pakinabang na checklist sa panahon ng kwalipikasyon ng supplier. Hilingin sa bawat kandidato na markahan kung aling mga hakbang ang nasa loob ng bahay, na subcontracted, at kung paano kinokontrol ang mga kritikal na parameter ng proseso sa handoff. Talahanayan 1. Mga interface ng proseso kung saan napanalunan o natalo ang performance ng steerable catheter. Yugto ng proseso Karaniwang mode ng pagkabigo Ano ang dapat kontrolin ng CDMO Extrusion ID/OD drift, ovality, mahinang liner bond Matunaw na temperatura, bilis ng pagguhit, laser gauging, SPC at maraming traceability Pagpapatibay Braid pitch variation, coil gap, loose termination Pag-igting ng kawad, saklaw, pitch, end anchoring at in-process na inspeksyon Reflow at bonding Pagnipis ng jacket, malagkit na wicking, mahinang dulo ng bono Thermal profile, suporta sa mandrel, kontrol ng lunas at pagsusuri sa balat Hawakan at hilahin ang wire Backlash, mataas na friction, wire kink Routing radius, pretension, lubrication, travel stops at full-assembly testing Pagpapalabas ng inspeksyon Pumasa sa visual check ngunit hindi maganda ang paggamit Deflection angle, force-travel hysteresis, torque response, leak at particulate test Ang isang mas malakas na tanong ay hindi "Magagawa mo ba itong catheter?" ngunit "Ipakita sa akin ang mapa ng proseso, ang kritikal-sa-kalidad na mga katangian at ang paraan ng pagsubok na gagamitin mo upang patunayan ang pag-uulit ng pagpapalihis." Ang isang CDMO na maaaring sumagot gamit ang data, mga fixture at traceability ay karaniwang mas handa para sa paglipat ng disenyo kaysa sa isa na sumasagot gamit ang isang katalogo. Ang Disenyo para sa Paggawa ay Nagsisimula sa Shaft, Hindi sa Handle Ang steerable catheter ay isang force path: handle, pull wire, anchor ring, compression coil o braid, liner, jacket at tip. Ang pull wire ay hindi kumikilos nang mag-isa. Pinapalakas nito ang distal na istraktura at pinipiga ang baras; kung ang liner ay may hindi pantay na alitan o ang jacket ay gumagapang, ang hawakan ay maaaring masikip habang ang dulo ay nahuhuli. Ang nawalang galaw na iyon ay madalas na sinisisi sa hawakan, ngunit ang ugat na dahilan ay nasa itaas ng agos. Dapat suriin ang disenyo ng baras bago putulin ang tooling. Kailangang tukuyin ng CDMO ang kapal ng pader, anggulo ng braid, coil gap, reflow coupling, bond land length at pull-wire routing radius bilang isang kinokontrol na window, hindi isang nominal. Dito rin nagiging praktikal ang pagpili ng materyal. Ang mga polyimide at PTFE liners, PEEK, PEBA, TPU at fluoropolymer jacket ay nagdudulot ng magkaibang balanse ng stiffness, lubricity, bondability at sterilization compatibility. Steerable shaft construction (schematic) Panlabas na jacket Itrintas o likid Low-friction liner Pull-wire lumen Tip bond zone Hindi sa sukat; para sa talakayan ng pagsusuri sa disenyo lamang. Ang isang kapaki-pakinabang na pagsusuri sa DFM ay sumusubok sa disenyo laban sa proseso. Maaari bang wakasan ang tirintas nang walang bukol? Maaari bang suriin ang tip bond nang hindi pinuputol ang bahagi? Maaari bang ma-flush at masuri ang pull-wire lumen? Kung ang sagot ay hindi, hindi pa handa ang disenyo para sa paglipat ng pagmamanupaktura, gaano man kahusay ang paglihis ng prototype. Extrusion at Reinforcement Itakda ang Deflection Window Itinatag ng extrusion ang mga panloob at panlabas na diameter, concentricity sa dingding at liner bond na namamana ng natitirang bahagi ng build. Pagkatapos ay magpapasya ang reinforcement kung paano dinadala ng baras na iyon ang torque at compression. Ang anggulo ng braid, bilang ng wire, puwang ng coil at saklaw ay hindi mga detalye ng kosmetiko. Maaaring mapabuti ng mas mahigpit na tirintas ang pagtugon ng torque ngunit bawasan ang hanay ng tip; ang mas malambot na coil ay maaaring makaramdam ng makinis ngunit nawawalan ng pushability. Ang tamang sagot ay nakasalalay sa anatomy, ruta ng pag-access at mekanismo ng hawakan. Ang profile ng kumpanya ng LINSTANT ay naglilista ng 15 imported na extrusion lines, 8 SILIPIN ang mga linya ng extrusion at halos 100 braiding, spring at coating machine. Mahalaga ang mga asset na iyon kapag ang isang programa ay nangangailangan ng coextrusion, multi-lumen shafts, braided o coiled reinforcement, at surface treatment sa isang supply chain. Ginagawa rin nilang mas madaling iiskedyul ang mga pag-ulit ng maagang engineering, dahil ang mga hakbang sa shaft, reinforcement at coating ay hindi kailangang maglakbay sa pagitan ng magkahiwalay na mga vendor para sa bawat build. Braid-Reinforced Tubing para sa Catheter Shafts Ang naka-embed na metal o fiber braid sa pagitan ng mga layer ay sumusuporta sa burst pressure, lakas ng column at torque transmission, na ginagawa itong may kaugnayan para sa reinforced catheter shafts at steerable sheath builds. Tingnan ang Produkto → Steerable Sheath para sa Adjustable Distal Deflection Pinagsasama ang braided shaft reinforcement na may adjustable distal tip, rounded tip at PTFE liner; angkop para sa electrophysiology, vascular at urological access kung saan mahalaga ang tumpak na pagpapalihis. Tingnan ang Produkto → Para sa steerable sheaths at deflectable catheters, ang reinforced shaft at ang deflectable tip ay dapat na binuo nang magkasama. Mas mainam na ilagay ang isang supplier na maaaring mag-tune ng braid, coil at reflow sa parehong window ng proseso upang panatilihing pare-pareho ang deflection force mula sa lot hanggang lot. Pagsasama-sama ng Tip Bonding, Reflow at Handle: Kung saan Lumilitaw ang Lost Motion Ang distal na dulo ay ang pinaka-inspeksyon na bahagi ng isang steerable catheter at kadalasan ang hindi gaanong mapagpatawad. Maaaring manipis ang dyaket sa reflow sa lupain ng bono; malagkit ay maaaring wick sa isang lumen; ang isang pull ring ay maaaring lumipat sa ilalim ng cyclic load. Ang bawat isyu ay maaaring pumasa sa isang visual check ngunit baguhin ang force-travel curve. Dapat kontrolin ng CDMO ang mga thermal profile, suporta sa mandrel, pandikit na lunas at inspeksyon ng bond-line bilang mga validated na proseso. Ang pagsasama ng hawakan ay nagpapakilala ng isa pang hanay ng mga variable: pull-wire pretension, routing radius, lubrication, travel stops at strain relief. Maaaring magkaroon ng backlash ang handle na parang makinis sa bench pagkatapos ng isterilisasyon o pagpapadala kung hindi napipigilan ang wire path. Ang pangkat ng pagmamanupaktura kung gayon ay dapat subukan ang kumpletong pagpupulong, hindi lamang ang baras. Ang anggulo ng deflection kumpara sa hawakan ng paglalakbay, hysteresis, lakas ng balat ng tip bond, pagtagas, pagsabog at kalinisan ng particulate ay kabilang sa parehong plano ng pagpapalabas. Micro Catheter para sa Small-Vessel at Neurovascular Access Maliit na reinforced catheter na may nako-customize na hardness at diameter transition at isang bilugan na tip; nauugnay para sa mga neurovascular at coronary platform kung saan mahalaga ang distal na pakiramdam at katumpakan. Tingnan ang Produkto → Para sa mga platform na nakabatay sa microcatheter, ang tolerance stack ay nagiging hindi gaanong mapagpatawad. Ang maliliit na pagbabago sa friction ng liner o kapal ng tip bond ay maaaring mangibabaw sa pakiramdam sa distal na dulo. Kaya naman ang CDMO na may in-house na karanasan sa microcatheter ay kapaki-pakinabang sa pagsusuri ng disenyo, hindi lamang sa serial production. Mga Kontrol sa Kalidad na Partikular sa Mga Steerable na Device Ang isang pangkalahatang ISO 13485:2016 na sertipiko ay kinakailangan ngunit hindi sapat. Dapat ikonekta ng audit trail ang mga input ng disenyo sa mga kontrol sa proseso at mga pagsubok sa paglabas. Para sa mga steerable catheter, nangangahulugan iyon ng pagsukat sa mga attribute na nakakaimpluwensya sa kontrol: deflection range, force-travel hysteresis, torque response, kink radius, tip bond strength, leak at particulate cleanliness. Kasama sa kapaki-pakinabang na ebidensya ang: Gauge R&R para sa mga deflection fixture, hindi lang mga certificate ng pagkakalibrate. IQ/OQ/PQ para sa reflow, bonding, coating at handle assembly. Lot traceability mula sa polymer lot hanggang sa natapos na subassembly. Baguhin ang kontrol na nagti-trigger ng revalidation kapag nagbago ang isang liner, braid o adhesive. Deviation at CAPA records na nagpapakita kung paano nakapaloob ang drift. Huwag tumanggap ng panghuling inspeksyon na nagsusuri lamang ng hitsura at isang anggulo ng pagpapalihis. Ang isang steerable catheter ay maaaring makapasa sa pagsusulit na iyon at mayroon pa ring mahinang tactile feedback. Ang paraan ng paglabas ay dapat makuha ang landas ng puwersa, dahil iyon ang nararamdaman ng manggagamot. Pag-scale Mula sa Mga Klinikal na Pagbuo hanggang sa Dami ng Komersyal Inilalantad ng Scale-up ang nakatagong pag-asa sa mga operator, fixture at impormal na pagsasaayos. Ang isang proseso na umaasa sa pakiramdam ng isang technician para sa adhesive cure o braid tension ay hindi handa para sa commercial volume. Dapat i-freeze ng CDMO ang window ng proseso, gawing kwalipikado ang mga fixture, magtakda ng mga limitasyon ng SPC at tukuyin kung paano pinangangasiwaan ang mga deviation bago ang unang commercial lot. Kapaki-pakinabang lamang ang mga claim sa kapasidad kapag kumonekta ang mga ito sa produkto. Ang LINSTANT ay nag-uulat ng isang GMP cleanroom na halos 20,000 metro kuwadrado, 15 imported na extrusion lines, 8 PEEK extrusion lines, 2 injection molding lines, halos 100 braiding, spring at coating machine, at 40 welding at forming set. Ang tsart sa ibaba ay nagbubuod sa mga naiulat na mapagkukunan ng kagamitan. Mga mapagkukunan ng proseso ng LINSTANT (data ng kumpanya) Iniulat ang mga bilang ng kagamitan sa profile ng kumpanya Mga na-import na linya ng extrusion 15 PEEK extrusion lines 8 Pagtitirintas / tagsibol / patong ≈100 Welding / bumubuo ng mga set 40 Tinatantya ang braiding/spring/coating figure; iba pang mga bilang ay tulad ng iniulat. Ang praktikal na tanong ay kung paano naging kwalipikado ang mga asset na iyon para sa isang partikular na steerable catheter. Tanungin ang pag-aaral ng kakayahan sa proseso, ang listahan ng kabit, ang plano sa pagiging tugma ng isterilisasyon at ang plano ng contingency para sa isang single-point failure. Iyon ay isang mas mahusay na tagahula ng pagganap ng paglulunsad kaysa sa isang numero ng kapasidad ng headline. Kung saan Nababagay ang LINSTANT sa isang Steerable Catheter Program Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. Ang pagpoposisyon na iyon ay may kaugnayan para sa pagmamanupaktura ng steerable catheter dahil ang trabaho ay nasa pagitan ng supply ng bahagi at pagpupulong ng tapos na device. Sinasaklaw ng OEM/ODM model ng LINSTANT ang extrusion, reinforcement, pangalawang pagpoproseso at catheter subassembly, na may ISO 13485:2016 at GMP na mga kontrol sa cleanroom. Maaaring suriin ng mga pangkat na nangangailangan ng CDMO para lumahok sa paglilipat ng disenyo OEM/ODM catheter development page bago ang unang teknikal na pagsusuri. FAQ: Steerable Catheter Manufacturing at CDMO Selection Q1. Ano ang ginagawa ng isang steerable catheter manufacturing CDMO? Pinamamahalaan nito ang paglilipat ng disenyo, extrusion, reinforcement, tip bonding, handle integration, validation at serial production sa ilalim ng isang sistema ng kalidad, sa halip na magbigay lamang ng tubing. Q2. Paano naiiba ang isang steerable catheter sa isang gabay na catheter? Ang isang gabay na catheter ay nagbibigay ng isang matatag na conduit; ang isang steerable catheter ay nagdaragdag ng pull-wire o deflectable tip upang aktibong mahubog ng clinician ang distal na dulo. Pinagsasama ng ilang platform ang parehong mga function. Q3. Aling mga materyales ang ginagamit sa deflectable catheter shafts? Kasama sa mga karaniwang pagpipilian ang polyimide o PTFE liners, stainless-steel braid o coil reinforcement, at PEEK, PEBA, TPU o fluoropolymer jacket. Ang pagpili ay depende sa higpit, lubricity, bondability at isterilisasyon. Q4. Paano mo mapapatunayan ang pagpapalihis ng tip at pagkapagod ng pull-wire? Bumuo ng mga fixture na sumusukat sa anggulo ng pagpapalihis kumpara sa paghawak ng paglalakbay, hysteresis at cyclic pull-wire load. Itali ang paraan sa pagdidisenyo ng mga input, na may gauge R&R at validation ng proseso sa ilalim ng ISO 13485. Q5. Maaari bang suportahan ng CDMO ang mababang dami ng mga klinikal na build at scale-up? Oo, kung ang parehong window ng proseso ay ginagamit mula sa pilot hanggang sa komersyal na lote. Itanong kung paano pinamamahalaan ang mga fixture, operator, SPC at kontrol sa pagbabago sa pagitan ng mga phase. Q6. Ano ang dapat kong itanong bago ilipat ang isang steerable na disenyo ng catheter? Hilingin ang mapa ng proseso, mga katangiang kritikal sa kalidad, pagpapatunay ng bono at reflow, pagmamay-ari ng pamamaraan ng pagsubok, kakayahang masubaybayan at ang plano sa pagkontrol sa pagbabago para sa mga liner, braid at adhesive. Kung ikaw ay naghahambing ng isang steerable catheter manufacturing CDMO para sa isang deflectable sheath, microcatheter o guided platform, magsimula sa mapa ng proseso sa halip na sa brochure. Maaaring suriin ng pangkat ng engineering ng LINSTANT ang pagbuo ng shaft, reinforcement, tip bonding at inspeksyon na plano laban sa iyong mga input ng disenyo. Makipag-ugnayan sa LINSTANT upang talakayin ang isang mapapamahalaang catheter program. .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026Gabay sa HPLC Tubing: Paano Pumili ng Inner Diameter, Material, Fitting at Cut QualityIsang nakagawiang pamamaraan ang nagsimulang hatiin ang mga taluktok ilang minuto matapos ang isang service engineer na nagpalit ng 0.005 sa linya ng paglilipat para sa haba na 0.017 sa tubing na nangyari na nasa kanyang bag. Ang column, mobile phase at gradient ay hindi ginalaw. Humigit-kumulang 40 microlitres ng dagdag na volume sa pagitan ng injector at ulo ng haligi ay sapat na upang sirain ang paghihiwalay. Iyon ang maikling bersyon ng kung ano ang mahalaga sa HPLC tubing: panloob na diameter, kalidad ng hiwa at angkop na make-up ang magpapasya sa kinalabasan nang higit pa kaysa sa pangalan sa coil. Ang materyal ay nagpapasya kung ang iyong mga analyte ay nakaligtas sa pakikipag-ugnay sa landas ng daloy. Sinasaklaw ng mga seksyon sa ibaba kung paano pipiliin ang bawat variable, kung ano ang hitsura ng mga karaniwang failure mode, at kung paano tukuyin ang polymer tubing para sa fluidic assemblies at mga medikal na device. Ano ang Ginagawa ng HPLC Tubing sa Loob ng Daloy ng Daloy Ang tubing sa isang likidong chromatograph ay gumagawa ng tatlong trabaho nang sabay-sabay. Naglalaman ito ng presyo ng system, pinapanatili nitong mababa ang dami ng extra-column, at hindi ito dapat mag-adsorb, mag-catalyze o mag-leach sa stream na dumadaan dito. Ang koneksyon na chemically perfect ngunit pisikal na masyadong malawak ay magpapalawak ng mga taluktok; ang isang koneksyon na makitid at hindi gumagalaw ngunit hindi maganda ang pagkaputol ay tumatagas sa presyo. Ang mga gabay sa pagpili ng vendor ay naglalagay ng mga numero sa unang dalawang kinakailangan. Para sa high-efficiency narrow-bore column, 0.12 mm (mga 0.005 in) ID tubing ang karaniwang rekomendasyon, habang ang conventional 4.6 mm na column ay nagpaparaya sa 0.17 mm (0.007 in) ID. Anumang mas malawak ay nagdaragdag ng dami ng paghahalo na hindi maaaring i-undo ng column. Pump Injector Kolum Detektor Ang mas maiikling pagtakbo na may mas maliit na ID ay nagpapanatiling matalim ang mga taluktok Ang bawat bahagi ng capillary sa pagitan ng injector at column ay nagdaragdag ng volume bago maabot ng sample ang nakatigil sa yugto. Ang aritmetika ay hindi mapagpatawad. Ang isang 0.020 sa ID line ay mayroong humigit-kumulang 203 microlitres bawat metro, habang 0.005 sa ID ay mayroong 12.7 microlitres bawat metro. Kaya naman, ang sampung sentimetro ng malawak na ay nagdaragdag ng humigit-kumulang 20 microlitres, na humigit-kumulang 1.2 porsyento ng 1.6 mL void volume ng isang 150 x 4.6 mm na column na puno ng 5 micrometer na may particle. Ilagay ang parehong 20 microlitres sa isang 150 x 2.1 mm na column at ito ay nagiging malapit sa 6 na porsyento ng void volume, na sapat na upang makitang pababain ang resolution sa mga peak na maagang nag-eluting. Inner Diameter: Ang Variable na Gumagalaw sa Iyong Mga Tuktok Ang mas maliit na ID ay bumababa ng mas kaunting dispersion ngunit mas mataas ang presyo sa likod, at ang parusa ay malubha dahil ang pagbaba ng presyo ay bumababa sa ikaapat na kapangyarihan ng panloob na radius. Ang paghati sa ID ay nagpaparami ng pagbaba ng presyo ng labing-anim para sa parehong daloy at haba. ipinapakita ng dalawang chart sa ibaba ang magkabilang panig ng trade-off na iyon para sa karaniwang laki ng koneksyon. Pagbaba ng presyo bawat metro ng tubing (tubig, 1 mL/min, 25 °C) 0.005 in (127 µm) 337 psi 0.007 in (178 µm) 88 psi 0.010 in (254 µm) 21 psi 0.020 in (508 µm) 1.3 psi 0.030 in (762 µm) 0.26 psi Gumagamit ang mga bar ng logarithmic scale dahil ang mga value ay sumasaklaw ng higit sa tatlong order ng magnitude. Ang mga numero ay kinakalkula mula sa ugnayang Hagen-Poiseuille para sa tubig sa 25 °C; ang mga tunay na mobile phase na may mas mataas na lagkit ay nagtataas ng bawat halaga nang proporsyonal. Panloob na dami ng isang tubing run, ayon sa panloob na diameter Dami (µL) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 Haba ng tubo (m) Ang volume ay lumalaki nang linear na may haba ngunit may parisukat ng panloob na diameter. 0.005 sa ID: 12.7 µL/m 0.010 sa ID: 50.7 µL/m 0.020 sa ID: 202.7 µL/m Itugma ang ID sa format ng column: 0.005 hanggang 0.007 in para sa 4.6 mm na column, at 0.005 in o mas makitid para sa 2.1 mm at mas maliliit na format. Panatilihing maikli ang bawat pagtakbo hangga't hindi pinapayagan ang layout ng instrumento, dahil bumababa ang volume at pressure sa parehong sukat na may haba. Gumamit ng isang dulo hanggang dulo ng ID kung posible; ang isang malawak na bahagi sa tabi ng isang makitid ay gumaganap bilang isang silid ng paghahalo. Tandaan na ang pagbaba ng presyo ay tumataas nang may mobile-phase na lagkit, kaya ang mga pinalamig na column o viscous modifier ay naabot ang limitasyon ng pump nang mas maaga. Mga Materyales: Kung Ano ang Ibinibigay ng Bawat Opsyon Walang materyal na tubing ang nanalo sa bawat axis. Ang hindi kinakalawang na asero ay ang default dahil may hawak itong presyo at pinahihintulutan ang halos anumang solvent, ngunit maaari itong mag-adsorb o mag-catalyze ng mga metal-sensitive na analyte. Niresolba ng polymer tubing ang problemang iyon ngunit ipinagpalit ang kanilang pressure headroom, at ang mga fluoropolymer ay nagpapakilala ng mga hamon sa pag-creep at sealing na hindi kailanman naiisip ng mga gumagamit ng bakal. Ang mga hanay ng pagtatrabaho ay karaniwang mga halaga; kumpirmahin ang pressure at solvent compatibility sa tubing supplier para sa eksaktong ID, kapal ng pader at temperatura. Tubing material Karaniwang tungkulin Presyo sa pagtatrabaho Mga praktikal na pag-iingat 316 hindi kinakalawang na asero Mga karaniwang analytical at UHPLC na koneksyon Regular na ginagamit sa mataas na daan-daan hanggang libu-libong bar na may mga tugmang ferrule Maaaring mag-adsorb o mag-react ang mga metal-sensitive analyte; ang hindi tugmang ferrule ay nagdudulot ng mga leaks o dead volume SILIP Walang metal, biocompatible na mga daanan ng daloy Karaniwang ilang daang bar, bumabagsak habang tumataas ang temperatura at ID Mga limitasyon sa compatibility ng solvent sa ilang chlorinated solvents at DMSO; mas mababang kisame kaysa bakal PTFE sa FEP Low-pressure transfer at corrosive na serbisyo Mababang pressure lang, mas mababa sa 30 bar sa karamihan ng mga configuration Gumagapang sa ilalim ng matagal na pagkarga; ang mga dulo ay dapat putulin nang parisukat upang maselyo Polyimide-coated fused silica Mataas na kahusayan, mababang dispersion na mga koneksyon Mataas na presyo kapag ang dulo ay inihanda nang tama marupok; ang nasira na patong o isang naputol na hiwa na dulo ay nagiging sanhi ng pagkasira Rating ng presyo Kawalang-kilos ng kemikal Kakayahang umangkop Pagputol at pag-flang Transparency Mga kamag-anak na lakas ng pinakakaraniwang materyales sa daloy ng landas, hinuhusgahan sa pamantayan na nagpapasya sa pang-araw-araw na tibay ng pamamaraan. 316 hindi kinakalawang na asero SILIP PTFE / FEP Ang pagpili sa pagitan ng dalawang polymer workhorses ay sapat na karaniwan upang maging karapat-dapat sa sarili nitong paghahambing; pinapanatili namin ang isang simpleng pagkasira ng wika PTFE kumpara sa PEEK tubing para sa mga club na nagpapasya pa rin. Ang maikling sagot ay ang PEEK ay nanalo kung saan man mahalaga ang pressure at dimensional na katatagan, at ang PTFE ay nanalo kung saan mas mahalaga ang chemical resistance at low cost per meter. Mga Fitting, Ferrules at Cut Quality Binabawasan ng mga tagagawa ng fitting ang karamihan sa mga reklamo sa tubing ng HPLC sa dalawang pangunahing sanhi: pagtagas at patay na volume. Parehong karaniwang bumabagtas pabalik sa parehong lugar, isang ferrule na hindi selyado sa dulo ng tubo o isang dulo na hindi parisukat sa axis. Gupitin gamit ang isang layunin-made tubing cutter sa halip na isang blade o side cutter; ang isang angled o burred na dulo ay hindi magse-seal, at walang halaga ng torque ang mag-aayos nito. Iupo ang panuntunan sa unang koneksyon at panatilihing magkasama ang mga pare ng nut-and-ferrule; ang isang ferrule na ginamit muli sa ibang port ay isang maaasahang pinagmumulan ng umiiyak na pagtagas. Sundin ang nakagawiang paghihigpit ng tagagawa. Ang mga polymer nuts ay permanenteng nade-deform kapag sobrang higpit, at ang mga steel ferrule na masikip lamang sa kamay ay madulas sa ilalim ng pressure. Panoorin ang upuan ng ferrule para sa patay na volume: kung ang tubo ay bumaba sa ibaba bago ang ferrule ay sumali, ang natitirang puwang ay magiging isang mixing chamber sa harap mismo ng column. Pressure-test na may restriction na capillary sa halip na column bago ka gumawa ng tunay na paraan sa isang bagong koneksyon. Tinutukoy ang Polymer Tubing para sa Fluidic at Medical Assemblies Ang mga materyales na ginamit sa mga landas ng daloy ng HPLC, PEEK, PTFE, FEP, PFA at polyimide, ay ang parehong mga pamilyang polimer na tinukoy ng mga tagagawa ng medikal na aparato para sa mga catheter shaft, liner at reinforced sheath. Ang overlap na iyon ay hindi nagkataon lamang: ang parehong application ay nagbibigay ng gantimpala sa mahigpit na dimensional tolerance, malinis na mga dulo ng hiwa at pagkakapare-pareho ng batch-to-batch. Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay eksaktong nagpapalabas ng mga materyales na iyon. Sinasaklaw ng aming tubing catalog ang PEEK tubing, polyimide tubing, PTFE at iba pang fluoropolymer extrusions, multilayer at multilumen constructions, at reinforced o braided shaft, na may mga pangalawang operasyon tulad ng pagputol, pag-tipping at pag-urong ng init na available sa parehong daloy ng trabaho. Ang mga karaniwang kinakailangan sa pagpapaubaya sa ID at kapal ng pader ay tinatalakay sa yugto ng panipi sa halip na ipinapalagay, dahil ang 0.02 mm na pagkakaiba-iba ay mas mahalaga sa isang 0.5 mm na capillary kaysa sa isang 12 mm na linya ng drain. SILIP Tubing para sa High-Temperature na Medikal at Aerospace Application Ang SILIP tubing ay nag-aalok ng mahigpit na pagpapaubaya, katatagan ng mataas na temperatura, at biocompatibility para sa cardiovascular, spinal, at iba pang hinihinging medikal na aplikasyon. Tingnan ang Produkto → PTFE Extrusion Tubing para sa mga Catheter at Delivery System Pinagsasama ng PTFE extrusion tubing ang lubricity, chemical resistance, at biocompatibility, na ginagawa itong may kaugnayan sa mga catheter, intravascular delivery system, at disposable accessories. Tingnan ang Produkto → Medical Polyimide Tubing para sa Small-Diameter Catheter Components Sinusuportahan ng medikal na polyimide tubing ang mga manipis na pader, maliliit na panloob na diameter, at mataas na temperatura at resistensya para sa mga catheter, electrophysiology, at mga sistema ng paghahatid ng stent. Tingnan ang Produkto → Gumagamit din ng mga pangkat ng medikal na device ng likidong chromatography sa panahon ng pagsusuri sa kalidad, halimbawa kapag binibilang ang patong ng gamot sa ibabaw ng lobo o sinusuri ang mga natitirang monomer ng isterilisasyon. Ang tubing sa loob ng tuluy-tuloy na landas ng instrumentong iyon at ang tubing sa loob ng device na sinusuri ay nagmula sa parehong materyal na agham, kaya naman ipinapakita namin ang dimensional consistency at traceability bilang isang problema sa halip na dalawa. Kung ang iyong proyekto ay naganap ng isang custom na extrusion, coating o isang ganap na outsourced assembly, ang aming Serbisyo sa pagpapaunlad ng OEM at ODM sumasaklaw sa suporta sa disenyo hanggang sa serial production sa ilalim ng ISO 13485:2016 na sistema ng kalidad. Tungkol sa Ningbo LINSTANT Polymer Materials Co., Ltd. Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 mga miyembro ng kawani. Ang kumpanya ay mahalaga sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na aparato ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize sa mga solusyon sa catheter system. Mga Madalas Itanong Tungkol sa HPLC Tubing Q1. Ano ang pinakamahusay na panloob na diameter para sa HPLC tubing? Gumamit ng 0.005 hanggang 0.007 sa ID para sa mga column na 4.6 mm at 0.005 sa o mas makitid para sa mga format na 2.1 mm. Palaging piliin ang pinakamaliit na ID na maaaring suportahan ng presyo ng bomba. Q2. PEEK tubing versus stainless steel tubing, alin ang dapat kong gamitin? SILIP para sa metal-sensitive analytes at biocompatible na mga landas, hindi kinakalawang na asero kung saan kailangan mo ng maximum na presyon at solvent tolerance. Suriin ang compatibility ng solvent bago lumipat. Q3. Anong pressure ang kayang hawakan ng PEEK tubing? Karaniwang ilang daang bar, na may eksaktong limitasyon depende sa ID, kapal ng pader at temperatura. Ito ay palaging mas mababa kaysa sa isang katugmang koneksyon na hindi kinakalawang na asero. Q4. Paano ko puputulin ang HPLC tubing nang hindi lumilikha ng dead volume? Gumamit ng nakalaang pamutol ng tubing, siyasatin ang dulo sa ilalim ng magnification, at itapon ang anumang hiwa gamit ang burr o bevel. Ang parisukat ay nagtatapos sa mga ferrule ng upuan nang maayos. Q5. Gaano kadalas dapat palitan ang mga ferrule ng HPLC? Palitan ang mga ito sa tuwing ang isang koneksyon ay inilipat sa ibang port, o sa unang tanda ng pag-iyak. Ang mga ferrule ay mga consumable, hindi permanenteng hardware. Q6. Bakit bumubuntot ang mga taluktok pagkatapos magpalit ng tubing? Karaniwang dami ng extra-column mula sa mas malawak na ID, isang over-long run, o isang puwang sa ferrule seat. Sukatin ang volume at paikliin ang landas bago hawakan ang pamamaraan. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026UHPLC Tubing Selection: PEEK, PTFE, at FEP ID, Fitting, at Dead VolumeIsang UHPLC system na tumatakbo sa 600 bar sa 10 cm na haba na 0.005 in. Ang ID tubing ay may hawak na humigit-kumulang 1.3 µL ng mobile phase sa loob ng linyang iyon. Palitan ito ng parehong haba na 0.020 in. ID tubing at ang linya ay may hawak na humigit-kumulang 20 µL. Walang ibang nagbago, gayunpaman, gumagalaw ang mga peak width, oras ng pagpapanatili at maliwanag na bilang ng plate. Iyan ang praktikal na kaso para sa pagtrato sa UHPLC tubing bilang isang bahagi ng system sa halip na pagtutubero: ang panloob na diameter ay nagtutulak ng dispersion, ang materyal ay nagtutulak ng chemical compatibility, at ang kalidad ng hiwa ay nagpapasya kung ang angkop na mga selyo o umiiyak. Ang mga sumusunod ay nagtatakda kung paano nakikipag-ugnayan ang tatlong salik na iyon, kung aling mga numero ang nabibilang sa isang sheet ng detalye, at kung saan ang mga makatotohanang limitasyon para sa polymer at stainless steel na tubing. UHPLC Tubing at ang Extra-Column Volume Budget Ang dami ng extra-column ay ang kabuuan ng injector, ang tubing sa pagitan ng injector at column, at ang detector cell. Karaniwang ipinapayo ng literatura sa pag-troubleshoot ng Chromatography na panatilihin ang kabuuang iyon sa ibaba ng humigit-kumulang 10 hanggang 15 µL kapag ang column ay puno ng mga sub-2 µm na particle, dahil ang mga naturang column ay gumagawa ng napakakitid na mga taluktok at anumang volume sa labas ng column ay lumalabnaw at nagpapalawak ng mga ito. Rule of thumb: sa 0.005 in. ID, ang isang 10 cm na jumper ay nag-aambag ng humigit-kumulang 1.3 µL. Sa 0.020 in. ID, ang parehong 10 cm ay nag-aambag ng humigit-kumulang 20 µL. Madaling kalkulahin ang volume ng tubing at madaling maliitin: V = π r² L. Dahil squared ang radius, ang pagdodoble ng ID ay nagpapa-quadruple sa volume sa parehong haba. Ipinapakita ng chart sa ibaba kung ano ang ibig sabihin nito sa mga sukat ng bore na karaniwang naka-stock para sa analytical na gawain. Figure 1. Dami ng extra-column sa 100 mm ng tubing (kinakalkula) 0.0025 in. ID 0.32 µL 0.005 in. ID 1.27 µL 0.010 in. ID 5.07 µL 0.020 in. ID 20.3 µL 0.030 in. ID 45.6 µL Sukat ng bore kumpara sa volume na hawak sa 100 mm na haba ng hiwa Mga volume na kinakalkula mula sa V = π r² L; 0.0025 in. ID ang nagtataglay ng mas mababa sa isang porsyento ng kung ano ang hawak ng isang 0.030 in. na linya. Dalawang ugali ang sumusunod. Panatilihing maikli ang pagtakbo ng injector-to-column hangga't pinapayagan ng autosampler geometry, dahil ang isang 5 cm na jumper ay mayroong isang quarter ng kung ano ang isang 20 cm na jumper sa parehong ID. At huwag gumamit ng isang solong bore sa lahat ng dako: ang low-pressure na bahagi ng system, kabilang ang pump inlet, degasser at waste lines, ay maaaring magdala ng 0.020 in. o mas malaking tubing nang walang parusa, dahil ang dispersion doon ay hindi umabot sa detector. Panloob na Diameter: Isang Ika-apat na Power Trade-Off Binabawasan ng makitid na tubing ang dispersion ngunit nagkakahalaga ng pressure. Ang daloy sa isang maliit na butas ay sumusunod sa ugnayang Hagen-Poiseuille, kung saan ang pagbaba ng presyon ay inversely proportional sa ikaapat na kapangyarihan ng radius. Ang paghati sa ID ay nagpaparami sa pagbaba ng presyon ng labing-anim, kaya naman ang huling ilang sentimetro bago ang column ay parehong pinakasensitibong bahagi ng daloy ng daloy at ang bahaging malamang na ma-trip ang isang limitasyon sa presyon. Figure 2. Pagbaba ng presyon sa 250 mm ng tubing, tubig sa 20 °C (kinakalkula) 0 25 50 75 100 bar 0.0025 in. ID 0.005 in. ID Ang paghati sa ID ay nagpaparami ng pressure drop sa 16 0.1 0.4 0.7 1.0 rate ng daloy, mL/min Kinakalkula mula sa relasyong Hagen-Poiseuille. Ang mga totoong mobile phase ay mas malapot, kaya basahin ito bilang kamag-anak na pag-uugali sa halip na isang ganap na hula para sa isang ibinigay na paraan. Mga hanay ng pagtatrabaho na nananatili sa nakagawiang pagsasanay sa UHPLC: 0.0025 in. hanggang 0.005 in. ID para sa linya ng injector-to-column, kung saan ang dispersion ang may pinakamalaking epekto sa peak na hugis. 0.005 in. hanggang 0.010 in. ID mula sa column hanggang sa detector, kung saan ang bahagyang mas malaking bore ay karaniwang isang katanggap-tanggap na trade para sa lower back pressure. 0.020 in. ID at mas mataas para sa pump inlet, basura at anumang low-pressure transfer line. Pagpili ng Materyal: SILIP, PTFE, FEP, PFA, ETFE at Hindi kinakalawang na Asero Ang pagpili ng materyal ay kadalasang nauuwi sa dalawang tanong: kung ano ang nasa mobile phase, at kung ano ang natutukoy. SILIP: ang default na walang metal Ang SILIP ay ang karaniwang pagpipilian para sa injector-to-column run sa metal-sensitive na gawain. Ito ay biocompatible, hindi ito nag-leach ng bakal o nikel sa daanan ng daloy, at pinahihintulutan nito ang mga phosphate buffer at ion-pairing reagents na nagdudulot ng problema sa hindi kinakalawang na asero. Mayroon din itong mga limitasyon: Ang PEEK ay namamaga sa DMSO, THF at dichloromethane, at inaatake ito ng mga concentrated acid. Ang mga datasheet para sa small-ID PEEK tubing ay karaniwang sumipi ng mga rating ng presyon sa pagitan ng humigit-kumulang 5,000 at 7,000 psi (mga 345 hanggang 480 bar) sa temperatura ng silid, na sumasaklaw sa karamihan ng mga kondisyon ng pamamaraan ng UHPLC. PTFE at FEP: ang low-pressure side Sinasaklaw ng mga fluoropolymer ang mga bahagi ng daanan ng daloy kung saan ang presyon ay katamtaman at ang paglaban sa kemikal ang pinakamahalaga. Ang PTFE at FEP ay epektibong hindi gumagalaw sa halos bawat mobile phase, ang mga ito ay malambot at madaling ruta, at ang mga ito ang karaniwang materyal para sa mga linya ng pump inlet, degasser na koneksyon at basura. Ang kanilang pressure ceiling ay isang fraction ng PEEK's, kaya hindi sila kapalit ng high-pressure jumper. PTFE Extrusion Tube para sa Mga Aplikasyon ng Medikal at Fluid-Path Fluoropolymer tubing na lumalaban sa kemikal para sa mga low-pressure flow path, na may biocompatibility, malawak na hanay ng temperatura, at paggamit ng catheter o delivery-system. Tingnan ang Produkto → PFA at ETFE: kung saan mahalaga ang temperatura o higpit Pinapanatili ng PFA ang mga mekanikal na katangian nito sa mas mataas na temperatura kaysa sa FEP, na mahalaga kapag ang tubing ay nakaupo malapit sa isang column oven. Ang ETFE ay mas matigas at mas lumalaban sa abrasion kaysa sa PTFE sa maihahambing na paglaban sa kemikal, kaya madalas itong pinipili para sa mga linya na paulit-ulit na hinahawakan sa panahon ng pagpapanatili. PFA Medical Extrusion Tube para sa Analytical at Industrial Fluid Lines Fluoropolymer tubing para sa food-grade fluid transfer at tumpak na analytical na mga koneksyon, na pinagsasama ang chemical resistance at performance na malapit sa heated instrumentation. Tingnan ang Produkto → Hindi kinakalawang na asero: ang presyon ng kisame 316 hindi kinakalawang na asero sa 1/16 in. Ang OD ay umabot sa mga pressure hanggang sa humigit-kumulang 20,000 psi na may wastong pagkakagawa ng mga koneksyon, kaya naman ang mga system na patuloy na tumatakbo sa itaas ng 1,000 bar ay karaniwang nananatili dito. Ang mga trade-off ay totoo: ang mga metal ions ay maaaring tumagas sa mataas na asin na mga mobile phase, at mga analyte na ang mga chelate na metal ay maaaring mag-adsorb sa dingding. Figure 3. Kuwalitatibong paghahambing ng materyal, nakakuha ng 1 hanggang 5 Kakayahang presyon Paglaban sa kemikal Kakayahang umangkop Episyente sa gastos Daan ng daloy na walang metal PEEK PTFE / FEP 316 SS Ang mga marka ay isang qualitative engineering assessment na nilalayon upang paliitin ang mga opsyon, hindi isang kapalit para sa mga materyal na datasheet. Talahanayan 1. Mga materyales sa tubo na ginagamit sa mga daanan ng daloy ng UHPLC, na may mga trade-off na kadalasang nagpapasya sa pagpili. materyal Karaniwang hanay ng ID Presyon sa pagtatrabaho Mga tala ng solvent at analyte Pinakamahusay na akma PEEK 0.0025 hanggang 0.030 in. Karaniwang sinipi ang 5,000 hanggang 7,000 psi para sa maliliit na ID Pamamaga sa DMSO, THF at dichloromethane; iwasan ang puro acids; walang metal Mga linya ng injector-to-column, mga metal-sensitive na analyte PTFE 0.010 hanggang 0.062 in. Mababang presyon, sa ibaba ng ilang daang psi Pinakamalawak na paglaban sa kemikal; malambot at madaling i-ruta Pump inlet, basura, paglipat ng mababang presyon FEP 0.010 hanggang 0.062 in. Mababang presyon Katulad na kimika sa PTFE, transparent na pader Degasser at detector waste lines PFA 0.010 hanggang 0.062 in. Mababa hanggang katamtaman Fluoropolymer inertness na may mas mahusay na mataas na temperatura na katatagan Mga linya malapit sa isang column oven ETFE 0.010 hanggang 0.062 in. Mababa hanggang katamtaman Magandang paglaban sa kemikal na may mas mataas na higpit Hinahawakan ang mga linya sa panahon ng pagpapanatili 316 stainless steel 0.0025 hanggang 0.020 in. Hanggang sa humigit-kumulang 20,000 psi na may tamang mga kabit Maaaring maglabas ng mga metal ions sa mga high-salt o ion-pairing na pamamaraan Mga system na tumatakbo sa itaas ng 1,000 bar Kung saan ang pagpipilian ay tunay na malapit, isang magkatabi na paghahambing ng PTFE at PEEK tubing laban sa iyong listahan ng mobile phase ay karaniwang ang pinakamabilis na paraan upang ayusin ito. Mga Tolerance, Cut Quality at Fitting Dalawang bagay sa drawing ng tubing ang magpapasya kung malinis ang paglilipat ng isang paraan sa pagitan ng mga instrumento: ID tolerance at kalidad ng cut. Ang pagpapaubaya ng ID ay isinulat alinman bilang isang ganap na figure, tulad ng /-0.0005 in. (tungkol sa /-13 µm), o bilang isang porsyento ng nominal. Dahil ang dami ng kaliskis na may parisukat ng diameter, ang tolerance ay direktang nagko-convert sa isang volume swing, at ang swing ay proporsyonal na mas malaki sa isang maliit na butas kaysa sa isang malaki. Figure 4. Volume swing sanhi ng ID tolerance (volume scales na may diameter squared) /-20% /-40% /-10% /-20% 0.005 in. ID /-0.0005 in. 0.005 in. ID /-0.001 in. 0.010 in. ID /-0.0005 in. 0.010 in. ID /-0.001 in. Nominal bore at nakasaad na tolerance kumpara sa nagresultang variation ng volume Kinakalkula mula sa V ∝ d². Ang tolerance ng /-0.0005 in. sa isang 0.005 in. bore ay gumagalaw na sa dami ng linya ng humigit-kumulang dalawampung porsyento. Ang kalidad ng pagputol ay ang pangalawang kalahati ng problema. Ang isang hiwa ng tubo sa isang anggulo, o iniwan na may burr sa dulo, ay hindi maaaring maupo nang parisukat laban sa kono ng isang 10-32 port. Ang resulta ay isang maliit na na-trap na volume nang direkta sa harap ng column, isang klasikong dahilan ng dagdag na peak width na hindi aalisin ng kahit anong halaga ng column conditioning. Ang pamutol na may razor-edged na gabay ay gumagawa ng isang parisukat, walang burr na mukha; ang isang diagonal cutter ay hindi. Tinatapos ng mga kabit ang pagpupulong. Ang 1/16 in. OD ay karaniwang para sa 10-32 coned port, at ang mga finger-tight PEEK nuts ay ang karaniwang pagpipilian para sa PEEK tubing dahil maasahan ang mga ito at maaaring magamit muli. Ang sobrang paghihigpit ay ang karaniwang pagkakamali: pinapalamig nito ang polimer, pinaliit ang bore sa koneksyon, at tahimik na nagdaragdag ng parehong back pressure at dead volume. Ano ang Pag-aari sa isang Tubing Drawing Ang isang espesipikasyon na makakaligtas sa pagbabago ng supplier ay may anim na item: materyal na grado at kulay, nominal na ID na may tolerance, OD, haba ng cut na may tolerance, kondisyon ng cut-face, at mga kinakailangan sa kalinisan o mga na-extract para sa nilalayon na mode ng pagtuklas. Square, walang burr-free cut na mukha 0.005 in. ID lumen OD 1/16 in. (1.59 mm) Wall 0.029 in. (0.73 mm) Figure 5. Isometric view ng isang 1/16 in. OD tube na may 0.005 in. ID lumen. Ang putol na mukha at ang dingding ay ang dalawang tampok na kadalasang hindi natutukoy at kalaunan ay sinisisi sa column. Ang OD at ID ay ang mga numerong unang tinitingnan ng mga mamimili, ngunit sila ang dalawang pinakakadalasang isulat na may kalakip na pagpapaubaya. Sa isang 0.005 in. bore, ang pagkakaiba sa pagitan ng /-0.0005 in. at isang hindi natukoy na tolerance ay isang dalawampung porsyentong swing sa volume ng linya, na sapat na malaki upang ilipat ang oras ng pagpapanatili kapag pinapalitan ang tubing sa pagitan ng mga instrumento. Ang Gilid ng Paggawa: Extrusion Tolerance ang Produkto Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. Para sa sinumang tumutukoy sa precision polymer tubing, ang mga nauugnay na kakayahan ay ang mga ito: isang pasilidad ng cleanroom na sumusunod sa GMP na malapit sa 20,000 m², 15 imported na extrusion lines na may single, double at triple co-extrusion, walong dedikadong PEEK extrusion lines, ISO 13485:2016 certification, at OEM/ODM mga program na gumagana mula sa isang drawing at isang tolerance stack sa halip na isang catalog number. Mga Madalas Itanong Tungkol sa UHPLC Tubing Q1. Ano ang UHPLC tubing, at paano ito naiiba sa HPLC tubing? Parehong trabaho, mas mahigpit na mga numero. Ang mga sistema ng UHPLC ay tumatakbo sa mas mataas na presyon na may mga sub-2 µm na column, kaya ang linya sa pagitan ng injector at column ay karaniwang may mas maliit na ID, karaniwang 0.0025 hanggang 0.005 in., at mas mahigpit na ID tolerance kaysa sa kumbensyonal na linya ng HPLC. Q2. Anong ID tubing ang dapat kong gamitin para sa UHPLC? Gumamit ng 0.0025 hanggang 0.005 in. mula sa injector hanggang sa column, 0.005 hanggang 0.010 in. mula sa column hanggang sa detector, at 0.020 in. o mas malaki sa low-pressure side gaya ng pump inlet at waste. Q3. Angkop ba ang PEEK tubing para sa UHPLC? Oo, para sa karamihan ng mga kondisyon ng pamamaraan, at ito ang karaniwang sagot kapag ang landas ng daloy ay dapat na walang metal. Suriin muna ang compatibility ng solvent, dahil ang PEEK ay lumaki sa DMSO, THF at dichloromethane, at manatili sa loob ng pressure rating para sa partikular na ID. Q4. SILIP o hindi kinakalawang na asero tubing para sa UHPLC? Ang hindi kinakalawang na asero ay humahawak sa pinakamataas na presyon, hanggang sa humigit-kumulang 20,000 psi na may tamang mga kabit, ngunit maaaring maglabas ng mga metal na ion at makipag-ugnayan sa mga reagent na nagpapares ng ion. Ang PEEK ay inert at biocompatible, na may mas mababang pressure na kisame at mga paghihigpit sa solvent. Q5. Paano ko puputulin ang PEEK tubing nang hindi lumilikha ng dead volume? Gumamit ng cutter na may razor-edged guide upang ang mukha ay parisukat at walang burr, pagkatapos ay suriin ang dulo bago ito i-install. Ang isang angled o burred cut ay hindi magse-seal flat laban sa port cone at mag-iiwan ng isang trapped volume sa unahan ng column. Q6. Bakit nagbabago ang oras ng pagpapanatili pagkatapos kong palitan ang tubing? Karaniwang pagbabago sa dami ng extra-column o ID tolerance. Ang mas mahabang linya o mas malaking bore ay nagdaragdag ng volume at nagpapalawak ng mga taluktok; ang isang out-of-tolerance bore ay gumagawa ng parehong bagay na hindi gaanong mahuhulaan, kaya naman ang tolerance ay kabilang sa purchase order. .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026PEEK Injection Moulding: Temperature, Tooling and Defect Control GuideAng SILIP injection molding ay hindi isang like-for-like swap para sa PC, ABS o nylon. Ang proseso ay nangangailangan ng amag na hawak sa 150–200 °C, ang dagta ay natuyo hanggang sa antas ng moisture na sinusukat sa mababang daan-daang ppm, at isang pagkatunaw na nananatili sa itaas ng 360 °C mula sa nozzle hanggang sa huling lukab. Pindutin ang tatlong kundisyon na iyon at hawak ng mga bahagi ang kanilang mga sukat sa pamamagitan ng paulit-ulit na mga siklo ng autoclave; miss one at ang bahagi ay madalas na mukhang perpekto sa press at nabigo pagkatapos ng ilang linggo. Isang pamilyar na halimbawa: ang isang molded PEEK luer hub ay pumasa sa dimensional inspection, pagkatapos ay bitak sa thread root pagkatapos ng tatlong steam sterilization cycle sa 134 °C. Walang nagbago sa cell maliban sa isang chiller na humila sa tool pababa sa 90 °C sa mas maiinit na araw. Ang balat ay nagyelo na walang hugis, ang core ay patuloy na lumiliit, at ang natitirang stress ay natagpuan ang pinakamatulis na sulok sa bahagi. Ang nag-iisang kwentong iyon ay naglalaman ng karamihan sa kung bakit naiiba ang PEEK molding sa pang-araw-araw na engineering plastic — ang mga materyal na reward ang kumokontrol at nagpaparusa sa mga shortcut. Bakit Sinisira ng PEEK ang Standard Molding Assumptions Ang PEEK ay natutunaw sa humigit-kumulang 343 °C at ang glass transition nito ay malapit sa 143 °C, kaya ang agwat sa pagitan ng pag-agos at pagyeyelo ay makitid. Ang mga ordinaryong resin ay hinuhubog sa mga tool na hawak sa pagitan ng 30 °C at 80 °C. Ang mga tool ng PEEK ay karaniwang tumatakbo sa 150–200 °C, at minsan ay itinutulak nang mas mataas ang mga mataas-crystallinity grade. Dalawang praktikal na kahihinatnan ang sumusunod. Una, ang tool ay nagiging isang pinainit na pagpupulong sa halip na isang bloke ng bakal: cartridge o oil heating, insulation plate at thermal-expansion almababaance sa mga shut-off ay kailangang idisenyo sa simula. Pangalawa, ang mga oras ng pag-ikot ay umaabot — 30 hanggang 60 segundo ay normal para sa isang maliit na seksyon ng dingding, at ang mga makapal na bahagi ay tumatakbo nang mas mahaba, dahil ang bahagi ay hindi mailalabas hanggang ang core ay lumamig nang sapat upang hawakan ang hugis nito. PP / PE 30–60 ABS 60–80 PC 80–120 PEEK 150–200 Karaniwang mga saklaw ng temperatura sa ibabaw ng amag ayon sa pamilya ng polimer, sa °C. Ang haba ng bar ay nagpapahiwatig ng gitnang punto ng hanay. Ang Window ng Proseso, Numero ayon sa Numero Ang isang window ng proseso ay kapaki-pakinabang lamang kapag ang mga numero ay isinulat at pagkatapos ay hinamon ng isang tunay na pagsubok. Ang mga halaga sa ibaba ay karaniwang mga panimulang punto para sa hindi napunan na mga marka ng PEEK; Ang mga compound na puno ng hibla ay nagbabago ng presyon at pag-uugali ng pag-urong, at ang bawat tool ay dapat na mapatunayan sa sarili nitong. Mga panimulang parameter para sa unfilled PEEK injection molding. Kumpirmahin laban sa datasheet ng supplier ng resin bago magtakda ng pagsubok. Parameter Karaniwang panimulang punto Bakit ito mahalaga Pagpapatuyo ng dagta 150 °C sa loob ng 3–6 h, desiccant dryer, dew point sa ibaba −40 °C Ang kahalumigmigan ay nagtutulak ng mga pilak na guhitan, mga void at mga depekto sa ibabaw Matunaw na temperatura 360–400 °C Sa ibaba ng humigit-kumulang 350 °C ang pagkatunaw ay masyadong matigas upang mapuno ang manipis na mga dingding Temperatura ng amag 150–200 °C Ang nag-iisang pinakamalaking pingga sa crystallinity, creep at dimensional stability Bilis ng iniksyon Katamtaman hanggang mataas, profiled Mabagal na punan ang mga panganib sa maikling shot; ang hindi makontrol na pagpuno ay nagiging sanhi ng pag-jet at pagkasunog Pagpigil ng presyon Nakadepende sa lukab, karaniwang 60–100 MPa Binabayaran ang mataas na pag-urong; ang labis na presyon ay nakakandado sa stress Presyon sa likod 5–15 bar Pinapanatiling kontrolado ang shear heating sa turnilyo Bilis ng turnilyo Mababa, humigit-kumulang 50–80 rpm Ang mataas na paggugupit ay nagpapababa sa pagkatunaw at gumagawa ng mga itim na batik Pagsusupil Sted ramp sa humigit-kumulang 200 °C, humawak ng 2-4 h, mabagal na paglamig Pinapaginhawa ang natitirang stress bago isterilisasyon at pagpupulong Mga Desisyon sa Tooling na Hindi Maaayos sa Paglaon Ang natutunaw na lagkit ng PEEK ay nananatiling mataas kahit na sa 400 °C, kaya ang tool ay kailangang maging mapagbigay saanman ang pagkatunaw ay pinakamanipis. Ito ang mga punto na kadalasang nagpapasya kung ang isang proyekto ay tumatakbo o natigil. Gates: maghangad ng hindi bababa sa 1 mm diameter sa maliliit na bahaging medikal. Pin-point gate sa ibaba na gupitin ang natutunaw at nag-iiwan ng mahinang mga linya ng weld. Mga runner: full-round, maikli at mahusay na insulated. Ang isang mainit na runner na may heated nozzle ay nagpapanatili sa sprue mula sa pagyeyelo sa pagitan ng mga shot. bakal: nakasasakit ang mga gradong puno ng salamin at carbon. Ang pinatigas na tool steel at pinakintab na mga daanan ng daloy ay nagbabawas ng pagkasira at mga itim na batik. Pag-urong: unfilled PEEK karaniwang nakaupo malapit sa 1.2–1.5% linear. Ang mga grado na puno ng hibla ay mas lumiliit sa direksyon ng daloy at higit pa sa kabuuan nito, kaya ang layout ng cavity ay kailangang sumunod sa oryentasyon ng hibla. Draft at radii: 1–2° draft, malawak na radii at walang matutulis na panloob na sulok. Ang PEEK ay bingaw-sensitive, at ang natitirang stress ay eksaktong tumutuon doon. Pinainit na cavity plate 150–200 °C Hot-runner nozzle Gate Bahagi ng lukab Isometric view ng isang PEEK tool: isang heated cavity plate, isang hot-runner nozzle na nagpapakain sa isang mapagbigay na gate, at ang recessed part cavity. Crystallinity, Annealing at ang Mga Property na Talagang Ibinibigay Mo Ang temperatura ng amag ay hindi lamang isang cycle-time dial. Ito ang nagpapasya sa kristal na istraktura sa loob ng bahaging iyong ipinapadala. Hinahayaan ng mainit na tool ang mga polymer chain na ayusin habang lumalamig ang bahagi, na nagbibigay ng mala-kristal na balat na may mas mataas na higpit, mas mahusay na resistensya sa pagsusuot at mas malakas na pagtutol sa atake ng kemikal. Ang isang malamig na tool ay nag-freeze sa balat sa isang amorphous na estado: mas matigas at mas ductile sa maikling panahon, ngunit madaling kapitan ng pagbabago sa dimensional sa unang pagkakataon na ang bahagi ay nakakakita ng init ng isterilisasyon, dahil ang frozen na balat ay sumusubok na mag-kristal sa ibang pagkakataon - sa serbisyo, hindi sa amag. Ang pagsusubo ay nagsasara ng puwang na iyon. Ang isang itinanghal na rampa sa humigit-kumulang 200 °C, isang hold na dalawa hanggang apat na oras at isang mabagal na paglamig ay nakakapagpapahinga sa mga stress na nabubuo sa panahon ng pagpuno at pag-iimpake. Para sa implant-facing o high-precision parts, ang hakbang na iyon ay hindi opsyonal; ito ay bahagi ng espesipikasyon. low katamtaman high napakataas 60 °C 120 °C 170 °C 200 °C Schematic trend ng matamo na crystallinity laban sa temperatura ng molde para sa mabagal na pag-crystallising ng PEEK grade. Indikasyon lamang; nakadepende ang mga aktwal na halaga sa grado at rate ng paglamig. Mga Depekto, Root Sanhi at Pag-aayos Karamihan sa mga pagtanggi sa PEEK ay nahahati sa anim na grupo, at ang bawat isa ay tumuturo pabalik sa isang partikular na setting sa halip na sa mismong materyal. Karaniwang PEEK molding defects na nakamapa sa kanilang mga pinaka-malamang na dahilan at ang pagwawasto upang subukan muna. Depekto Malamang na dahilan Unang pagkilos sa pagwawasto Maikling shot Matunaw masyadong malamig, punan masyadong mabagal, gate masyadong maliit Taasan ang temperatura ng bariles, i-profile ang mas mabilis na pagpuno, palakihin ang gate Mga pilak na streak o voids Halumigmig sa dagta Patuyuin sa 150 °C sa loob ng 3–6 na oras at i-verify ang dew point ng dryer Itim na batik o paso Overheating, turnilyo hang-up, mataas na presyon sa likod Purge, lower back pressure at turnilyo bilis, siyasatin ang turnilyo Warpage pagkatapos ng isterilisasyon Malamig na amag, walang pagsusubo, hindi balanseng paglamig Itaas ang temperatura ng amag, magdagdag ng staged annealing, balansehin ang paglamig Mahinang mga linya ng hinang Mababang temperatura sa hinang o kontaminasyon Itaas ang temperatura ng matunaw at magkaroon ng amag, ilipat ang gate Mga bitak sa tadyang at sulok Over-packing, matutulis na sulok, malamig na tool Bawasan ang hawak na presyon, magdagdag ng radii, itaas ang temperatura ng amag Mula sa mga Molded PEEK Parts hanggang sa Finished Catheter System Sa minimally invasive na mga device, karaniwang lumalabas ang PEEK kung saan nagtatagpo ang init, friction at precision: mga luer hub, handle at valve component, connector body, over-moulded joint at reinforcement elements na dapat makaligtas sa paulit-ulit na steam sterilization sa 134 °C nang hindi nawawala ang kanilang fit. Ang paghubog ay humahawak sa mga hiwalay na hugis; sinasaklaw ng extrusion ang tubular geometry na tumatakbo sa parehong device. Ang parehong mga ruta ay kailangang maging kwalipikado laban sa parehong kristalinity at kalinisan na mga target, kung kaya't ang mga medikal na programa ay lalong bumibili ng mga ito mula sa isang supplier. Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. Sa panig ng pagmamanupaktura, ang LINSTANT ay nagpapatakbo ng malinis na workshop na sumusunod sa GMP na halos 20,000 m² sa ilalim ng sistema ng kalidad ng ISO 13485:2016, na may 15 imported na extrusion lines, 8 nakalaang PEEK extrusion lines, 2 injection molding lines at humigit-kumulang 40 welding at forming set. Ang halo na iyon ay nagbibigay-daan sa isang molded PEEK connector at ang extruded shaft nito na mabuo laban sa isa't isa sa halip na itugma pagkatapos ng katotohanan - ang dahilan kung bakit ang PEEK tubing ay naging isang focal point sa minimally invasive na disenyo ng device, gaya ng saklaw sa aming talakayan tungkol sa bakit mainit ang PEEK tubing sa medtech . Kung ang isang bahagi ay nangangailangan ng parehong molded features at mahigpit na machined tolerances, o isang prototype ang kailangan bago maputol ang tooling, ang mga pangalawang proseso ay magtulay sa agwat. Para sa mga team na mas gustong ibigay ang buong detalye kaysa hatiin ito sa mga vendor, Pag-unlad ng OEM/ODM sumasaklaw sa pagtutugma ng disenyo, tooling, paghubog, pagpilit at pagtatapos sa ilalim ng isang sistema ng kalidad. PEEK Injection Moulding: Mga Madalas Itanong Q1. Ano ang ginagamit ng PEEK injection molding sa mga kagamitang medikal? Ang molded PEEK ay ginagamit para sa mga luer hub, connector body, handle, valve parts at reinforcement component — kahit saan ang device ay dapat magkaroon ng mga dimensyon sa pamamagitan ng autoclave cycle sa 134 °C at labanan ang paulit-ulit na pagkakalantad sa kemikal. Q2. Anong temperatura ng amag ang kailangan ng PEEK? Karamihan sa mga hindi napunan na grado ay tumatakbo na may ibabaw ng amag sa pagitan ng 150 °C at 200 °C. Sa ibaba ng hanay na iyon, ang balat ay nagyeyelo, bumagsak ang crystallinity at ang bahagi ay nagiging madaling gumapang at pagkatapos ng sterilization distortion. Q3. Maaari bang hulmahin ang PEEK sa isang karaniwang injection molding machine? Kadalasan ay oo, sa kondisyon na ang bariles ay umabot sa 400 °C, ang tornilyo at check valve ay lumalaban sa pagsusuot, ang dryer ay maaaring humawak ng isang mababang punto ng hamog, at ang tool ay maaaring pinainit at insulated. Ang mga retrofit ay karaniwan; isang malamig na tool ay hindi. Q4. Bakit kailangan ng PEEK ang pagpapatuyo at pagsusubo? Ang hinihigop na moisture ay nagdudulot ng mga silver streak, void at mga depekto sa ibabaw, kaya ang resin ay natutuyo sa 150 °C sa loob ng 3-6 na oras. Ang pagsusubo sa humigit-kumulang 200 °C na may mabagal na paglamig ay nagpapagaan ng panloob na stress bago makita ng bahagi ang isterilisasyon o mga pagkarga ng pagpupulong. Q5. PEEK injection molding o CNC machining — alin ang mas maganda? Ang machining ay nababagay sa mga prototype at mababang volume dahil walang gastos sa tooling. Ang paghuhulma ay nanalo kapag ang taunang demand ay umabot sa ilang libong bahagi o ang geometry ay nagdadala ng mga tampok na hindi praktikal sa makina, tulad ng mga panloob na undercut at pinong tadyang. Q6. Ang injection molded PEEK ba ay biocompatible at isterilisable? Ang PEEK ay may mahabang kasaysayan sa mga aplikasyon ng implant at instrumento, ngunit mahalaga ang grado. Tumukoy ng medikal o implant-grade resin na may sumusuportang dokumentasyon at ISO 10993 na pagsubok, at patunayan laban sa steam, ethylene oxide, gamma o e-beam sterilization kung kinakailangan. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
10Oct-2026Ipinaliwanag ang Extrusion ng Catheter: Mga Pagpapahintulot, Mga Materyales at Kontrol sa ProsesoAng isang 0.03 mm swing sa kapal ng pader ay mukhang hindi nakakapinsala sa isang drawing. Sa bangko ito ay nagiging isang kink sa aortic arch, isang lobo na hindi masusubaybayan, o isang balbula ng hemostasis na tumutulo. Sa aming karanasan, karamihan sa mga reklamo sa pagganap ng catheter ay bumabalik sa linya ng extrusion sa halip na sa disenyo ng catheter. Ang maikling sagot: Tinu ng catheter extrusion ang tolerance band na maaari mong hawakan, ang lakas ng bono na magagamit sa ibaba ng agos, at kung gaano nauulit ang tapos na device sa sukat. Itama ang extrusion window at nagiging mas madali ang bawat susunod na hakbang. Magkamali at walang halaga ng tipping, bonding o assembly work at magliligtas sa device. Ang gabay na ito ay nagtuturo sa kung ano talaga ang kinokontrol ng extrusion, ang mga variable ng proseso na mahalaga, ang mga polymer na kumikilos nang iba sa parehong turnilyo, ang mga depekto na unang lumalabas, at ang mga pagsusuri sa kalidad na nagpapanatili sa isang validated na proseso mula sa pag-anod. Kung Ano ang Kinokontrol ng Catheter Extrusion Bago ang Anumang Iba Pa Ang extrusion ay ang hakbang na nag-aayos ng geometry sa bawat isa pang proseso na ipinapalagay. Kung ang isang baras ay lumabas sa linya na may 12 porsyentong pagkakaiba-iba sa dingding, ang mga yugto ng tirintas, reflow at pagbuo ng tip ay namamana ng pagkakaiba-iba na iyon at nagpapalaki nito. Iyon ang dahilan kung bakit ni-lock ng mga may karanasang Klab ang extrusion window bago nila i-finalize ang disenyo ng catheter, hindi pagkatapos. Limang output ang pinakamahalaga sa isang tipikal na interventional shaft: outer diameter, wall thickness and concentricity, ovality, inner-lumen surface finish, at dimensional stability sa buong spool. Talahanayan 1. Karaniwang komersyal na mga target para sa interventional catheter tubing; Ang mga panghuling limitasyon ay dapat magmula sa detalye ng device at ma-validate sa sarili mong linya. Parameter Karaniwang target Bakit ito mahalaga sa ibaba ng agos Panlabas na diameter /-0.02 hanggang /-0.05 mm sa 1-3 mm tubing French size, sheath fit, catheter exchange Kapal ng pader / concentricity Sa loob ng 10% ng nominal na pader Kink resistance, burst pressure, reflow consistency Ovality Mababang solong-digit na porsyento Valve sealing, tip forming, walang leak na koneksyon Kagaspangan ng panloob na ibabaw Sub-micron Ra sa lumen Trackability, flush volume, coating adhesion Katatagan ng spool-to-spool Parehong banda sa buong haba Assembly yield at awtomatikong pagpapakain Ang mga manipis na pader na shaft ay kung saan nagiging mahirap ang mga numerong ito. Kapag ang pader ay bumaba sa 0.05 mm, ang tunaw ay may mas kaunting puwang upang makapagpahinga at ang draw-down na window ay lumiliit nang husto. Ultra Thin Wall Medical Tubing para sa Precision Fluid Transport Sinusuportahan ng ultra-thin extruded medical tubing ang mga tumpak na inner diameter at mga opsyon sa materyal na gaya ng TPU, Pebax, at SILIP para sa minimally invasive at fluid-channel na mga paggamit. Tingnan ang Produkto → Ang Extrusion Line, Hakbang sa Hakbang Karamihan sa mga catheter tubing ay ginagawa sa single-screw o dual-screw lines na may crosshead die at pagpapalaki ng vacuum. Ang pagkakasunud-sunod sa ibaba ay karaniwan, ngunit ang bawat hakbang ay may control point na nagpapasya sa huling pagpapaubaya. Pagpapatuyo at paghawak ng materyal. Ang mga hygroscopic resin tulad ng polyamide-based block copolymer at TPU ay sumisipsip ng moisture. Ang mga hindi natuyong pellet ay gumagawa ng mga bula, gel at mga streak sa ibabaw na lumilitaw lamang ilang oras sa isang production run. Pagpapakain at pagtunaw. Tinutukoy ng screw geometry at compression ratio kung gaano kadahan-dahang natutunaw ang polimer. Ang mga resin na naganap sa gupit ay nangyayari ng unti-unting compression zone upang maiwasan ang pagkasira. Pagsusukat at katatagan ng presyo. Ang pagkakaiba-iba ng matunaw na presyo ay halos nagpapadala ng isinasalin sa pagkakaiba-iba ng diameter. Ang isang gear pump o isang well-tuned metering zone ay nagpapa-flat sa curve na iyon. Crosshead mamatay sa draw-down. Ang mamatay ay nagtatakda ng hugis; ang draw-down ratio sa pagitan ng die exit at huling laki ng tubo ay nagtatakda sa dingding. Ang mga maliliit na pagbabago dito ay mabilis na gumagalaw sa kapal ng pader. Paglamig at pagpapalaki. Tinutukoy ng mga pagpapalaki ng vacuum tank at water temperature control ang bilog at kalidad ng ibabaw. Ang sobrang bilis ng paglamig ay nag-freeze ng stress sa dingding. Take-off, pagsukat at paikot-ikot. Ang patuloy na pag-igting ay pumipigil sa mga stretch mark at ovality; in-line gauging catches drift bago masayang ang isang buong spool. mga pellets vacuum sizing Feedback ng SPC kontrol ng tensyon Extruder Pagpapalamig ng paliguan Laser OD gauge Take-off puller Isang isometric na view ng isang tubing line: pumapasok ang polimer sa extruder, ang tunaw ay hinuhubog sa isang crosshead die, na may sukat sa ilalim ng vacuum, sinusukat ng laser gauge, at hinila palayo sa patuloy na pag-igting. Ang bawat bloke ay isang control point, hindi lamang isang makina. Ang Pagpipilian sa Materyal ay Muling Isinulat ang Temperature Window Ang parehong tornilyo at mamatay ay ganap na naiibang kumilos sa isang bagong dagta. Ang mga polyamide block copolymer gaya ng Pebax at proseso ng TPU sa isang katamtamang hanay ng bariles, habang ang SILIP at fluoropolymer ay humihiling ng mga dedikadong linya, kagamitang lumalaban sa kaagnasan at mas mahabang cycle ng paglilinis. Ang paglipat ng isang linya mula sa SILIP pabalik sa isang mababang-temperatura na elastomer ay bihirang matipid, kaya naman ang mga doktor ay nagpapanatili ng hiwalay na kapasidad ng extrusion para sa mga polymer na may temperatura. 0 100 200 300 400 210 200 230 350 380 Pebax TPU PVDF FEP SILIP Representative barrel setpoints, degrees C Higit pa sa temperatura, ang profile ng ari-arian ng bawat polimer ay nagpapasya kung aling arkitektura ng baras ang may katuturan. Ang isang matigas, lumalaban sa init na materyal ay hindi pinakamahusay na pagpipilian para sa isang trackable shaft. paninigas Panlaban sa init Lubricity Kakayahang itulak Kakayahang umangkop SILIP Pebax / TPU Ang PEEK at polyimide ay mataas ang marka sa higpit at paglaban sa init; Mataas ang marka ng Pebax at TPU sa flexibility. Karamihan sa mga modernong shaft ay pinaghahalo ang magkabilang mundo sa pamamagitan ng multi-layer coextrusion, kung saan ang isang malambot na panlabas na layer ay nagdadala ng hydrophilic coating at ang isang matibay na panloob na layer ay nagdadala ng lumen. Para sa mas malapit na pagtingin sa kung paano inilalapat ang teknolohiyang iyon sa pagsasanay, tingnan ang pangkalahatang ideya ng multilayer catheter coextrusion . Medikal na Multi-Layer Tubing para sa mga Catheter at Paghahatid ng Gamot Pinagsasama ng multi-layer extruded tubing ang panloob na biocompatibility sa panlabas na lakas o proteksyon, pagsuporta sa mga catheter, infusion, drainage, at mga sistema ng paghahatid ng gamot na may mahigpit na pagpapaubaya. Tingnan ang Produkto → Kung Saan Nagmula ang mga Extrusion Defect Ang mga depekto ay lumitaw nang random. Sa pag-troubleshoot ng produksyon, ang parehong limang ugat na sanhi ay tumutukoy sa karamihan ng mga tinanggihang spool. Materyal na resulta at pagpapatayo 34% Profile ng temperatura at disenyo ng tornilyo 26% Die pressure sa draw-down 18% Paglamig, pag-vacuum at pag-alis 14% Paghawak, paikot-ikot at pangalawang operasyon 8% Malarawang pampubliko sa karaniwang mga pattern ng pag-troubleshoot sa produksyon ng medikal na tubo, hindi isang nasusukat na industriya. Diameter drift karaniwang tumuturo sa pagkatunaw ng presyo ng kawalang-tatag o isang take-off speed mismatch. Mga gel at itim na batik ipahiwatig ang hindi kumpletong purging, degraded resin sa mga patay na zone, o moisture. Pagkasira ng dingding kadalasang nagmumula sa die centering o hindi balanseng vacuum sa sizing sleeve. Matunaw ang bali at pagkamagaspang lalabas kapag lumampas ang rate ng output sa kung ano ang kayang hawakan ng die geometry sa temperaturang iyon. Ovality sa spool ay isang problema sa pag-igting at paikot-ikot sa halip na isang problema sa pagpilit. Mga Pagpapahintulot, In-Line Gauging at Quality Control Ang isang napatunayang proseso ay hindi isang matatag na prosesong magpakailanman. Gumagapang ang mga setting ng vacuum, napuputol ang pagkasira, at maaaring baguhin ng bagong resin lot ang natutunaw na lagkit. Ang patuloy na pagsukat ay ang tanging praktikal na depensa. 8 4 0 -4 -8 Closed-loop na kontrol Pag-anod ng linya 0h 2h 4h 6h 8h Paglihis ng panlabas na diameter sa microns sa isang production run Ang mga praktikal na hakbang sa pagmamaneho sa isang catheter extrusion line ay naglalaman ng: Laser o ultrasonic gauging sa mga nakapirming pagitan, naka-log laban sa posisyon ng spool. Ang kontrol sa proseso ng pagsusuri sa OD, pader at ovality, na may mga pagsusuri sa reaksyon sa halip na inspeksyon pagkatapos ng katotohanan. Kwalipikasyon sa pag-install, pagpapatakbo at pagganap sa bawat bagong kumbinasyon ng die at resin. Full lot traceability mula sa pellet batch hanggang sa natapos na spool, sa ilalim ng isang sistema ng kalidad na gaya ng ISO 13485. Nakadokumentong kontrol sa pagbabago para sa anumang pagsasaayos na pumupunta sa napatunayang window. Mula sa Extruded Tube hanggang Finished Catheter Ang pagpilit ay karaniwang ang una sa kanilang mga operasyon. Ang mga pangalawang proseso tulad ng tipping, flaring, hole punching, reflow bonding, braiding at heat-shrink lamination ay kung ano ang ginagawang shaft at spool ng tubing. Ang mga hakbang na ito ay lubos na nakadepende sa kung ano ang nangyari sa itaas ng agos: ang isang lumen na wala sa bilog ay hindi maaasahang magse-seal laban sa isang balbula ng hemostasis, at ang isang pader na may frozen-in na stress ay madidistort sa panahon ng reflow. Ang mga kumpletong layout ng lumen ay naglalagay ng pinakamataas na pangangailangan sa hakbang ng pagpilit. Ang mga multilumen na profile na may dalawa, tatlo o higit pang channel ay nangyayari ng balanseng daloy sa pamamagitan ng die upang ang bawat lumen ay mapanatili ang hugis at cross-section nito sa buong haba. Multi-Lumen Medical Tubing para sa Complex Catheter Designs Ang extruded tubing na may napapasadyang maraming channel ay nagbibigay-daan sa sabay-sabay na pag-access para sa mga guidewire, gamot, at gas sa coronary, dialysis, endoscopy, at neurovascular catheter applications. Tingnan ang Produkto → Pagpili ng Extrusion Partner Para sa mga manufacturer ng device, ang extrusion supplier ay may bahagi ng design team. Ang pagkakaiba sa pagitan ng isang component vendor at isang development partner ay makikita sa kung gaano kaaga sila kasangkot at kung gaano karami sa proseso ng window ang maaari nilang idokumento para sa iyo. Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 mga miyembro ng kawani. Ang kumpanya ay mahalaga sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na aparato ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize sa mga solusyon sa catheter system. Ang production base ay sumasaklaw sa halos 20,000 square meters ng GMP-compliant na cleanroom space, na may 15 imported na extrusion lines na sumusuporta sa single, double at triple-layer coextrusion, walong nakalaang PEEK lines, dalawang injection molding lines, at humigit-kumulang 100 braiding, coiling at coating units. Ang saklaw ng materyal ay sumasaklaw sa PEEK, polyimide, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET at PVDF, at ang hanay ng produkto ay umaabot mula sa base tubing hanggang sa mga reinforced shaft at balloon tubing hanggang sa mga micro catheter at mga gabay na catheter. Ang pamamahala ng kalidad ay na-certify sa ISO 13485:2016. Para sa mga team na nagtaguyod ng disenyo sa halip na off-the-shelf tubing, ang Serbisyo ng OEM at ODM sumasaklaw sa joint development, tooling, validation ng proseso at serial production. Mga madalas Itanong Q1. Ano ang catheter extrusion? Ito ay ang proseso ng pagtunaw na humuhubog sa mga polymer pellets sa tuluy-tuloy na catheter tubing na may tinukoy na panloob na diameter, panlabas na diameter at dingding. Itinatakda nito ang geometry na umaasa sa lahat ng susunod na hakbang sa pagpupulong. Q2. Anong tolerance ang maaaring hawakan ng catheter extrusion? Ang mga linyang mahusay na kinokontrol ay karaniwang may hawak na panlabas na diameter sa loob ng /-0.02 hanggang /-0.05 mm at pader sa loob ng humigit-kumulang 10 porsyento ng nominal, depende sa resin, kapal ng pader at laki ng tubing. Q3. Aling mga polymer ang ginagamit para sa catheter tubing extrusion? Karaniwan ang Pebax, TPU, PVDF, PET, polyimide, PEEK, PTFE, FEP, PFA at ETFE. Ang pagpili ng materyal ay tumutulak sa bintana ng temperatura, ang higpit ng baras at ang diskarte sa patong. Q4. Ano ang pagkakaiba sa pagitan ng single-lumen at multilumen extrusion? Ang single-lumen tubing ay may isang channel. Ang multilumen tubing ay naglalagay ng dalawa o higit pang mga channel sa isang profile, na may balanseng daloy ng mamatay upang ang bawat lumen ay mapanatili ang cross-section nito sa haba. Q5. Paano mo maiiwasan ang kinking sa extruded catheter tubing? Ang mga concentric na pader, pare-pareho ang kapal ng pader, ang tamang durometer o isang braided reinforcement layer, at isang kontroladong proseso ng reflow ay nagpapataas ng kink resistance. Q6. Maaari bang ibigay ang extruded tubing bilang bahagi ng isang buong OEM catheter assembly? Oo. Ang mga extrusion na supplier na may pangalawang kakayahan sa pagtaguyod ay maaaring maghatid ng mga tipped, bonded, braided o coated shaft, o ang buong custom na pag-develop ng catheter mula sa yugto ng disenyo hanggang sa serial production. .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 Makipag -ugnay sa amin
Kung interesado ka sa aming mga produkto, mangyaring makipag -ugnay sa amin
- Makipag -ugnay sa Mga Detalye
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- Mga produkto
- Medical extruded tubing
- Medical Reinforced Tubing
- Polyimide
- Peek
- Balloon tubing
- Micro catheter
- Pangalawang proseso
- Init ang pag -urong ng tubo
- Fluoropolymer Medical Tubing
- Endoscope
- Negatibong Pag -access sa Presyon ng Presyon
- Gabay na catheter
- Angiographic catheter
- Mataas na presyon na naka -bra na tubing
- Proseso ng Paggamot sa Surface Medical Tubing
- Mabilis na link
- Home
- Tungkol sa amin
- Produkto
- Mga solusyon
- OEM/ODM
- Balita
- Makipag -ugnay
- News Center
- Balita sa industriya
- Balita ng Kumpanya
- Mobile terminal

