Ang isang 2.7 Fr microcatheter ay maaaring pumasa sa isang straight-line tracking test at kink pa rin sa unang pagkakataon na ito ay makatagpo ng isang paikot-ikot na iliac artery. Kapag nangyari iyon, ang mahinang link ay bihira ang malambot na dulong dulo. Ito ang hypotube na bumubuo sa proximal shaft, ang bahagi na nagpapasya kung gaano karaming push at torque ang aktwal na naabot sa dulo at kung gaano kalaki ang nawala sa ovalization, buckling, o bond failure. Ang mga hypotube ay isa rin sa mga pinaka maling tinukoy na bahagi ng isang catheter bill ng mga materyales. Ang mga numero ng gauge ay nahahalo sa mga millimeter callout, ang kapal ng pader ay sinipi nang walang tolerance, at isang cut pattern ang pinipili mula sa isang litrato sa halip na isang stiffness target. Sinasaklaw ng mga seksyon sa ibaba kung ano ang hypotube, kung paano pinaghahambing ang mga opsyon sa stainless steel, SILIP, at polyimide, kung aling mga dimensyon ang nagdadala ng tunay na panganib sa pagkuha, at kung ano ang ibe-verify bago maglabas ng purchase order. Ano ang isang Hypotube? Ang hypotube ay isang precision thin-wall tube na may maliit na diameter sa labas na may kaugnayan sa haba nito, na ginagamit bilang pushable, torque-transmitting shaft ng isang catheter, guidewire, needle, o delivery system. Ang salita ay nagmula sa hypodermic tubing, ang iginuhit na stock na hindi kinakalawang na asero sa likod ng pagmamanupaktura ng karayom, at ito ngayon ay sumasaklaw sa anumang shaft-grade tube na gumagawa ng parehong mekanikal na trabaho, kabilang ang polymer at reinforced composite na mga bersyon. Lumilitaw ang dalawang spelling sa mga drawing at purchase order. Ang hypo tubing ay karaniwang nangangahulugan ng produkto ng gilingan: mga tuwid na haba o mga coils ng iginuhit na tubo sa isang nominal na gauge. Ang hypotube ay karaniwang nangangahulugan ng natapos na bahagi pagkatapos ng pagputol, laser profiling, deburring, at passivation. Kapag sinipi ng isang supplier ang isa at inihatid ang isa pa, makakatanggap ka ng hilaw na tubo na walang sinuman ang makakapag-bond o isang natapos na shaft na may presyo nang walang pangalawang operasyon nito. Nominal na mga dimensyon ng hypo tube na manipis na pader. Ang kapal at tolerance ng pader ay nag-iiba ayon sa supplier at ayon sa pagtatalaga ng regular-wall, thin-wall, o extra-thin-wall. Gauge Nominal OD Nominal ID Karaniwang papel ng baras 34G 0.16 mm (0.0063 in) 0.08 mm (0.0031 in) Fine distal lumens, micro-wire passages 32G 0.23 mm (0.0090 in) 0.10 mm (0.0041 in) Neurovascular distal shafts 30G 0.30 mm (0.0120 in) 0.15 mm (0.0060 in) Microcatheter panloob na mga miyembro 27G 0.41 mm (0.0163 in) 0.21 mm (0.0083 in) Mga maliliit na butas sa paghahatid 25G 0.51 mm (0.0203 in) 0.26 mm (0.0103 in) Mga proximal shaft ng microcatheter 23G 0.64 mm (0.0253 in) 0.34 mm (0.0133 in) Diagnostic catheter shafts 20G 0.90 mm (0.0354 in) 0.58 mm (0.0230 in) Patnubayan ang mga panloob na miyembro ng catheter 18G 1.27 mm (0.0500 in) 0.84 mm (0.0330 in) Trocar at access shafts Mga Materyal ng Hypo Tube: Kung Ano ang Talagang Binibili Mo ng Bawat Opsyon Ang pagpili ng materyal ay isang desisyon sa paninigas muna at isang desisyon sa biocompatibility pangalawa. Ang bawat karaniwang hypotube na materyal ay isa nang medikal na materyal na may mahabang kasaysayan ng device, kaya ang tunay na pagkakaiba ay mekanikal na pag-uugali at kung gaano karaming mga hakbang sa proseso ang kakailanganin ng shaft pagkatapos. Hindi kinakalawang na asero 304 at 304V Ang hindi kinakalawang na asero ay nananatiling default. Ang isang nababanat na modulus na malapit sa 193 GPa ay nagbibigay ng pinakamataas na pagtulak sa bawat yunit ng kapal ng pader, ito ay makikita sa ilalim ng fluoroscopy na walang mga additives, at ang laser-cutting supply base ay mature. Ang gastos ay lumilitaw sa ibaba ng agos: pagwawalang-bahala, maingat na pag-deburring upang makontrol ang particulate, at malagkit na mga joints na kumukuha ng napakakaunting kontaminasyon sa ibabaw. SILIP Nasa gitna ang SILIP sa isang flexural modulus na malapit sa 3.8 GPa ayon sa na-publish na mga datasheet ng materyal, humigit-kumulang limampung beses na mas malambot kaysa sa hindi kinakalawang na asero. Iyon ay isang tampok kapag ang baras ay kailangang yumuko nang paulit-ulit nang walang kinking, humawak ng nabuong kurba, at manatiling tugma sa MRI. Ang PEEK ay radiolucent maliban kung pinagsama sa barium sulfate o tungsten, nakakabit nang mabuti sa Pebax at nylon jackets, at maaaring i-fred, tipped, o machined pagkatapos ng extrusion. Para sa mga shaft kung saan mahalaga ang soft proximal transition o magnetic compatibility, ganap nitong inaalis ang isang metal-to-polymer bonding step. Ang pangkalahatang-ideya na ito ng kung ano ang gamit ng PEEK tubing sa mga catheter shaft sumasaklaw sa karagdagang detalye ng disenyo. SILIPIN Tubing Ang PEEK na materyal ay may mataas na temperatura tolerance at maaaring gumana nang matatag sa isang kapaligiran hanggang sa 250 Celsius, habang pinapanatili ang magandang mekanikal na katangian, kabilang ang mataas na... Tingnan ang Produkto → Polyimide Ang polyimide ay ang pinakamatigas ng mga karaniwang polymer shaft na materyales, na ginagawa itong karaniwang reinforcement layer sa microcatheters. Magagawa ito sa mga kapal ng pader na babagsak sa karamihan ng iba pang mga polimer, makatiis sa sterilisasyon ng singaw at ethylene oxide, at nagtataglay ng mga dimensyon sa mga temperatura na magpapabago sa Pebax. Ang mga limitasyon nito ay brittleness sa matalim na liko at gastos. Medikal na Polyimide Tubing Medikal na Polyimide Tubing exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Tingnan ang Produkto → Flexural modulus ng mga karaniwang shaft polymers (GPa) SILIP Polyimide PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Indicative flexural modulus value na kinuha mula sa mga na-publish na polymer datasheet. Ang hindi kinakalawang na asero 304 ay humigit-kumulang 193 GPa at naiwan sa sukat upang manatiling nababasa ang mga pagkakaiba ng polymer. Mula sa Tube hanggang Shaft: Paano Nagiging Catheter ang Hypotube Ilang mga natapos na catheter ay isang solong hypotube mula hub hanggang dulo. Ang karaniwang arkitektura ay isang three-zone shaft: isang stiff proximal section na nagdadala ng push, isang reinforced middle section na naglilipat ng torque, at isang malambot na distal na seksyon na sumusunod sa guidewire nang hindi nasaktan ang vessel wall. Proximal hypotube (SIlip o 304 SS) Braid o coil reinforced mid shaft Distal malambot na tip Schematic isometric view ng isang three-zone catheter shaft. Hindi para sukatin. Ang mga metal hypotubes ay na-profile sa pamamagitan ng pagputol ng laser sa halip na sa pamamagitan ng pagpapalit ng materyal. Ang mga spiral cut, interrupted cut, at window pattern ay ginagawang flexible segment ang isang matibay na tubo, at ang pitch ng cut ay nagtatakda ng stiffness gradient. Naaabot ng mga polymer shaft ang parehong resulta gamit ang iba't ibang tool: isang braid o coil layer, isang variable-durometer jacket, o isang multi-layer coextrusion. Ang braided construction ay naghahatid ng pinakamataas na burst at torque para sa isang partikular na kapal ng pader, kaya naman ginagamit ito ng mga pressure-rated na device. High Pressure Braided Tubing Ang High-Pressure Braided Tubing, o High-Pressure Monitoring Tubing, ay ginagamit upang mag-iniksyon ng contrast media at iba pang mga medikal na solusyon sa panahon ng PTCA, mga pamamaraan ng PCI o angioplas... Tingnan ang Produkto → Mga Dimensyon at Pagpapahintulot na May Panganib sa Pagbili Karamihan sa mga pagtakas sa kalidad ng hypotube ay mga problema sa dimensional na stack sa halip na mga problema sa materyal. Apat na numero ang magpapasya kung ang isang shaft ay nag-assemble at gumaganap: diameter sa labas, diameter sa loob, pagkakapareho ng pader, at posisyon ng cut-feature. Mga karaniwang halaga na makikita sa mga detalye ng catheter shaft. Ang mga katanggap-tanggap na limitasyon ay nakasalalay sa klase ng device, kapal ng pader, at paraan ng pagpupulong, kaya sumang-ayon ang mga ito nang nakasulat bago putulin ang tooling. Parameter Karaniwang tinukoy Bakit ito mahalaga OD pagpaparaya ±0.013 mm (±0.0005 in) Pagkasyahin sa loob ng gabay na catheter o panlabas na dyaket; bond-line gap ID tolerance ±0.013 mm Wire o daanan ng device; mga rate ng flush at injection Pagkakapareho ng pader 90% ng nominal na pader o mas mahusay Kink and burst performance sa ilalim ng bending Straightness (camber) Karaniwang 0.05 mm bawat 100 mm Oryentasyon ng tip, pagsubaybay, pagkakahanay ng marker band Putulin ang posisyon ng tampok ±0.1 mm Paninigas transition point at stress concentration Kondisyon ng gilid Burr-free, deburred, passivated Particulate generation at guidewire abrasion Pang-ibabaw na tapusin Ra 0.4 µm o mas mahusay kapag electropolish Friction, adhesion, thrombogenicity Paulit-ulit na lumilitaw ang tatlong panganib. Una, magkakahalo ang gauge at metric callouts: ang isang 25G na kinakailangan at isang 0.51 mm na kinakailangan ay malapit ngunit hindi magkapareho, at ang pagkakaiba ay makikita sa bond joint. Pangalawa, ang tolerance ay sinipi nang walang paraan ng inspeksyon, at ± 0.013 mm ang ibig sabihin ng iba't ibang bagay sa laser micrometer, optical comparator, at plug gauge. Pangatlo, ang pagkakapareho ng kamber at dingding ay hindi na inilarawan kahit na ipinaliwanag nila ang isang hindi katimbang na bahagi ng mga reklamo sa kinking at tip-orientation. Metal vs Polymer Hypotubes: Pagpili ayon sa Function Kung ang kinakailangan ay maximum push sa pinakamaliit na posibleng diameter, ang hindi kinakalawang na asero ay nanalo pa rin. Kung ang baras ay kailangang yumuko nang paulit-ulit nang walang kinking, manatiling magagamit sa isang MRI suite, iwasan ang isang metal-to-polymer bond, o lumipat sa isang malambot na dulo na walang joint, isang polymer o reinforced composite hypotube ang kadalasang mas magandang sagot. Ang paghahambing sa ibaba ay nagre-rate ng bawat materyal mula 1 hanggang 5 sa limang pamantayan na nagtutulak sa karamihan ng mga pagsusuri sa disenyo ng baras. SILIP Polyimide 304 hindi kinakalawang na asero Stiffness Kakayahang umangkop Kink resistance Pagkatugma sa MRI Ang kadalian ng pagbubuklod Itulak at metalikang kuwintas: Ang 304 hindi kinakalawang na asero ay nagbibigay ng pinakamaraming bawat yunit ng dingding; Ang PEEK at polyimide ay nangangailangan ng mas makapal na pader o isang tirintas na layer upang tumugma dito. Kink resistance: nanalo ang mga polimer sa masikip na radii ng liko; metal ay depende sa cut pattern at pitch. Radiopacity: ang hindi kinakalawang na asero ay makikita bilang default; Ang mga polymer shaft ay nangangailangan ng isang radiopaque compound o marker band. Pagbubuklod: polymer shafts heat-bond o solvent-bond sa mga jacket, habang ang metal ay nangangailangan ng pandikit o welding kasama ang paghahanda sa ibabaw. Pagkakatugma ng imaging: SILIP and polyimide work in MRI; stainless steel does not. Istraktura ng gastos: ang metal ay may mas mababang gastos sa materyal at mas pangalawang operasyon; ang polimer ay may mas mataas na gastos sa materyal at mas kaunting mga hakbang sa proseso. Ano ang Dapat I-verify Bago Maglabas ng Hypotube Order Tatlong tseke ang nakakuha ng karamihan sa mga mamahaling sorpresa. Hilingin ang paraan ng inspeksyon, hindi lamang ang pagpapaubaya. Ang parehong ±0.013 mm na callout ay kumikilos nang iba sa isang laser micrometer, isang optical comparator, at isang plug gauge, kaya pangalanan ang paraan sa drawing. Kumpirmahin kung ang quotation ay sumasaklaw sa mga natapos na hypotubes o mill-length hypo tubing. Ang laser profiling, deburring, passivation, at inspeksyon ay magkahiwalay na line item at kadalasang magkakahiwalay na kakayahan. Humiling ng data sa antas ng lot sa pagkakapareho ng pader at kamber, hindi lamang isang sertipiko ng pagsunod. Ang dalawang variable na ito ay tumutukoy sa malaking bahagi ng kinking at tip-orientation na mga reklamo na iniulat sa field. Para sa mga programa na nangangailangan ng pagpapaunlad ng baras kaysa sa tubo ng katalogo, isang OEM/ODM catheter shaft program maaaring masakop ang buong chain, mula sa extrusion at braiding sa pamamagitan ng laser profiling, bonding, at inspeksyon sa ilalim ng isang sistema ng kalidad. Inaalis nito ang mga argumentong lumalabas kapag ang hypotube at ang jacket ay nagmula sa iba't ibang mga supplier na may iba't ibang mga convention sa pagsukat. Tungkol sa Ningbo LINSTANT Polymer Materials Co., Ltd. Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. Gumagana ang kumpanya mula sa isang pasilidad ng cleanroom na sumusunod sa GMP na halos 20,000 metro kuwadrado at may hawak na sertipikasyon ng ISO 13485:2016 para sa pamamahala ng kalidad ng medikal na device. Kabilang sa mga mapagkukunan ng produksyon ang mga imported na linya ng extrusion na may single, double, at triple-layer na coextrusion na kakayahan, mga dedikadong PEEK extrusion lines, injection molding lines, at malaking naka-install na base ng braiding, coiling, coating, welding, at forming equipment. Ang hanay ng produkto ay sumasaklaw sa medikal na extruded tubing, reinforced tubing, balloon tubing, heat shrink tubing, fluoropolymer tubing, PEEK at polyimide na mga bahagi, micro catheters, guideing catheters, at angiography catheters, na sinusuportahan ng mga pangalawang proseso at mga serbisyo sa surface treatment. Mga Madalas Itanong Tungkol sa Hypotubes Q1. Ano ang gamit ng hypotube? Binubuo ng hypotube ang pushable shaft sa loob ng microcatheters, guide catheters, guidewires, needle assemblies, at stent delivery system. Nagpapadala ito ng push at torque mula sa hub hanggang sa distal na dulo habang pinananatiling manipis ang baras upang dumaan sa makitid na mga sisidlan. Q2. Ano ang pagkakaiba sa pagitan ng isang hypotube at hypo tubing? Ang hypo tubing ay ang mill-length raw tube sa isang nominal gauge. Ang hypotube ay ang natapos na bahagi pagkatapos ng pagputol, laser profiling, deburring, at passivation. Palaging kumpirmahin kung alin ang saklaw ng isang quotation, dahil ang presyo at ang lead time ay hindi pareho. Q3. Maaari bang palitan ng polymer tubing ang isang hindi kinakalawang na asero hypotube? Sa maraming mga shaft, oo. Ang PEEK at polyimide hypotubes ay nag-aalis ng metal-to-polymer bond, magdagdag ng MRI compatibility, at mapabuti ang kink resistance. Ibinibigay nila ang axial stiffness, kaya ang mas mahaba o mas mataas na presyon na mga device ay kadalasang nagdaragdag ng braid o coil reinforcement layer. Q4. Ano ang pinakamaliit na magagamit na laki ng hypo tube? Ang mga karaniwang hypodermic gauge ay tumatakbo sa 34G, humigit-kumulang 0.16 mm ang diameter sa labas at 0.08 mm ang diameter sa loob. Ang mas mahigpit na mga butas ay umiiral bilang mga custom na item sa pag-develop, ngunit sa sukat na iyon, ang pagkakapareho ng pader at paghawak ay nagiging mga salik na naglilimita sa halip na ang proseso ng pagguhit. Q5. Aling mga pagpapaubaya ang pinakamahalaga sa isang custom na hypo tube? OD at ID tolerance, pagkakapareho ng pader, at kamber. Ipinapaliwanag ng pagkakapareho at pagiging tuwid ng pader ang karamihan sa mga reklamo sa kinking at tip-orientation, ngunit ang mga ito ang dalawang halaga na hindi gaanong madalas isulat sa isang drawing o nakumpirma sa papasok na inspeksyon. Q6. Gumagawa ka ba ng mga custom na hypotubes at catheter shaft? Oo. Ang LINSTANT ay nagpapalabas at nagpoproseso ng polymer tubing sa PEEK, polyimide, PTFE, FEP, PFA, Pebax, at TPU, at gumagawa ng mga reinforced shaft, braided tubing, at multi-layer na mga bahagi ng catheter sa ilalim ng isang ISO 13485:2016 na sistema ng kalidad bilang isang OEM/ODM partner. Ang pagpili ng hypotube ay nagbibigay ng gantimpala sa mga maagang desisyon. Ayusin ang stiffness target, ang wall uniformity limit, at ang inspection method bago putulin ang tooling, at ang natitirang bahagi ng shaft ay sumusunod sa mga numero kaysa sa ugali. Kung ang pangwakas na disenyo ay magtatapos bilang laser-profiled na stainless steel, PEEK o polyimide shaft, o braided composite, ang parehong tatlong desisyong iyon ang tumutukoy kung paano ito kumikilos sa loob ng sisidlan. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
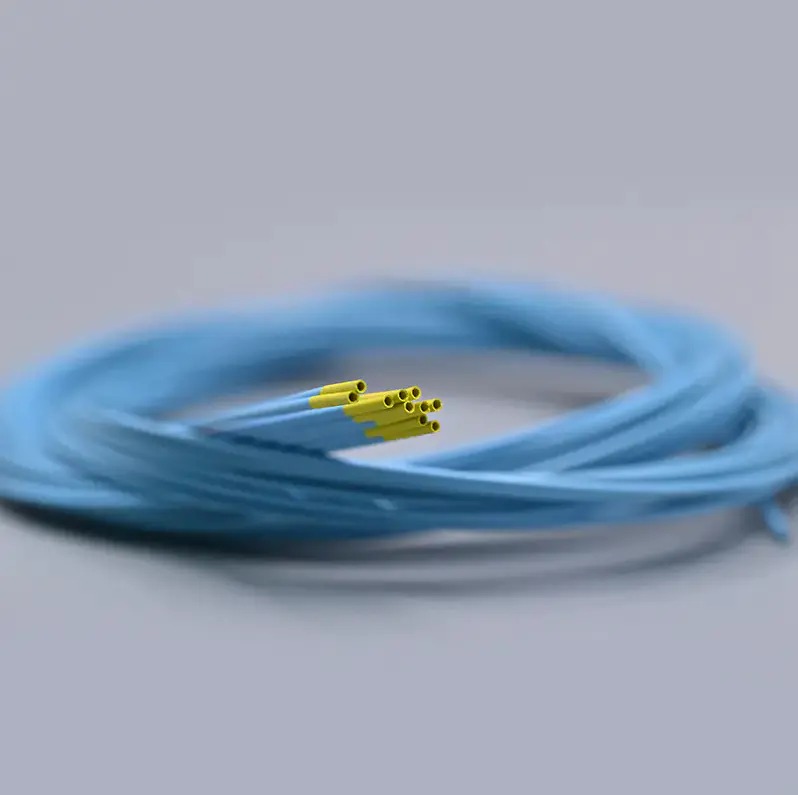
07Oct-2026Ipinaliwanag ang Hypotubes: Mga Materyales, Sukat, at Mga Alternatibo ng Polymer para sa mga Catheter

-
15Sep-2026Precision PEEK CNC Machining: Isang Kumpletong Gabay para sa Mga Bahaging Medikal na GradoAng PEEK CNC machining ay isa sa mga pinaka-maaasahang ruta patungo sa tight-tolerance, high-performance na mga plastic na bahagi. Hindi tulad ng mga pangunahing polymer, pinapanatili ng PEEK ang mga mekanikal na katangian nito sa mataas na temperatura, lumalaban sa mga agresibong kemikal, at malinis pa rin ang pagputol kapag ginamit ang mga tamang parameter. Para sa mga inhinyero ng medikal na aparato, ang kumbinasyong ito ay mahirap talunin. Ano ang Nagiging Malakas na Kandidato ang PEEK para sa CNC Machining? Ang PEEK (polyether ether ketone) ay isang semi-crystalline thermoplastic na may tuluy-tuloy na temperatura ng serbisyo sa paligid ng 260°C at isang melting point na malapit sa 343°C. Nag-aalok ito ng mataas na tensile at flexural strength, mahusay na creep resistance, at mababang moisture absorption, na nagbibigay ng mga machined parts ng natitirang dimensional stability. Ipinapaliwanag ng mga pag-aari na ito kung bakit umaasa ang mga industriya mula sa aerospace hanggang sa medikal sa PEEK para sa mga bahagi na dapat makatiis ng paulit-ulit na isterilisasyon, pagkakalantad sa kemikal, at mekanikal na stress. Relatibong pagganap ng hindi napunang PEEK (nagpapakita ng mga marka mula sa karaniwang na-publish na data) lakas ng makunat 85 Flexural na lakas 80 Thermal na katatagan 95 Paglaban sa kemikal 90 Magsuot ng pagtutol 88 Pinahahalagahan din ng mga makina na ang PEEK ay available sa ilang mga grado - hindi napuno, puno ng salamin, puno ng carbon-fiber, at gradong medikal. Ang pagpili ay nakakaapekto sa pagbuo ng chip, pagkasuot ng kasangkapan, at mga katangian ng huling bahagi. Ang Unfilled PEEK ay ang pinakamadaling i-machine at nagbibigay ng malinis na ibabaw, habang ang mga reinforced grade ay nagdaragdag ng higpit ngunit nangangailangan ng mas mahigpit na tooling. Ang semi-crystalline na istraktura ay nangangahulugan din na ang mga bahagi ay nagpapanatili ng kanilang mekanikal na pagganap pagkatapos ng mga ikot ng isterilisasyon, na isang salik ng pagpapasya para sa magagamit muli na mga medikal na instrumento. PEEK CNC Machining Best Practice: Ano ang Gumagana sa Tunay na Produksyon Iba ang kilos ng PEEK sa metal o karaniwang mga plastik. Gumagawa ito ng mahaba at stringy chips sa halip na sirang chips, kaya mahalaga ang chip control. Ang materyal ay sensitibo rin sa init: ang sobrang alitan ay maaaring magdulot ng lokal na pagkatunaw o pagkamagaspang sa ibabaw. Gumamit ng mga tool na sharp carbide o polycrystalline diamond (PCD). Ang karbid ay sapat para sa karamihan ng mga trabaho; Binabawasan ng PCD ang pagkasira kapag pinupuno ng machining ang PEEK. Mahalaga ang feed at bilis. Ang karaniwang panimulang punto ay 100-150 m/min ang bilis ng pagputol na may magaan na pag-load ng chip, ngunit palaging kumpirmahin sa supplier ng materyal. Panatilihing malamig ang cutting zone gamit ang hangin o, kung pinapayagan, flood coolant. Pinipigilan nito ang pag-crack na sanhi ng stress at pinapanatili ang pagpaparaya. Isaalang-alang ang pagsusubo sa PEEK blank bago matapos. Ang pagsusubo sa 200-220°C ay naglalabas ng mga panloob na stress at pinapabuti ang dimensional na katatagan. Alisin ang mga stringy chips nang madalas upang maiwasan ang pagbabalot sa tool. Si Dia. 4.0 mm ±0.05 mm 6.0 mm Para sa mga bahaging hugis tubo, kailangan ng karagdagang pangangalaga upang maiwasan ang pagbagsak ng dingding. Ang detalyadong payo sa paglalagari at pagharap ay makukuha sa aming gabay sa paano maghiwa ng PEEK tubing . Sa pagsasagawa, ang isang konserbatibong diskarte - mas mabagal na bilis ng spindle, mas matalas na tool, at tuluy-tuloy na coolant - ay nagbubunga ng mga pinaka-pare-parehong resulta. Kapag ang geometry ay may kasamang manipis na pader, bawasan ang feed rate bago baguhin ang geometry ng tool. Medical-Grade PEEK Machining: Anong Mga Pagbabago? Ang mga tagagawa ng medikal na aparato ay hindi maaaring tratuhin ang PEEK sa parehong paraan bilang isang pang-industriya na bahagi. Ang hilaw na materyal ay dapat matugunan ang mga kinakailangan sa biocompatibility tulad ng USP Class VI o ISO 10993, at ang proseso ng machining ay dapat protektahan ang bahagi mula sa kontaminasyon. Nangangahulugan ito ng dedikadong kagamitan, sinala na hangin, at disiplinadong pamamaraan sa pagpapatakbo ng malinis na silid. Pang-industriya na grado kumpara sa medikal na grado na mga pagsasaalang-alang sa PEEK machining Salik Industrial PEEK Medical PEEK Sertipikasyon ng materyal Karaniwang datasheet USP Class VI / ISO 10993 Kapaligiran Karaniwang tindahan Cleanroom (ISO 7 o mas mahusay) Mga paghihigpit sa tool Pinapayagan ang mga karaniwang coolant Bawasan ang kontaminasyon ng pampadulas Dokumentasyon Pangunahing inspeksyon Full batch traceability at DHR Karaniwang gamit Aerospace, sasakyan Catheter, surgical instruments, implants Sa aming karanasan, ang paglipat mula sa industriyal tungo sa medikal na gradong machining ay higit pa sa materyal na sertipiko. Nangangailangan ito ng mga operator na nauunawaan kung paano maaaring ikompromiso ng isang burr ang isang device. Ito ang dahilan kung bakit nagpapatakbo ang LINSTANT ng mga validated na proseso na may dokumentadong traceability para sa bawat batch. Kung Saan Ginagamit ang Mga Bahagi ng CNC Machined PEEK sa Mga Medical Device Lumilitaw ang CNC machined PEEK sa mga modernong kagamitang medikal. Makikita mo ito sa mga catheter fitting, endoscope handle, surgical tool insulators, at mga bahagi para sa heart-assist pump. Ang kakayahang ma-sterilize nang paulit-ulit, nang hindi nawawala ang mekanikal na pagganap, ay ginagawa itong isang perpektong kapalit ng metal. Mahusay din ang performance ng PEEK sa ilalim ng compressive load, kaya lumilitaw ito sa mga valve seat, pump housing, at clamping mechanism kung saan kritikal ang dimensional stability. Para sa mga prototype, ang CNC machining ay madalas na pinakamabilis na paraan upang mapatunayan ang isang disenyo bago lumipat sa injection molding. Kung nagpo-prototyp ka ng bagong device o lilipat sa produksyon, masusuportahan ka ng LINSTANT ng ilang mga form ng produkto ng PEEK na idinisenyo upang direktang isama sa isang CNC workflow: CNC-Machined PEEK Components para sa Paggawa ng Medikal na Device Sinasaklaw ng listahan ng produktong ito ang PEEK machined parts na angkop para sa mga CNC workflow, na nag-aalok ng mataas na katumpakan, biocompatibility, at heat resistance. Ito ay may kaugnayan dito bilang isang direktang opsyon para sa prototyping o production run. Tingnan ang Produkto → PEEK Tubing na may Tiyak na Dimensional Tolerance at Multi-Lumen Options I-explore ang PEEK tubing na may mga panloob na diameter mula sa 0.10 mm at paglaban sa temperatura na higit sa 250°C, kasama ang mga variant ng multi-lumen at balloon tubing. Tamang-tama para sa cardiovascular, spinal, at iba pang interventional application. Tingnan ang Produkto → PEEK Injection Molding Services para sa High-Temperature, Sterilizable Implant Components Ang PEEK injection molding ay nagbibigay-daan sa paggawa ng malinis na silid, close-to-bone modulus, at radiolucency. Ang serbisyong ito ay naka-highlight para sa mga proyektong nangangailangan ng mga kumplikadong geometries, kontrol sa gastos, at pagsunod sa mga regulasyon ng implant. Tingnan ang Produkto → Tungkol sa Ningbo LINSTANT Polymer Materials Co., Ltd. Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. Bilang karagdagan sa CNC-machined PEEK parts, nag-aalok ang LINSTANT ng extrusion, molding, pangalawang operasyon, at surface treatment sa ilalim ng isang bubong. Bisitahin ang aming pahina ng OEM/ODM upang makita kung paano namin pinangangasiwaan ang mga custom na proyekto mula sa disenyo hanggang sa pagpapatunay. Mga Madalas Itanong tungkol sa PEEK CNC Machining Mahirap bang mag-CNC machine ang PEEK? Hindi. Sa pamamagitan ng matatalas na kasangkapan at kontroladong init, ang mga makina ng PEEK ay predictably at gumagawa ng malinis, mahigpit na tolerance na bahagi. Ano ang pinakamahusay na marka ng PEEK para sa CNC machining? Ang hindi napunong natural na PEEK ay pinakamadaling i-machine; Ang PEEK na puno ng carbon ay nagdaragdag ng paninigas ngunit pinapabilis ang pagkasira ng tool. Anong mga pagpapaubaya ang maaari mong makamit sa PEEK machining? Maliit na machined PEEK parts na karaniwang may hawak na ±0.05 mm. Maaaring kailanganin ng mas malaki o manipis na pader ang ±0.1 mm. Paano maihahambing ang PEEK sa PTFE o PI? Ang PEEK ay mas malakas at mas matigas kaysa sa PTFE at mas madaling makina kaysa sa PI, habang nag-aalok pa rin ng mahusay na thermal resistance. Ligtas ba ang machined PEEK para sa mga medikal na device? Oo, kapag gumamit ka ng medikal na grade PEEK at gumagawa sa ilalim ng mga kondisyon ng malinis na silid na may wastong mga kontrol sa proseso. Bakit sikat ang PEEK sa paggawa ng medikal? Nakaligtas ito sa paulit-ulit na isterilisasyon, lumalaban sa mga kemikal, at nagpapanatili ng mekanikal na integridad sa ilalim ng pangmatagalang pagkarga. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026Pag-unawa sa Hydrophilic Coating: Paano Nito Binabawasan ang Friction sa Mga Medical DeviceAng isang neurointerventionalist ay siyamnapung minuto sa isang mekanikal na thrombectomy. Sa bawat oras na ang microcatheter ay umiikot sa isang liko sa gitnang cerebral artery, ang pag-drag sa ibabaw laban sa pader ng sisidlan ay nagiging sanhi ng dulo sa likod ng baras. Binabayaran ng manggagamot ang higit na puwersa ng pasulong, na nagpapataas ng stress sa dingding. Ang eksaktong kahirapan na ito - ang alitan sa pagitan ng isang aparato at buhay na tissue - ay kung ano ang ginawa ng hydrophilic coatings upang malutas. Nababawasan sa mga mahahalaga nito: binabago ng hydrophilic coating ang tuyo, high-friction polymer surface sa isang basa, halos walang frictionless na pathway. Ito ang pagkakaiba sa pagitan ng pagtulak ng isang catheter sa buhangin at pagpapadausdos nito sa isang pelikula ng tubig. Ano ang Hydrophilic Coating? Ang maikling sagot: ang hydrophilic coating ay isang manipis, cross-linked na polymer layer, karaniwang 1–10 µm ang kapal, chemically bonded sa ibabaw ng medikal na device. Kapag na-expose sa tubig o dugo, sumisipsip ito ng moisture at bumubukol sa isang low-shear gel boundary layer. Ang layer na ito ang nagpapababa sa coefficient of friction (CoF) sa interface ng device–tissue. Ang mekanismo ay pisikal na kimika. Ang mga polymer na ginamit — karaniwang polyvinylpyrrolidone (PVP), polyacrylamide, o polyethylene-oxide copolymer — ay nagdadala ng mga functional na grupo na bumubuo ng hydrogen bond sa tubig. Sa loob ng ilang segundo ng pagkabasa, isang hydrated sheath ang nabubuo sa ibabaw ng pinahiran na ibabaw. Sa ilalim ng pagkarga, nangyayari ang shear displacement sa loob ng bound-water layer na iyon sa halip na sa solid interface. Ang friction samakatuwid ay bumaba mula sa 0.3–0.5 na hanay na tipikal ng uncoated polymer tubing hanggang sa ibaba ng 0.05, isang pagbawas na lampas sa 90 porsiyento sa karamihan ng nai-publish na mga paghahambing. Catheter Wall Cross-Section — Isometric View Mga layer na ipinapakita na hiwalay para sa kalinawan Hydrophilic topcoat (1–10 µm) Tie layer / panimulang aklat substrate (extruded tube wall) Bakit Mahalaga ang Lubricity Ang lubricity ay hindi isang isyu sa surface-perception; ito ay isang parameter ng kaligtasan ng pasyente. Ang mga device na naglalakbay sa mga daluyan ng dugo, ureter, at bile duct ay lahat ay nakikipag-ugnayan sa marupok na tissue. Ang mataas na friction ay isinasalin sa spasm ng sisidlan, intimal injury, at ang pangangailangan para sa mas agresibong pagmamanipula ng catheter. Ang mga na-publish na pagsusuri ng interventional na performance ng device ay patuloy na nagpapakita na ang mga coated na device ay nangangailangan ng makabuluhang mas mababang insertion force kaysa sa katumbas na uncoated na mga bersyon, at ang puwersang iyon ay tumataas nang mas mabagal kapag ang device ay paulit-ulit na na-reposition. Ang mga kinatawan ng wet coefficient-of-friction na halaga ay naglalarawan ng pagkakaiba: Wet Coefficient ng Friction ayon sa Uri ng Ibabaw 0.48 0.18 0.15 0.03 Hindi pinahiran Silicone PTFE Hydrophilic Mga halaga ng kinatawan mula sa nai-publish na literatura ng coating na medikal na aparato; mas mababa ang mas mabuti. Ang pagkakaiba ay mahalaga sa klinikal. Ang isang aparato na gumagalaw nang maayos ay nagpapababa sa panganib ng spasm ng sisidlan, intimal dissection, at ang pangangailangan para sa paulit-ulit na muling pagpoposisyon — mga parameter na direktang nakakaapekto sa oras ng pamamaraan at mga resulta ng pasyente. Hydrophilic vs. Hydrophobic Coatings Hydrophobic coatings — gaya ng PTFE, silicone, o paraffin-based na mga layer — nagtataboy ng tubig at mas mababang friction sa pamamagitan ng pagliit ng surface adhesion. Ang mga ito ay epektibo sa mga tuyong kondisyon, ngunit ang kanilang CoF sa isang basang kapaligiran ng dugo ay karaniwang nananatili sa itaas ng 0.1. Ang mga hydrophilic coating ay gumagana nang kabaligtaran: sila ay umaakit at humahawak ng tubig, na lumilikha ng isang hangganan na layer na higit na gumaganap sa anumang hydrophobic na ibabaw kapag na-hydrated. Ang pagpili ay depende sa konteksto ng paggamit. Para sa mga guidewire, nananatiling pamantayan ang mga disenyo ng PTFE-over-wire dahil kanais-nais ang tuyo, mababang-slip na ibabaw. Para sa mga catheter at sheath na nangangailangan ng basang nabigasyon, ang mga hydrophilic system ay naghahatid ng mas mababa at mas pare-parehong CoF. Mga pangunahing pagkakaiba sa pagitan ng hydrophilic at hydrophobic coating approach para sa mga medikal na device. Ari-arian Hydrophilic coating Hydrophobic coating Anggulo ng pakikipag-ugnay sa tubig >90° Friction kapag basa CoF 0.02–0.05 CoF 0.1–0.25 Mekanismo ng pagpapadulas Hydrated gel boundary layer Ang mababang enerhiya sa ibabaw ay nagtataboy ng likido Karaniwang gamit Mga catheter, kaluban, microcatheter Mga guidewire, mga balbula na bahagi Hydrophilic Coating Chemistries Tatlong pamilyang polimer ang nangingibabaw sa merkado ng mga coatings na may grade na medikal na aparato. Ang mga sistemang nakabatay sa PVP ay ang pinakakaraniwan para sa mga catheter. Pinagsasama nila ang mataas na pag-agos ng tubig na may mahusay na pagbuo ng pelikula at maaaring i-cross-link sa thermally o sa UV. Ang mga polyacrylamide coatings ay nag-aalok ng mataas na tibay sa ilalim ng paulit-ulit na pagsusuri sa pagpahid, na ginagawa itong isang madalas na pagpipilian para sa mga introducer sheath at mas malalaking device. Ginagamit ang mga sistemang nakabatay sa PEO kapag kailangan ang mahabang wet-dry cycling; ang kanilang mas mabagal na hydration kinetics ay nagbibigay ng matagal na pagpapadulas sa mas mahabang pamamaraan. Tinutukoy ng enerhiya sa ibabaw ng substrate kung paano naka-angkla ang patong. Ang mga thermoplastics na may mataas na enerhiya tulad ng nylon, Pebax, at TPU ay nagbubuklod nang maayos pagkatapos ng pag-activate ng plasma. Ang mga fluoropolymer gaya ng PTFE at FEP ay nangangailangan ng etching o isang primer tie layer. Ang paglaktaw sa paghahanda sa ibabaw ay ang pinakakaraniwang sanhi ng delamination ng coating sa produksyon. Paano Inilalapat ang Mga Hydrophilic Coating Tatlong proseso ang sumasakop sa halos lahat ng mga catheter at tubing. Dip coating — ang pinakakaraniwan — ay gumagawa ng pare-parehong saklaw sa mga kumplikadong panlabas na profile. Ang aparato ay nahuhulog sa isang solusyon sa patong at binawi sa isang kinokontrol na bilis; Ang kapal ng wet-film ay nakasalalay sa bilis ng pag-withdraw at lagkit ng solusyon, na may karaniwang dry kapal na 2–8 µm. Tinukoy ang spray coating kapag kailangan ang selective coverage, halimbawa para i-coat lang ang distal na segment ng isang shaft. Fill-and-drain coating, na pumupuno sa isang catheter lumen na may coating solution at pagkatapos ay inaalis ito, ay ang gustong paraan para sa panloob na paggamot sa ibabaw. Ang kontrol sa proseso ay higit na mahalaga kaysa sa pagpili ng kimika. Ang lagkit na drift, napasok na mga bula, halumigmig, at pagkakapareho ng temperatura ng lunas ay lahat ay nagbabago sa panghuling pagganap ng CoF at pagdirikit. Ang LINSTANT ay nagpapatakbo ng nakalaang mga linya ng pang-ibabaw na paggamot sa loob ng pasilidad na kinokontrol ng GMP nito, na nagpapahintulot sa mga proyekto ng catheter na lumipat mula sa extruded substrate patungo sa pinahiran na tapos na produkto sa ilalim ng isang bubong. Water Contact Angle ayon sa Kondisyon sa Ibabaw 20° 40° 60° 80° 72° Hindi pinahiran 35° Ginagamot ang plasma 12° Hydrophilic Mga karaniwang halaga para sa PET (polyethylene terephthalate) substrates; Ang mas mababang anggulo ay nangangahulugang mas mahusay na basa. Mga Pangunahing Benepisyo sa Pagganap Ang mga hydrophilic coating ay nagbibigay ng masusukat na pagpapabuti ng performance na nagpapatuloy sa buong lifecycle ng device. Sa mga paghahambing sa bangko, ang mga coated catheter ay regular na nakakamit ng 90 porsiyento o higit na pagbawas sa basang CoF at isang proporsyonal na pagbaba sa puwersa ng pagpapasok. Bilang karagdagan: Nababawasan ang trauma ng daluyan: ang lower surface drag ay nangangahulugan ng mas kaunting endothelial denudation at mas kaunting vasospasm. Gumaganda ang kontrol ng device: mararamdaman ng mga doktor ang pagtugon ng tip dahil hindi naa-absorb ng alitan ang column sa kahabaan ng shaft. Ang muling pagpoposisyon ay nagiging hindi gaanong traumatiko: ang paulit-ulit na distal na pagsulong at pagbawi ay nakakakita ng mas mabagal na pagbuo ng friction sa mga naka-coat na device kaysa sa mga hindi naka-coated na kontrol. Mga Katangian ng Pagganap — Hydrophilic kumpara sa Hindi pinahiran Catheter Lubricity tibay Biocompat. Pagdirikit Trauma sa tissue pagbabawas Hydrophilic na pinahiran Hindi pinahiran Mga Aplikasyon sa Mga Interventional Device Tinukoy ang mga hydrophilic coating kung saan dapat mag-navigate ang isang device sa isang lumen sa ilalim ng basang mga kondisyon. Ang mga pangunahing aplikasyon ay kinabibilangan ng: Angiographic catheters para sa diagnostic imaging Mga gabay na catheter na ginagamit upang maghatid ng mga lobo at stent Microcatheters para sa neurovascular at peripheral embolization Mga ureteral access sheath at balloon dilation catheter Mga endoscopic na accessory na dumadaan sa mga gumaganang channel Micro Catheter na may Nako-customize na Stiffness at Rounded Tip Ang maliit na reinforced catheter na ito ay idinisenyo para sa pag-navigate sa mga paikot-ikot na sasakyang-dagat sa minimally invasive na mga pamamaraan. Ang nako-customize na tigas nito at mga application na angkop sa pabilog na ulo kung saan kailangan ang mababang friction sa buong haba. Tingnan ang Produkto → Ang kinakailangan sa pagganap ay naiiba ayon sa aplikasyon. Ang isang gabay na catheter, halimbawa, ay nangangailangan ng mataas na pushability sa proximal na dulo ngunit mababang friction sa distal shaft kung saan ito sumusubaybay sa isang wire. Ang isang microcatheter, sa kabaligtaran, ay nangangailangan ng pantay na mababang friction sa buong haba nito dahil ang panghuling diskarte sa lesyon ay halos palaging ang pinakapaikot-ikot. Para sa isang detalyadong paliwanag sa paggabay sa pagbuo ng catheter, tingnan ang aming teknikal na artikulo sa gabayan ang mga catheter . Angiographic Catheter para sa Contrast Delivery at Pressure Resistance Ang catheter na ito ay nagbibigay ng channel para sa mga radiopaque agent sa panahon ng X-ray diagnostics. Nagtatampok ito ng braided stainless steel construction, malambot na tip, at pressure resistance hanggang 1200 PSI, na nakakatugon sa iba't ibang pangangailangan sa performance. Tingnan ang Produkto → Friction Force Sa Paulit-ulit na Insertion cycle Kamag-anak na puwersa ng alitan 5 10 15 20 50 100 150 Hindi pinahiran Hydrophilic Mapaglarawang data mula sa simulate na pagsubok sa paggamit na may paulit-ulit na distal na pagsulong. Pagpili ng Hydrophilic Coating Partner Kapag sinusuri ang isang kasosyo sa outsourcing para sa hydrophilic coating, mahalaga ang apat na puntos: substrate capability — naglalabas ba ang partner ng sarili nitong tubing, o dapat bang kunin ang substrate sa ibang lugar? Proseso ng kapanahunan — humingi ng CoF at data ng adhesion sa aktwal na substrate, hindi lamang isang datasheet. Gamutin ang compatibility — kumpirmahin ang mga pagpapagaling ng coating sa loob ng thermal budget ng device. Pagpapatunay ng sterilization — i-verify na ang mga siklo ng EtO o gamma ay hindi nagpapababa sa pagganap ng coating. Ang isang kasosyo na may in-house na extrusion, coating, at pangalawang pagpoproseso ay maaaring maka-compress nang malaki sa mga timeline ng development. ni LINSTANT Programang OEM/ODM nagbibigay ng patayong pagsasama, mula sa pagpili ng polimer hanggang sa huling pagpupulong. Talakayin nang maaga ang mga kinakailangan, lalo na kung ang aparato ay may hindi pangkaraniwang geometry o isang fluoropolymer substrate. Tungkol sa Ningbo LINSTANT Polymer Materials Co., Ltd. Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. FAQ ng Hydrophilic Coating Q1. Gaano katagal ang hydrophilic coating sa isang catheter? Ang isang well-cured hydrophilic coating ay karaniwang nagpapanatili ng lubricity para sa tagal ng isang pamamaraan - karaniwang 20 minuto hanggang 4 na oras ng tuluy-tuloy na basang contact. Ang tibay ay nakasalalay sa kalidad ng pagpapagaling, pagdirikit ng substrate, at isterilisasyon; pagkatapos ng paulit-ulit na pagbibisikleta, unti-unting tumataas ang friction ngunit karaniwang nananatiling mababa sa 0.1 para sa maraming configuration. Q2. Ano ang koepisyent ng friction ng isang hydrophilic coating? Ang Wet CoF ay karaniwang 0.02–0.05, kumpara sa 0.3–0.5 para sa uncoated polymer tubing. Ang eksaktong halaga ay depende sa substrate, kapal ng coating, mga kondisyon ng paggamot, at ang paraan ng pagsubok na ginamit. Q3. Maaari bang ilagay ang hydrophilic coating sa PTFE o PEEK tubing? Oo, na may wastong paghahanda sa ibabaw. Nangangailangan ang PTFE ng kemikal na pag-ukit o paggamot sa plasma bago ang patong; Maaaring pahiran ang PEEK pagkatapos ng pag-activate ng plasma o ng isang katugmang primer. Ang pagkumpirma ng substrate-coating interface nang maaga sa isang proyekto ay maiiwasan ang mga pagkabigo sa pagbubuklod sa ibang pagkakataon. Q4. Paano sinusuri ang coating adhesion sa pagmamanupaktura ng medikal na aparato? Kasama sa mga karaniwang pamamaraan ang pinch test (paulit-ulit na pagkurot sa pinahiran na ibabaw at pag-inspeksyon para sa delamination), pagsubok ng tape-pull adhesion, at pag-scan ng mga cross-section ng electron microscopy pagkatapos ng pagbabad ng pagsubok. Q5. Nakakaapekto ba ang hydrophilic coating sa biocompatibility? Ang mga sangkap ng patong ay sinusuri para sa cytocompatibility sa ISO 10993-5; karamihan sa mga komersyal na sistema ay hindi cytotoxic. Gayunpaman, dapat na masuri ang bawat configuration ng device gamit ang huling ikot ng sterilization, dahil maaaring baguhin ng EtO o gamma irradiation ang cross-link density. Q6. Paano binabawasan ng hydrophilic coating ang friction sa isang catheter? Kapag basa, ang polymer matrix ng coating ay sumisipsip ng tubig at bumubuo ng madulas na hydrated gel layer. Nagaganap ang paggugupit sa pagitan ng device at tissue sa loob ng layer na ito na mayaman sa tubig kaysa sa solid-solid na interface, kaya naman bumababa ang friction ng higit sa 90 porsyento. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026Isang Praktikal na Gabay sa pagbuo ng tip: Mga Paggamit, Pagpili, at Pangunahing Pagsasaalang-alangIkaw ay nasa huling yugto ng pagdidisenyo ng bagong gabay na catheter. Ang baras ay tumutulak nang maayos, ang hugis ng kurba ay humahawak sa track nito, ngunit ang tip ay patuloy na nakakakuha sa kunwa ng anatomy sa unang liko. Sa karamihan ng mga kaso, ang problema ay hindi ang disenyo ng baras o ang timpla ng polimer, ito ay ang hakbang sa pagbuo ng tip. Ang pagbuo ng tip ay hindi isang cosmetic finishing operation. Ito ay ang proseso na tumutukoy kung ang isang aparato ay maaaring ligtas na mag-navigate sa mga paikot-ikot na sasakyang-dagat, tumawid sa isang makitid na sugat, o ma-access ang isang distal na sanga nang hindi nagdudulot ng trauma. Para sa mga inhinyero ng medikal na aparato, ang mensahe ay simple: kunin muna ang tip nang tama, at ang natitirang bahagi ng device ay may pagkakataong gumana. Ano ang Pagbubuo ng Tip sa Kateter? Ang pagbuo ng tip sa catheter ay isang pangalawang operasyon na nakabatay sa init. Ang isang pre-extruded tube ay inilalagay sa isang forming tool, pinainit hanggang sa lumambot ang polimer, muling hinubog sa isang target na geometry, at pagkatapos ay pinalamig upang i-lock ang hugis. Ang proseso ay kinokontrol ng apat na independyenteng mga variable: Temperatura ng pag-init at profile ng ramp Mould gap at dwell time Axial force, vacuum, o panloob na presyon ng hangin Rate ng paglamig at paglihis pagkatapos ng paglamig Sa praktikal na antas, ang pagbubuo ng tip ay tumatagal sa distal na dulo ng isang catheter at ginagawa itong taper, dome, flare, o curved na hugis. Ang pagpili ng geometry ay sumusunod sa inilaan na klinikal na pag-andar. Ang malambot na taper ay tumutulong sa pagsubaybay sa ibabaw ng isang guidewire, pinoprotektahan ng dulo ng simboryo ang pader ng sisidlan, at ang isang kurbadong dulo ay tumutulong sa pag-redirect ng device. Kung saan Nakalagay ang Tip Forming sa Daloy ng Produksyon Karaniwang nanggagaling ang pagbubuo ng tip pagkatapos ng pagpilit at pagtirintas, at bago ang pagpupulong ng hub o sa wakas ay pinagbuklod na mga bahagi. Nangangahulugan iyon na ang anumang depekto na makikita sa pagbuo ng tip ay nakakaapekto rin sa upstream na ani. Pinipigilan ng isang disiplinadong disenyo ng proseso ang mga rework loop. Catheter Tip Itaas na amag Mas mababang amag pampainit Isometric na paglalarawan ng isang catheter tip na bumubuo ng amag, na nagpapakita ng tubo, tip geometry, heating zone, at upper/lower mold na mga kalahati. Bakit Hindi Maaaring Pabayaan ang Kalidad ng Pagbubuo ng Tip Ang pagbuo ng tip ng catheter ay higit na nakakaapekto sa hitsura ng device. Ito ay may direktang kahihinatnan para sa: Kaligtasan ng vascular. Ang isang matalim na gilid o burr sa dulo ay maaaring maghiwa-hiwalay ng pader ng sisidlan o magdulot ng embolization. Trackability at crossability. Ang isang mahusay na nabuong taper ay nagsasalin ng torque at push force nang mas mahusay sa isang paliko-liko na landas. Guidewire at compatibility ng device. Kinokontrol ng tip geometry kung gaano kadaling dumaan ang wire o ibang device sa lumen. Pagganap ng imaging. Ang isang kumikislap o hindi regular na tip ay maaaring lumikha ng mga artifact sa pagtatasa ng fluoroscopy o OCT. Katatagan ng pagpupulong. Ang mga paglihis sa mga sukat ng tip ay nagpapahirap sa pagbubuklod ng isang radiopaque marker o pagsali sa isang distal na seksyon. Sa madaling salita, ang pagbuo ng tip ay ang huling linya ng depensa sa pagitan ng isang mahusay na aparato at isang mahusay na disenyo. Ang pagsasakatuparan na iyon ay nagtutulak kung bakit namumuhunan ang mga nangungunang tagagawa sa paglalarawan ng proseso para sa hakbang na ito. Pagpili ng Mga Materyales para sa Pagbubuo ng Tip Ang pagpili ng materyal ay nagtutulak sa window ng proseso nang higit sa anumang iba pang variable. Ang bawat pamilya ng polimer ay may sariling thermal behavior, lakas ng pagkatunaw, at profile ng pag-urong. Ang Workhorse Polymers: Pebax, TPU, at Naylon Ang Pebax (polyether block amide) ay ang pinakakaraniwang materyal para sa malambot na mga tip sa catheter. Ang shore hardness range nito na 25D hanggang 72D ay nagbibigay-daan sa mga inhinyero na balansehin ang flexibility at torque transfer. Ang isang tipikal na forming window ay nasa pagitan ng 150°C at 210°C, na sapat na mababa upang mabawasan ang thermal damage ngunit sapat na mataas upang hubugin ang tip nang mabilis. Ang TPU (thermoplastic polyurethane) ay nag-aalok ng mahusay na abrasion resistance at maaaring buuin gamit ang radiopaque fillers. Ang mga tip sa TPU ay karaniwang nabuo sa hanay na 160–220°C. Ang mas mababang lakas ng pagkatunaw nito ay nangangailangan ng mas mahigpit na agwat ng amag upang maiwasan ang sagging. Ang Naylon (polyamide) ay nagbibigay ng mas mataas na lakas ng column at kadalasang ginagamit sa mga tip na nangangailangan ng istruktura. Gayunpaman, ang moisture sensitivity ay maaaring magdulot ng mga depekto sa ibabaw, kaya mahalaga ang dry-air conditioning bago mabuo. Mga Opsyon na High-Performance: SILIP at Polyimide Ang SILIP ay isang mahusay na pagpipilian para sa mga device na nangangailangan ng mataas na lakas ng pagkapagod at paglaban sa temperatura. Ang pagbuo ng tip ng PEEK ay nangangailangan ng mga temperatura ng amag sa hanay na 340–400°C. Dahil ang PEEK ay lumalawak nang higit pa kaysa sa karaniwang mga plastik na pang-inhinyero, ang agwat ng amag ay kailangang mas maluwag upang maiwasan ang dumikit o galling. Ang polyimide ay hindi natutunaw. Ang halaga nito ay namamalagi sa manipis na pader, heat-stable shafts. Para sa pagbuo ng tip, kadalasang umaasa ang mga tagagawa sa mga diskarteng nakabatay sa pandikit o solvent. Mga Fluoropolymer: Mababang Friction, Limitadong Formability Ang PTFE at FEP ay nag-aalok ng pinakamahusay na lubricity at chemical resistance, ngunit hindi sila dumadaloy sa isang karaniwang tip-forming mol. Ang PTFE ay hindi maaaring matunaw sa lahat. Sa pagsasagawa, ang isang fluoropolymer tip ay nakakamit sa pamamagitan ng pagbubuklod ng isang hiwalay na low-friction na distal na seksyon o sa pamamagitan ng paggamit ng heat-shrink na teknolohiya. Talahanayan 1. Paghahambing ng mga karaniwang materyales para sa pagbuo ng dulo ng catheter. materyal Katigasan ng Shore Pagbubuo ng Temp Pangunahing Panganib Pebax 25D–72D 150–210°C Thermal degradation TPU 80A–95A 160–220°C Matunaw sagging Nylon 30D–65D 170–230°C Sensitibo sa kahalumigmigan PEEK 80D–90D 340–400°C Overheating / dumidikit Polyimide Matigas Hindi maporma Mga isyu sa pagdirikit PTFE / FEP 50D–55D Hindi natutunaw Walang pagproseso ng pagtunaw Precision Balloon Tubing para sa mga Medical Catheter Balloon tubing na may mahigpit na tolerance pababa sa ±0.01 mm at multi-layer na mga opsyon hanggang 55 atm burst pressure. Angkop para sa mga balloon dilatation catheter sa cardiovascular at minimally invasive na mga pamamaraan, na nag-aalok ng pare-parehong mekanikal na katangian. Tingnan ang Produkto → Karaniwang Temperatura ng Pagsisimula para sa Pagbuo ng Tip sa Catheter Pebax 150°C TPU 160°C Nylon 170°C PEEK 340°C PTFE N/A PI N/A Ang mga hanay ng temperatura ay mga tipikal na halaga para sa mga medikal na grade polymer, na ibinubuod mula sa mga karaniwang sanggunian sa engineering at LINSTANT process engineering data. Kapag ang isang tip ay kailangang gumana sa isang lobo, ang pagpili ng grado ng balloon tubing ay makakaapekto sa pangkalahatang pagpupulong. Maraming mga inhinyero ang naghahanap ng kasosyo na makakapagbigay ng balloon tubing na may pare-parehong pagtugon sa pagbuo ng tip. Kasama sa portfolio ng medikal na balloon tubing ng LINSTANT ang mga opsyon na single-layer, double-layer, at triple-layer dahil ang dulo ay kung saan nagtatagpo ang iba't ibang istruktura ng dingding. Mga Karaniwang Tip sa Pagbubuo ng mga Depekto at Paano Pigilan ang mga Ito Sa isang setting ng produksyon, ang mga depekto sa pagbuo ng tip ay nahuhulog sa ilang umuulit na pamilya. Ang pagkilala sa kanila nang maaga ay pumipigil sa sistematikong scrap. Talahanayan 2. Karaniwang tip na bumubuo ng mga depekto, mga sanhi ng ugat, at mga hakbang sa pagpigil. Depekto Pinag-ugatan Paglaban Burr / flash Masyadong malaki ang agwat ng amag o masyadong mataas ang temperatura Bawasan ang agwat, babaan ang temperatura, ayusin ang rate ng paglamig Hindi pagkakapare-pareho ng dimensyon Hindi pantay na pag-init o pagkakaiba-iba ng batch ng materyal I-requalify ang profile ng init, i-verify ang lote ng materyal Pagkakaiba-iba ng kapal ng pader Maling pagkakahanay ng amag o sira-sira na tubo I-align ang tooling, suriin ang concentricity ng tube Mapurol o kulot na ibabaw Maling rate ng paglamig o labis na oras ng tirahan Paikliin ang dwell, i-optimize ang cooling curve Sarado / na-collapse na tip Labis na vacuum o sobrang presyon Balansehin ang panloob na presyon at pagpapasok ng hangin Linya ng hinang Flow front collision sa isang multi-layer na tip Ayusin ang mold geometry o kumbinasyon ng materyal Para sa mga micro catheter, ang kontrol sa pagbuo ng tip ay mas hinihingi dahil ang kapal ng pader ay madalas na mas mababa sa 0.2 mm. Ang isang 5°C na pagkakaiba-iba ng temperatura ay maaaring gawing malambot at hindi gumaganang tip ang malinis na taper. Ang tamang pagbuo ng micro catheter tip ay kadalasang kinabibilangan ng infrared o RF heating na may closed-loop temperature monitoring. Reinforced Micro Catheter para sa Minimally Invasive Surgery Micro catheter na may panlabas na diameter sa ilalim ng 1 mm, nako-customize na tigas at mga pagbabago sa diameter para sa pag-navigate sa mga paikot-ikot na sasakyang-dagat. Binabawasan ng pabilog na tip ang trauma, ginagawa itong mainam para sa neurointervention, cardiovascular, at mga paggamot sa tumor. Tingnan ang Produkto → Kapag nagtatrabaho ka sa PEEK tubing, ang panganib ng sobrang init ay totoo. Ang advanced na tooling ay kinakailangan upang bumuo ng PEEK nang hindi nasusunog o nawawala ang mga mekanikal na katangian nito. Para sa mga detalye sa partikular na materyal na ito, tingnan ang aming artikulo sa tip na bumubuo ng PEEK medical tubing . Tungkol sa LINSTANT: Isang Custom Catheter System Partner Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. Ang LINSTANT ay nagpapatakbo ng halos 20,000 m² na cleanroom na sumusunod sa GMP, na may 15 imported na extrusion lines, 8 dedikadong PEEK extrusion lines, 2 injection molding lines, at malapit sa 100 set ng braiding, spring, coating, at welding equipment. Sinusuportahan ng kapasidad na ito ang parehong small-scale pilot production at sustained volume delivery. High-Torque Guiding Catheter na may Braided Structure Guiding catheter na nagtatampok ng multi-stage hardness, soft distal tip, at braided shaft para sa superior torque at stability. Tinitiyak ng ultra-thin wall at PTFE inner layer ang maayos na paghahatid ng device, na sinusuportahan ng produksyon ng cleanroom na sumusunod sa GMP. Tingnan ang Produkto → Mula sa Pagguhit hanggang sa Produksyon: Paano Mag-scale ng Tip Forming Design Ang pagdadala ng isang tip forming specification sa produksyon ay nangangailangan ng higit pa sa isang amag. Nangangailangan ito ng characterization ng proseso, inspeksyon sa unang artikulo, at mga kontroladong parameter ng produksyon. Ang isang mabuting kasosyo ay tutukuyin ang window ng proseso, idokumento ang mga kritikal na parameter ng proseso, at mga aktibidad sa pagpapatunay ng suporta. ni LINSTANT Mga serbisyo ng OEM/ODM takpan ang buong landas mula sa pagpili ng materyal at tooling hanggang sa mga pilot run at serial production. Para sa European at North American device team, ang benepisyo ay isang solong supplier na may in-house na extrusion at pangalawang pagpoproseso, na nagpapababa ng mga panganib sa paglipat at nagpapaikli sa mga oras ng lead. Mga Madalas Itanong Tungkol sa Pagbubuo ng Tip sa Catheter Q1. Ano ang bumubuo sa tip ng catheter? Ang pagbubuo ng catheter tip ay isang prosesong nakabatay sa init na humuhubog sa distal na dulo ng isang medikal na tubo sa isang taper, dome, o iba pang functional geometry para sa nabigasyon at kaligtasan sa klinikal. Q2. Aling mga materyales ang pinakamahusay na gumagana para sa pagbuo ng tip? Karaniwang ginagamit ang Pebax, TPU, nylon, at PEEK. Ang polyimide at PTFE ay karaniwang nangangailangan ng malagkit na pagbubuklod o mga mekanikal na pamamaraan sa halip na pagbuo ng init. Q3. Ano ang nagiging sanhi ng mga depekto sa pagbuo ng tip? Ang hindi pantay na pag-init, mahinang pagkakahanay ng amag, labis na presyon, at hindi tugmang mga grado ng materyal ay ang pinakamadalas na sanhi ng mga burr, flash, o dimensional na isyu. Q4. Paano sinusuri ang kalidad ng pagbuo ng tip? Karaniwang pinagsama ang optical inspection, dimensional measurement, leak testing, at burst pressure testing para i-verify ang nabuong tip. Q5. Nag-aalok ba ang LINSTANT ng custom na tip forming? Oo. Sinusuportahan ng OEM/ODM program ng LINSTANT ang custom na tip na bumubuo mula sa yugto ng disenyo sa pamamagitan ng pag-develop ng tool at paggawa ng volume. Q6. Ano ang pagkakaiba sa pagitan ng tipping at tip forming? Karaniwang tumutukoy ang tipping sa paunang paghubog ng dulo ng tubo, habang kasama sa pagbuo ng tip ang buong distal na kahulugan ng profile, kabilang ang pag-init, paghubog, pagpapalamig, at pagtatapos. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
16Sep-2026Polyamide vs Polyimide: Mga Pangunahing Pagkakaiba, Kalamangan at Kahinaan sa Medical Tubing at CatheterAng pagpili sa pagitan ng polyamide at polyimide para sa isang bahagi ng medikal na catheter ay isang desisyon na nakakaapekto sa performance ng device, gastos sa pagmamanupaktura, at panganib sa regulasyon. Ang praktikal na sagot ay diretso: polyamide ang tamang pagpipilian kapag ang flexibility, kink resistance, at budget ang priority; Ang polyimide ay ang tamang pagpipilian kapag ang lakas ng manipis na pader, thermal stability, at dimensional na katumpakan ay kritikal. Ipinapaliwanag ng pagkakaiba-iba ng molekular ang agwat sa pagganap. Binubuo ang polyamide ng mga nababaluktot na chain ng amide na ginagawang matigas at ductile ang materyal ngunit nililimitahan ang paglaban nito sa init. Ang polyimide ay naglalaman ng mga matibay na imide ring na lumalaban sa mas mataas na temperatura ngunit binabawasan ang pagpahaba kapag nasira. Sa artikulong ito, pinaghahambing namin ang parehong polymer sa mga katangian na pinakamahalaga sa medikal na tubing at pagmamanupaktura ng catheter. Ano ang Polyamide (PA)? Ang polyamide, na karaniwang kilala bilang nylon, ay isang semi-crystalline na thermoplastic na may paulit-ulit na amide bond. Ang pinakakaraniwang mga medikal na grado ay ang PA11 at PA12, na nag-aalok ng balanse ng tibay, flexibility, at processability. Ginagamit din ang PA6 at PA66 sa mga non-implantable na bahagi ng device kung saan kinakailangan ang mas mataas na higpit. Ang mga pangunahing katangian ng polyamides ay kinabibilangan ng: Ang lakas ng tensile sa pagitan ng 50 at 90 MPa, na nag-iiba sa nilalaman ng kahalumigmigan at grado. Mataas na elongation sa break, kadalasang lumalampas sa 200% para sa PA12, na nagbibigay ng mahusay na kink resistance sa thin-wall tubing. Ang tuluy-tuloy na temperatura ng serbisyo na 100 hanggang 120°C, na may mga panandaliang peak sa paligid ng 150°C. Ang pagsipsip ng tubig na 1 hanggang 3%, na maaaring magdulot ng pagbabago sa dimensyon at bahagyang pagbawas sa paninigas. Mababang halaga ng materyal at mahusay na extrudability, ginagawa itong default na pagpipilian para sa mga bahaging sensitibo sa gastos. Multi-lumen Tubing para sa Sabay-sabay na Pag-access sa mga Medical Catheter Nagtatampok ang multi-lumen tubing ng maraming channel sa loob ng iisang tubo, na nagpapagana ng sabay-sabay na pagpasa ng mga guidewire, gamot, at gas. Nag-aalok ito ng mga nako-customize na configuration ng lumen hanggang sa 10, magandang mekanikal na katangian, at biocompatibility, na ginagawa itong angkop para sa mga kumplikadong interventional procedure. Tingnan ang Produkto → Sa pagmamanupaktura ng medikal na aparato, malawak na ginagamit ang polyamide para sa mga flexible catheter shaft, balloon tubing, at multi-lumen extrusion. Ang mga PA tube ay madalas na pinagsama-sama sa iba pang mga polymer upang lumikha ng isang aparato na may malambot, kink-resistant na katawan at isang matibay na proximal na seksyon. Ang polyamide ay gumagana rin nang maayos sa mga application na pampaliit ng init, kung saan ang mababang punto ng pagkatunaw nito at mahusay na pagkakabuklod ay lumikha ng maaasahang mga joint. Ano ang Polyimide (PI)? Ang polyimide ay isang high-performance polymer na may mga imide ring sa backbone nito. Available ito sa parehong thermoset at thermoplastic form, at ginagamit ito sa mga medikal na device pangunahin bilang isang thin-wall tubing material para sa catheter shafts, guide catheters, at micro catheters. Ang mga pangunahing katangian ng polyimides ay kinabibilangan ng: Ang lakas ng makunat na 120 hanggang 200 MPa sa mga iginuhit o pinalakas na grado. Ang tuluy-tuloy na temperatura ng serbisyo na 250 hanggang 300°C, na may mga panandaliang peak sa itaas 400°C. Mababang pagpahaba sa break (5 hanggang 15%), na nagbibigay ng mataas na pushability at torque transmission. Ang pagsipsip ng kahalumigmigan ay mas mababa sa 0.3%, pinapanatili ang mga dimensyon na stable sa mahalumigmig na kapaligiran. Pambihirang pagtutol sa hydrolysis, solvents, gamma radiation, at EtO sterilization. Medical Polyimide Tubing na may Manipis na Pader at Mataas na Modulus Pinagsasama ng medical polyimide tubing ang lakas, wear resistance, at ultra-high temperature tolerance. Ang mga manipis na dingding nito ay nag-maximize sa panloob na lumen habang pinapanatili ang mataas na modulus, na pinipigilan ang buckling sa paikot-ikot na anatomy, perpekto para sa neurovascular at coronary catheters. Tingnan ang Produkto → Ang kumbinasyon ng mataas na modulus at manipis na pader ang dahilan kung bakit ang polyimide ay kaakit-akit para sa mga neurovascular catheter, coronary micro catheters, at guide catheter. Ang isang mas manipis na pader para sa parehong panlabas na diameter ay nagbibigay ng isang mas malaking panloob na lumen para sa wire crossing, habang ang mataas na modulus ay pumipigil sa buckling sa panahon ng nabigasyon sa pamamagitan ng tortuous anatomy. Polyamide vs Polyimide: Paghahambing ng Head-to-Head Kapag ang dalawang materyales na ito ay magkatabi, ang mga pagkakaiba sa pagganap at gastos ay makikita kaagad. Ang talahanayan sa ibaba ay nagbubuod sa mga pangunahing katangian ng engineering na dapat suriin ng mga tagagawa ng device sa panahon ng pagpili ng materyal. Talahanayan 1: Paghahambing ng ari-arian ng polyamide (PA) at polyimide (PI) Ari-arian Polyamide (PA) Polyimide (PI) Kemikal na istraktura Mga bono ng Amide Iide rings Patuloy na temperatura ng serbisyo 100-120°C 250-300°C lakas ng makunat 50-90 MPa 120-200 MPa Pagpahaba sa break 100-300% 5-15% Pagsipsip ng tubig 1-3% Paglaban sa radiation Katamtaman Mahusay Paglaban sa kemikal Mabuti sa mga karaniwang solvents Mahusay to most chemicals Kamag-anak na gastos sa materyal 1x 5-10x Paraan ng pagproseso Extrusion, paghubog ng iniksyon Paghahagis ng solusyon, espesyal na pagpilit Ang thermal gap ay ang pinaka-halatang differentiator. Batay sa na-publish na mga datasheet ng materyal, ang polyamide ay nangunguna sa humigit-kumulang 120°C tuluy-tuloy na serbisyo, samantalang ang polyimide ay maaaring gumana nang hanggang 300°C. Para sa mga medikal na device na sumasailalim sa heat-sealing, laser welding, o high-temperature tip-forming, ang pagkakaibang ito ay tiyak. 0°C 100°C 200°C 300°C 400°C PA (Nylon): 120°C PI: 300°C Sinabi ni Mechanical at Thermal Properties sa Practice Sa real-world na disenyo ng catheter, ang mekanikal na pag-uugali ng isang polymer tube ay tinutukoy ng tensile strength, elongation at break, at flexural modulus. Ang mataas na pagpahaba ng polyamide ay gumagawa ng isang 0.15 mm na wall tube na lubhang lumalaban sa kink kapag nakabaluktot sa isang 8 hanggang 10 mm na radius. Ang mataas na tensile strength at mababang elongation ng Polyimide ay nagbibigay-daan sa isang 0.05 mm na wall tube na dalhin ang torque at pushing force na kailangan para maabot ang distal na anatomy, ngunit maaari itong mabaluktot kung baluktot nang husto. Thermal Mech Flex Chem Elec Gastos Polyamide Polyimide Ito ang dahilan kung bakit maraming taga-disenyo ng device ang gumagamit ng pinagsama-samang diskarte. Ang polyimide shaft ay nagbibigay ng pushability at torque response, habang ang isang softer polymer—kadalasang polyamide o Pebax—ay nakadikit sa distal na seksyon upang mapabuti ang flexibility at trackability. Pinagsasama ng PI-reinforced tube na may polyamide outer layer ang mga pakinabang ng parehong materyales: thin-wall stiffness para sa pag-navigate sa tortuous anatomy at isang flexible, kink-resistant na tip para sa ligtas na pagtawid. Para sa mas malalim na pagtingin sa kung saan nanalo ang PI sa disenyo ng catheter, basahin ang aming artikulo sa ang mga pangunahing katangian ng pagganap ng medikal na polyimide tubing . PI layer Pader 0.03-0.10 mm Lumen Guidewire na landas Mga Pagsasaalang-alang sa Gastos at Pagkuha Ang gastos ay kadalasang nagiging salik ng pagpapasya para sa mga hindi kritikal na aplikasyon. Ang polyamide resin ay karaniwang nagkakahalaga ng humigit-kumulang isang-ikalima hanggang ika-sampung bahagi ng polyimide na materyal ng parehong dami. Gayunpaman, hindi linearly ang sukat ng kabuuang halaga ng bahagi. Ang mga polyimide tube ay maaaring ilabas sa napakanipis na mga dingding, na nagpapababa ng paggamit ng materyal sa bawat haba ng yunit. Para sa isang device kung saan ang catheter profile ay dapat na mas maliit sa isang French size, ang performance benefit ng polyimide ay mas malaki kaysa sa premium ng presyo. Mula sa pananaw sa pagbili, mahalagang magtanong tungkol sa traceability at tolerance. Available ang medical polyimide tubing na may ID/OD tolerance hanggang ±0.01 mm, habang ang polyamide tubing ay karaniwang may tolerance na ±0.02 hanggang ±0.05 mm. Ang mga pagpapaubaya na ito ay direktang nakakaapekto sa panghuling pagganap ng device at dapat ay bahagi ng pagsusuri ng detalye sa panahon ng kwalipikasyon ng supplier. Ang isa pang kadahilanan sa pagkuha ay ang ani. Ang polyimide ay mas matigas at mas marupok sa manipis na dingding na anyo, kaya karaniwan itong pinangangasiwaan sa dami ng batch at maaaring magkaroon ng mas mataas na scrap rate sa panahon ng paikot-ikot o pagproseso ng laser. Ang polyamide, sa kabaligtaran, ay nagpoproseso nang mas mapagpatawad at madalas na ibinibigay sa tuluy-tuloy na mga coil, na maaaring mabawasan ang oras ng paggawa sa mataas na dami ng produksyon. Pagpili ng Tamang Materyal para sa Catheter Tubing Kapag pumipili sa pagitan ng polyamide at polyimide, gamitin itong mabilis na gabay sa pagpapasya: Pumili ng polyamide (PA) kapag: Kailangan ng device ng malambot, flexible, at kink-resistant na distal na seksyon. Hindi inilalantad ng proseso ng pagmamanupaktura ang tubo sa mga temperaturang higit sa 120°C. Ang gastos sa materyal ay ang nangingibabaw na hadlang sa pagkuha. Ang bahagi ay bahagi ng isang multi-layer na co-extrusion kung saan kailangan ang lakas at bondability. Pumili ng polyimide (PI) kapag: Ang catheter ay kailangang maabot ang malalim na vascular anatomy na may mataas na torque at pushability. Ang dingding ng tubo ay kailangang maging manipis hangga't maaari upang mapakinabangan ang panloob na lumen. Sumasailalim ang device sa pagpoproseso na nakabatay sa init gaya ng pagbuo ng tip, welding, o heat sealing. Ang sterilization ay kinabibilangan ng gamma irradiation, kung saan ang PI ay nagpapakita ng pambihirang katatagan. Para sa karagdagang konteksto, tingnan ang aming talakayan sa kung ang polyimide tubing ay may sapat na kakayahang umangkop para sa mga aplikasyon ng catheter . PI Reinforced Tubing na may Braided Layer para sa Pinahusay na Pushability Pinagsasama ng PI reinforced tubing ang isang braided o coiled na layer sa loob ng polyimide wall, na nagpapahusay sa torsion control, flexibility, at pushability. Ang pinagsama-samang istraktura na ito ay nag-aalok ng balanseng higpit at lambot, na angkop para sa mga catheter na nangangailangan ng tumpak na nabigasyon at pressure resistance. Tingnan ang Produkto → Ang LINSTANT ay nagbibigay ng parehong medikal na polyimide tubing at PI reinforced tubing, na nagpapahintulot sa mga manufacturer ng device na pagsamahin ang higpit ng PI sa flexibility ng iba pang polymer sa isang solong, customized na catheter system. Tungkol sa Ningbo LINSTANT Polymer Materials Co., Ltd. Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Ang kumpanya ay nakatuon sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. Mga FAQ Tungkol sa Polyamide vs Polyimide sa Mga Medical Device 1. Ang polyamide ba ay pareho sa polyimide? Hindi. Ang polyamide (nylon) ay gumagamit ng amide bond, habang ang polyimide ay gumagamit ng imide rings. Malaki ang pagkakaiba nila sa thermal stability, mechanical strength, at cost. 2. Aling materyal ang mas mahusay para sa mga catheter shaft? Ang polyimide ay mas mahusay para sa manipis na pader, mataas na pushability shaft. Ang polyamide ay mas mahusay para sa nababaluktot, kink-resistant na mga distal na seksyon. 3. Ano ang pangunahing disbentaha ng polyimide? Gastos and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Makatiis ba ang polyamide sa autoclave sterilization? Ang mga karaniwang marka ng PA ay bumababa sa mataas na kahalumigmigan at mga temperatura na higit sa 150°C. Ang pinapatatag ng init na PA12 ay kayang humawak ng mga paulit-ulit na pag-ikot sa paligid ng 120-130°C. 5. Paano nila inihahambing ang pagkakabukod ng kuryente? Ang polyimide ay isang superyor na dielectric na may matatag na pagkakabukod hanggang 250°C. Ang polyamide ay sumisipsip ng kahalumigmigan, na binabawasan ang pagganap ng pagkakabukod. 6. Available ba ang mga polyimide tube sa medikal na grado? Oo. Ang medikal-grade polyimide ay malawakang ginagamit sa mga catheter at guidewire, na may napatunayang panlaban sa gamma at EtO sterilization. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
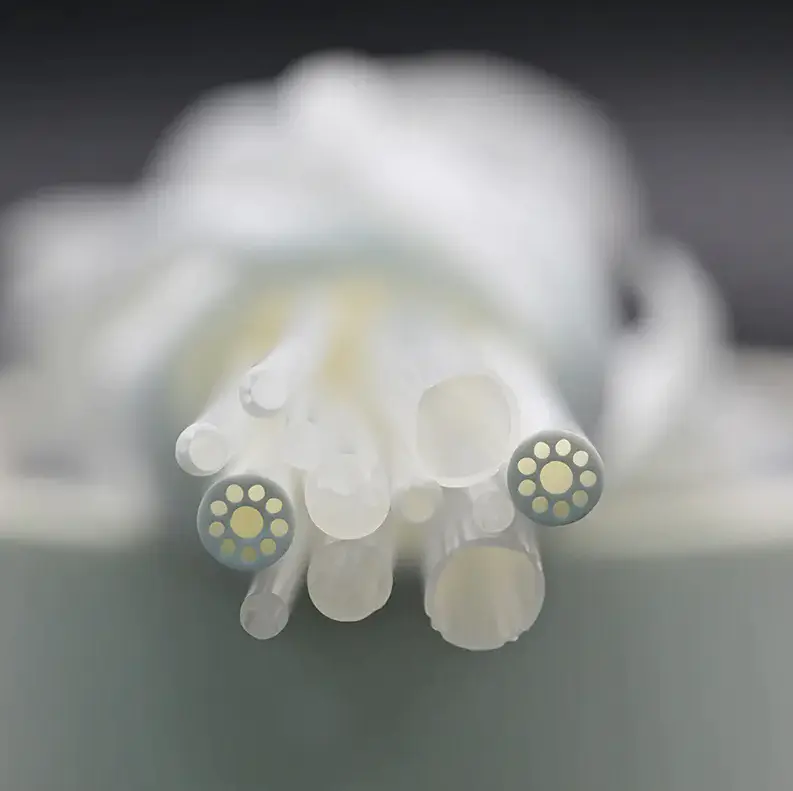
-
09Sep-2026Gabay sa Disenyo ng Catheter: Mga Materyales, Mga Layer, Mga Pagpapahintulot at PaggawaAng disenyo ng catheter ay isang trade-off na laro. Ang pushability, torque control, kink resistance, lubricity, trackability at X-ray visibility ay nakikipagkumpitensya para sa parehong kapal ng pader at lumen space. Ang pinakamabilis na paraan sa isang epektibong disenyo ay hindi ang paghabol sa isang solong numero ng pagganap, ngunit upang ayusin muna ang klinikal na gawain at anatomical pathway, pagkatapos ay piliin ang layer stack, mga materyales at reinforcement na nagsisilbi sa gawaing iyon. Iyon ang dahilan kung bakit itinuturing ng mga may karanasan na team ng device ang disenyo ng catheter bilang isang sistema ng ehersisyo sa halip na isang pagpili ng tubing. Kumuha ng dalawang halimbawa. Ang isang coronary guiding catheter ay nangangailangan ng malakas na torque transmission at isang malambot, atraumatic na tip. Ang isang neurovascular micro catheter, sa kabilang banda, ay nangangailangan ng matinding flexibility at mababang profile, kahit na nagsasakripisyo iyon ng ilang pushability. Ang parehong mga hilaw na materyales ay maaaring isaayos sa ganap na magkakaibang mga paraan upang matugunan ang mga magkasalungat na priyoridad. Mga Pangunahing Target ng Pagganap sa Disenyo ng Catheter Ang mga input ng disenyo ay nagmumula sa nilalayong anatomy, ang haba ng paggana ng device, ang diskarte sa paghahatid, at ang higpit na profile na kinakailangan upang maabot ang target. Ang mga input na ito, hindi ang katalogo ng mga magagamit na materyales, ang dapat magmaneho ng detalye. Ang talahanayan sa ibaba ay nagmamapa ng mga karaniwang klinikal na lugar sa mga pangunahing alalahanin sa disenyo at tipikal na materyal na mga pagpipilian. Talahanayan 1: Klinikal na pokus at kaukulang mga priyoridad sa disenyo ng catheter Klinikal na Pokus Pangunahing Mga Kinakailangan sa Pagganap Karaniwang Pagpili ng Materyal/Istruktura Coronary / Peripheral Access Torque transmission, kink resistance, guidewire compatibility, low profile Reinforced tubing na may PTFE liner at Pebax sa labas Neurovascular Micro-Catheter Flexibility, trackability, malambot na tip, mababang friction Polyimide o Pebax shaft na may coil reinforcement at lubricious coating Pagluwang ng Lobo Burst pressure, compliance, lakas ng tip bond Multi-layer balloon tubing sa PET o Pebax Diagnostic Angiography Radiopacity, rate ng daloy, makinis na lumen FEP o PTFE liner na may braid reinforcement at radiopaque fillers Layer-by-Layer Architecture: Ang Backbone ng Performance Ang mga modernong interventional catheter ay itinayo sa isang tatlong-layer na prinsipyo. Ang panloob na liner ay nagtatatag ng isang makinis, mababang friction lumen para sa mga guidewire at likido. Kinokontrol ng central reinforcement ang torque, crush resistance at kink resistance. Tinutukoy ng panlabas na jacket ang flexibility, surface lubricity at biocompatibility. Ang pagkuha ng tamang pagkakasunud-sunod ay mas mahalaga kaysa sa pagpili ng pinakamahal na polimer. Liner Pagpapatibay Jacket Ang pagpili ng reinforcement ay kadalasang nagiging punto sa isang disenyo ng catheter. Ang mga braided na istruktura ay naghahatid ng mahusay na paglilipat ng torque, habang ang mga istruktura ng coil ay naghahatid ng flexibility sa tortuous anatomy. Maraming mga hybrid na disenyo ang pinagsama upang ibagay ang baras sa target na sisidlan. Braid Reinforced Tubing para sa Pinahusay na Torque at Burst Resistance Ang tubing na ito ay naglalagay ng mga metal o fiber braid sa pagitan ng mga layer, na nagpapalakas ng burst pressure, lakas ng column, at torque transmission. Tamang-tama para sa mga catheter na nangangailangan ng tumpak na torsional control, tulad ng mga micro catheter at steerable sheaths. Tingnan ang Produkto → Pagpili ng Materyal: Ang Mga Kapalit na Mahalaga Walang solong pinakamahusay na materyal ng catheter. Ang PTFE ay naghahatid ng walang kaparis na lubricity at chemical resistance, ngunit mahirap itong mag-bond at nag-aalok ng limitadong kink resistance. Ang SILIP ay may mahusay na higpit at biocompatibility at maaaring manipis ang pader, ngunit ito ay hindi gaanong pampadulas. Ang polyimide ay mahusay sa mataas na lakas, ultra-manipis na mga aplikasyon sa dingding. Ang Pebax ay malambot at nababaluktot at madaling iproseso, habang ang TPU ay nag-aalok ng katatagan at malawak na hanay ng durometer. Lubricity paninigas Manipis na Pader Temp. Paglaban Kink Resistance PTFE PEEK Ang polyimide ay kadalasang ginagamit sa mga micro catheter dahil sa manipis na pader at mataas na lakas nito. Ang radar chart sa itaas ay isang qualitative reference para sa dalawang karaniwang materyales; gamitin ito bilang panimulang punto para sa isang structured na paghahambing, hindi bilang isang kapalit para sa bench testing. Micro Catheter para sa Minimally Invasive Navigation sa Maliit na Vessels Sa panlabas na diameter na wala pang 1 mm, ang catheter na ito ay nag-aalok ng flexibility at biocompatibility para sa tumpak na pag-access sa maliliit na sisidlan. Ang nako-customize na higpit at mga pagbabago sa diameter ay nagbibigay-daan sa ligtas na pagpasa sa paikot-ikot na anatomy. Tingnan ang Produkto → Pagpapaubaya sa Paggawa at Mga Pangalawang Proseso Ang layunin ng disenyo ay kasinghusay lamang ng kakayahan sa pagmamanupaktura na maaaring humawak nito. Ang catheter shaft na 0.02 mm na sobrang laki ay maaaring magdulot ng guidewire friction, habang ang 0.02 mm na undersized na reinforcement layer ay maaaring makaapekto sa torque transfer. Ang pamamahala sa pagpapaubaya ay nakasalalay sa proseso ng pagpilit, pagkakapare-pareho ng materyal at tooling. Ang multi-layer co-extrusion ay ginagamit upang makamit ang tumpak na kontrol sa dingding sa paligid ng buong cross-section, lalo na kung saan ang iba't ibang mga materyales ay dapat mag-bonding nang walang mga mahinang punto. Ang pamamaraan na ito ay isang dahilan multilayer co-extrusion na teknolohiya ay naging isang pokus sa industriya ng mga medikal na consumable. Ang mga pangalawang proseso ay nagdaragdag ng functionality: flaring para sa tip shaping, welding para sa mga balloon, coating para sa lubricity, at heat shrinking para sa joint protection. Kapag ang mga hakbang na ito ay ginawa sa parehong malinis na silid bilang extrusion, ang panganib ng kontaminasyon at dimensional drift ay nababawasan, at ang huling catheter ay kumikilos nang mas malapit sa modelo ng disenyo nito. Guiding Catheter na may Multi-Stage Design at Low-Friction Liner Nagtatampok ng braided na istraktura para sa mataas na torque at katatagan, kasama ang malambot na tip upang mabawasan ang pinsala sa sisidlan. Ang ultra-manipis na pader na may malaking inner cavity at PTFE liner ay nagsisiguro ng maayos na paghahatid ng mga instrumento. Tingnan ang Produkto → Pakikipagsosyo sa isang Catheter Component Manufacturer Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 propesyonal na mga miyembro ng kawani. Nakatuon ang kumpanya na lampasan ang tungkulin ng isang tradisyunal na supplier ng sangkap, na nagiging mahalagang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na ginagawang isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto. Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na device ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize na mga solusyon sa catheter system. 20,000 m² GMP-compliant cleanroom para sa extrusion, coating at pangalawang pagproseso 15 imported na extrusion lines para sa multi-layer at multi-lumen tubing, kasama ang 8 dedikadong PEEK extrusion lines Malapit sa 100 braiding, spring-coiling at coating machine, at 40 welding at forming station ISO 13485:2016 na sertipikadong sistema ng pamamahala ng kalidad Para sa mga team na nangangailangan ng kasosyo sa pagmamanupaktura upang isalin ang isang konsepto ng catheter sa isang reproducible device, OEM/ODM collaboration ay ang natural na susunod na hakbang. Maaaring suportahan ng LINSTANT ang mga pagsusuri sa disenyo para sa paggawa, pagpili ng materyal at pagpapatunay ng proseso bago ang paggawa ng dami. Mga Madalas Itanong Tungkol sa Disenyo ng Catheter Ano ang disenyo ng catheter? Ang disenyo ng catheter ay ang proseso ng pagbabalanse ng laki ng lumen, kapal ng pader, flexibility, torque transmission at pagganap ng tip para sa isang partikular na klinikal na aplikasyon. Karaniwang kinabibilangan ito ng pagpili ng tamang liner, reinforcement at mga materyales sa panlabas na jacket. Anong mga materyales ang ginagamit para sa mga medikal na catheter? Kasama sa mga karaniwang materyales sa medikal na catheter ang PTFE, FEP, PEEK, polyimide, Pebax, TPU at polycarbonate. Nag-aalok ang bawat isa ng magkakaibang kumbinasyon ng lubricity, stiffness, radiopacity at pag-uugali sa pagpoproseso. Ano ang pagkakaiba sa pagitan ng braided at coil-reinforced catheters? Pinapabuti ng braiding ang torque response at kink resistance, habang ang coiling ay nagbibigay ng mas mahusay na flexibility at crush resistance. Ang braiding ay nababagay sa mga high-torque device; nababagay ang coiling sa mga highly flexible shaft. Ano ang karaniwang pagpapaubaya para sa medikal na catheter tubing? Ang mga karaniwang OD at ID tolerance para sa medikal na tubing ay nasa hanay na ±0.02 mm hanggang ±0.05 mm, depende sa materyal, kapal ng pader at mga sukat. Ang mahigpit na pagpapahintulot ay mahalaga para sa guidewire compatibility at burst pressure. Ano ang pagkakaiba sa pagitan ng isang gabay na catheter at isang micro catheter? Ang isang gabay na catheter ay nagbibigay ng isang matatag, mataas na torque channel upang maghatid ng mga device. Ang isang micro catheter ay idinisenyo para sa malalim na distal na pag-access sa tortuous anatomy, na may mas maliit na profile at mas mataas na flexibility. Nag-aalok ba ang LINSTANT ng custom na disenyo at pagmamanupaktura ng catheter? Oo. Nagbibigay ang LINSTANT ng mga serbisyo ng OEM/ODM para sa mga kumpanya ng medikal na device, na sumasaklaw sa extruded tubing, reinforced tubing, balloon tubing, heat-shrink na produkto at pangalawang operasyon gaya ng coating at welding. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
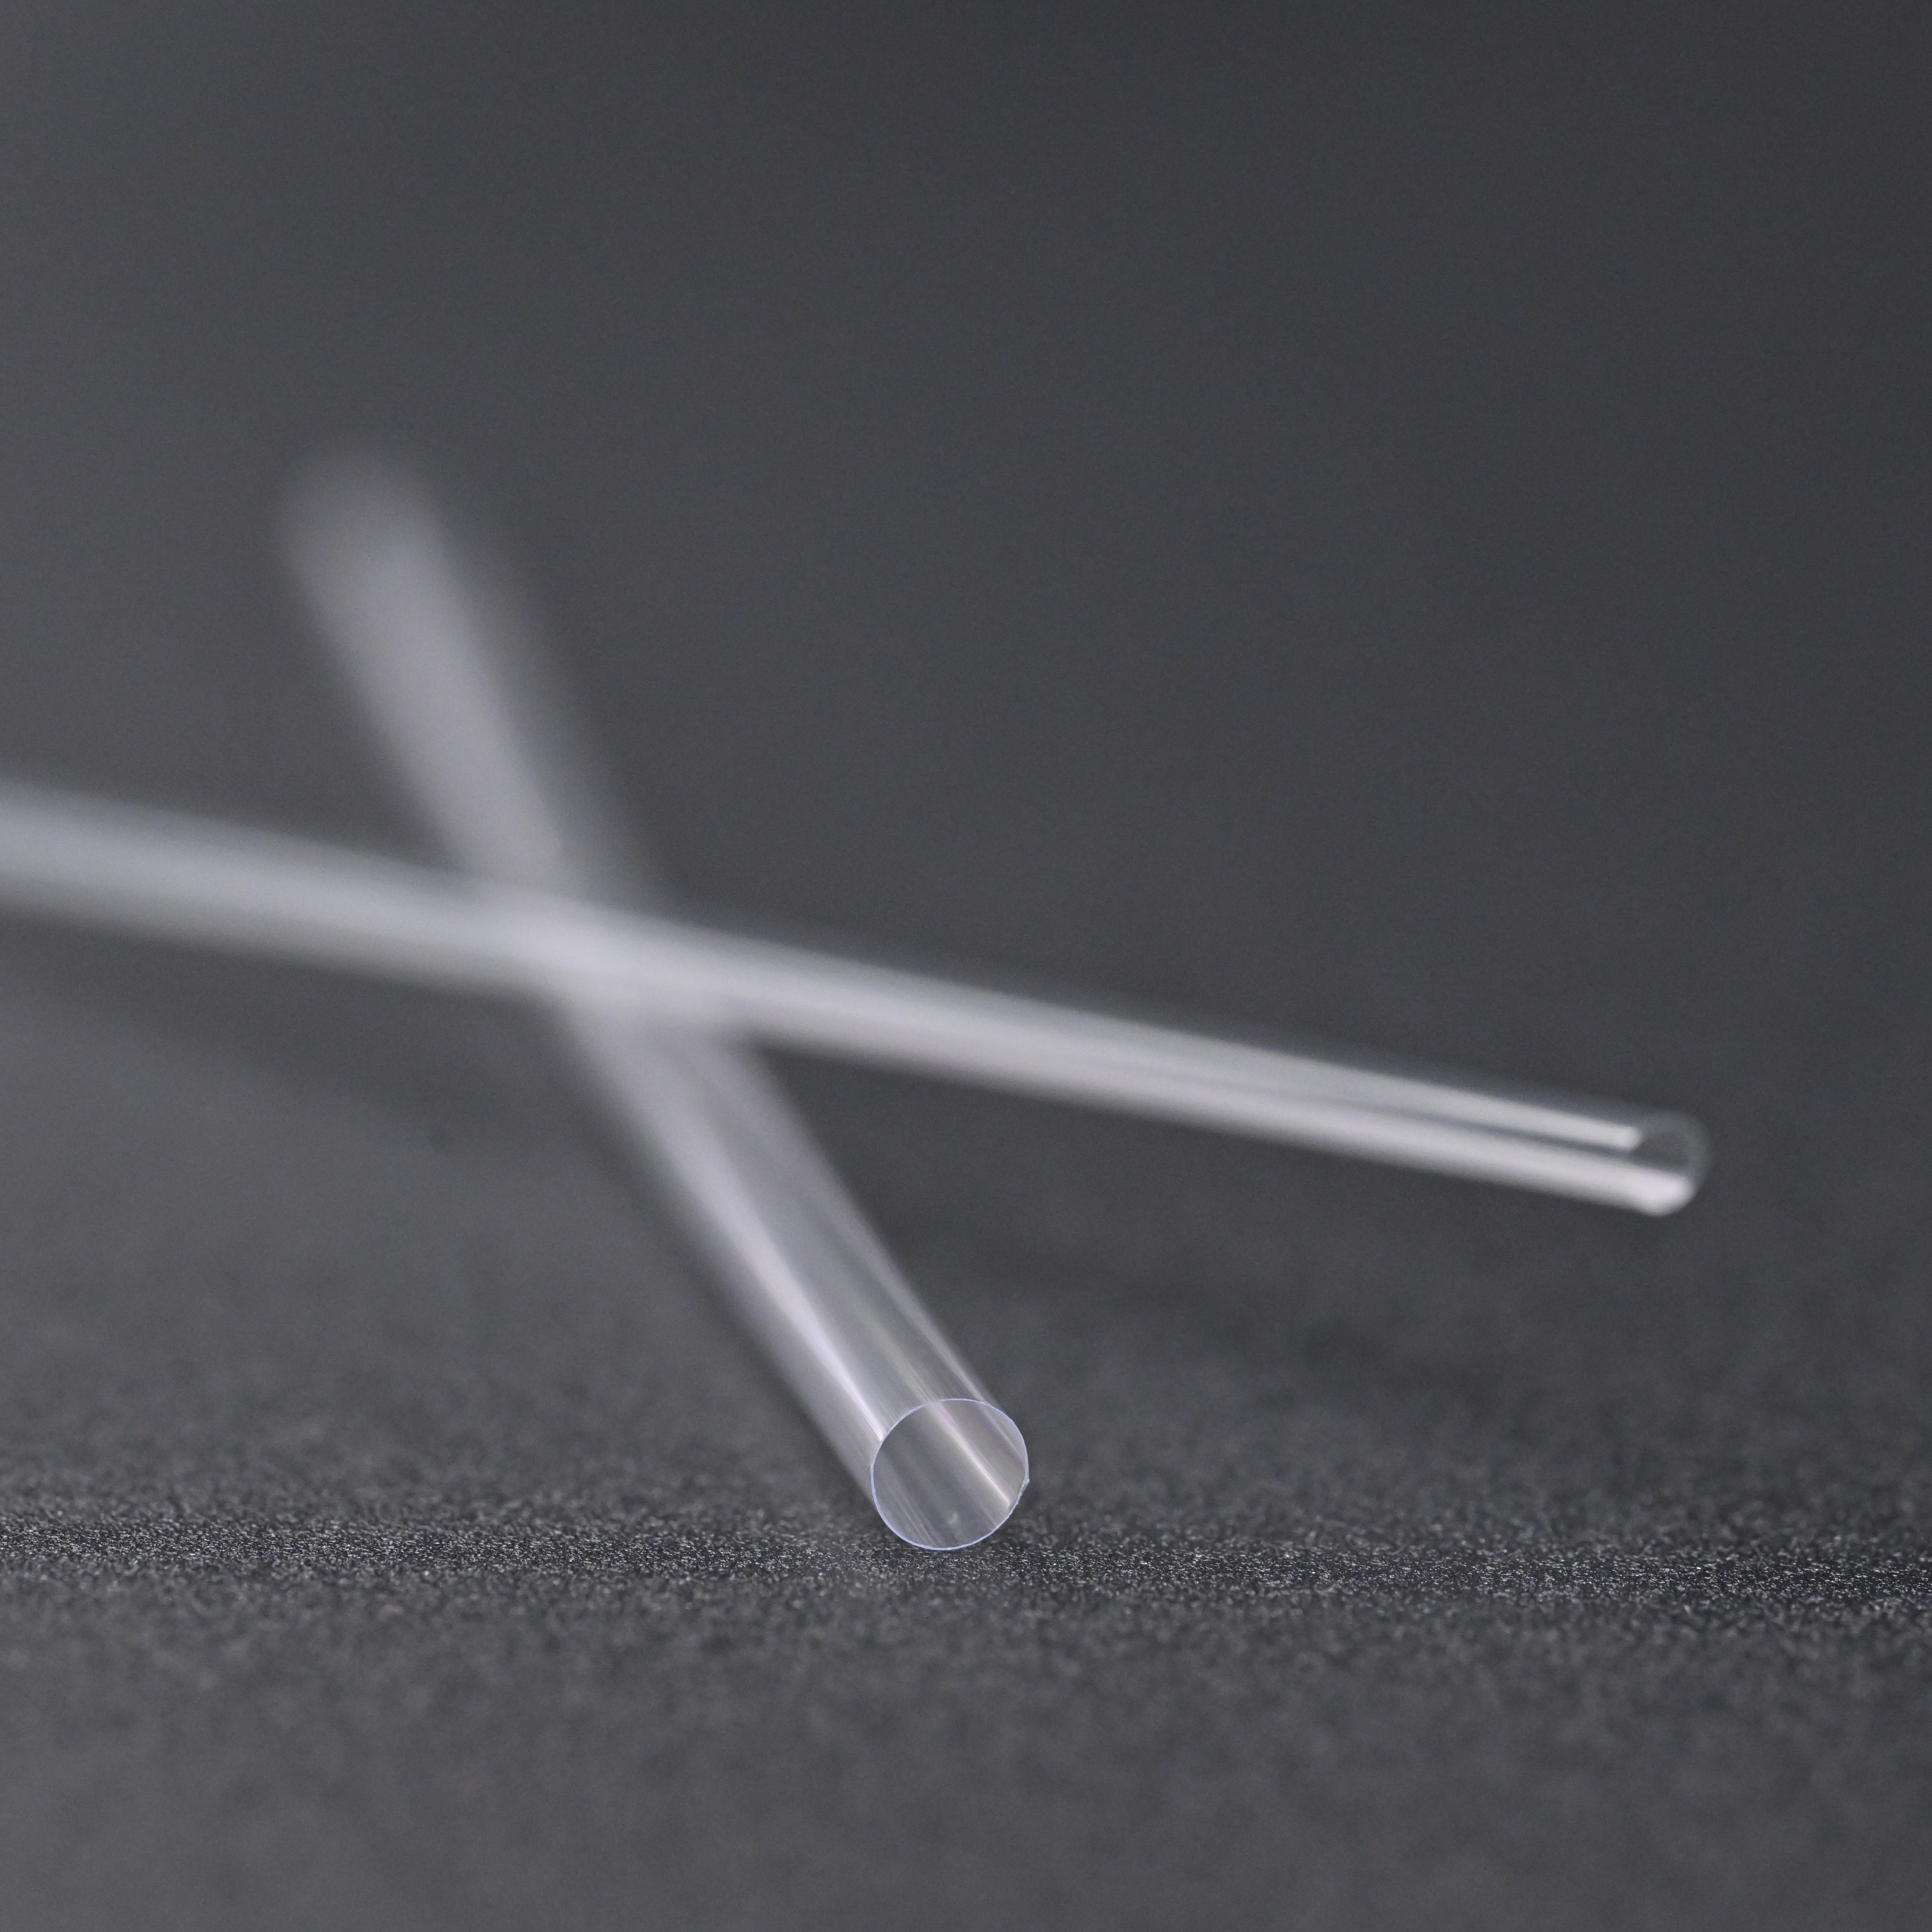
 Makipag -ugnay sa amin
Kung interesado ka sa aming mga produkto, mangyaring makipag -ugnay sa amin
- Makipag -ugnay sa Mga Detalye
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- Mga produkto
- Medical extruded tubing
- Medical Reinforced Tubing
- Polyimide
- Peek
- Balloon tubing
- Micro catheter
- Pangalawang proseso
- Init ang pag -urong ng tubo
- Fluoropolymer Medical Tubing
- Endoscope
- Negatibong Pag -access sa Presyon ng Presyon
- Gabay na catheter
- Angiographic catheter
- Mataas na presyon na naka -bra na tubing
- Proseso ng Paggamot sa Surface Medical Tubing
- Mabilis na link
- Home
- Tungkol sa amin
- Produkto
- Mga solusyon
- OEM/ODM
- Balita
- Makipag -ugnay
- News Center
- Balita sa industriya
- Balita ng Kumpanya
- Mobile terminal

