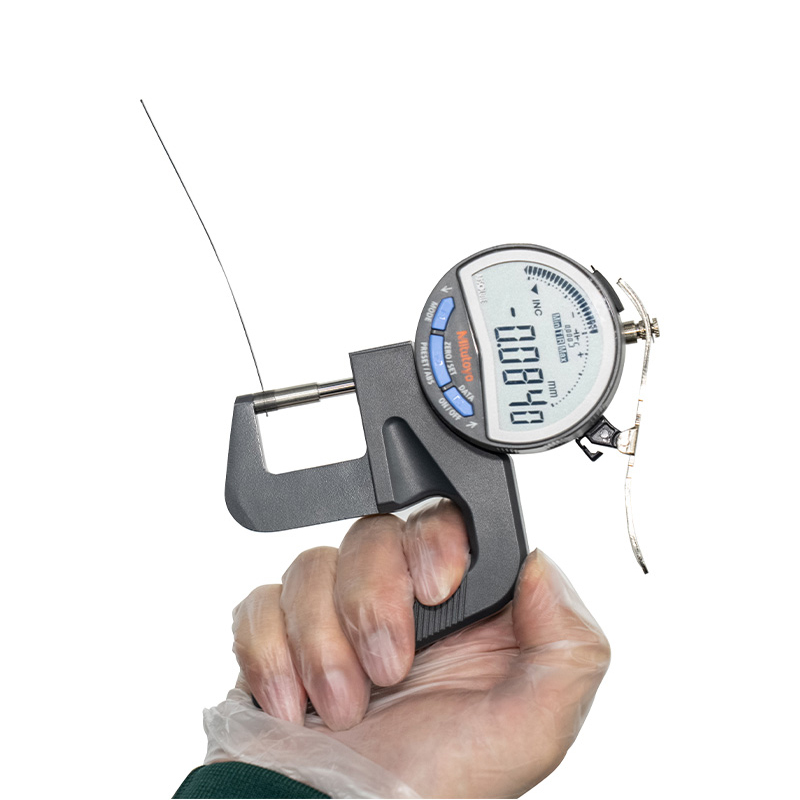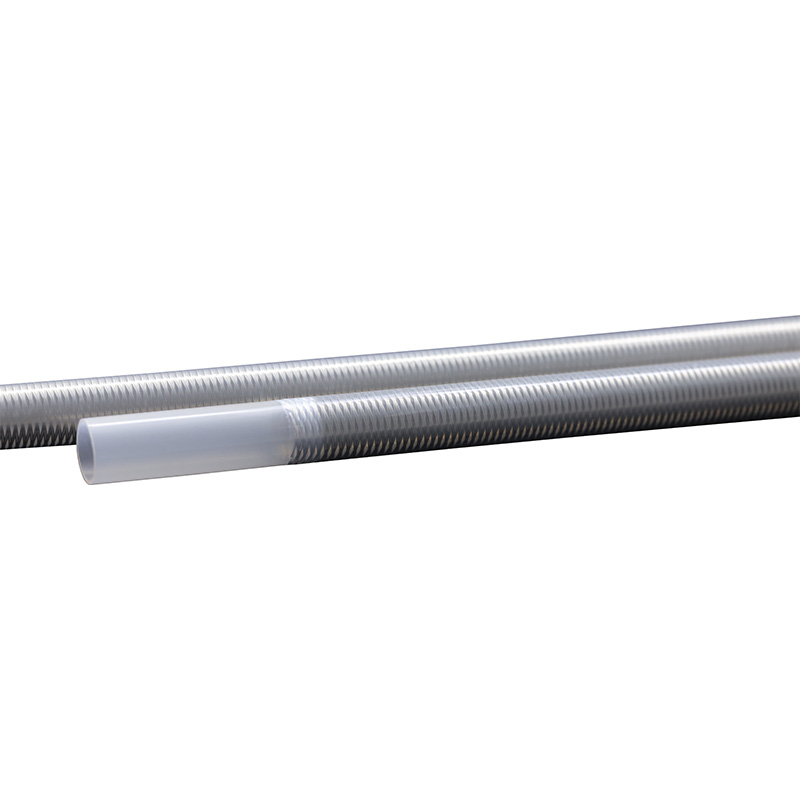


Ang isang 0.03 mm swing sa kapal ng pader ay mukhang hindi nakakapinsala sa isang drawing. Sa bangko ito ay nagiging isang kink sa aortic arch, isang lobo na hindi masusubaybayan, o isang balbula ng hemostasis na tumutulo. Sa aming karanasan, karamihan sa mga reklamo sa pagganap ng catheter ay bumabalik sa linya ng extrusion sa halip na sa disenyo ng catheter.
Ang maikling sagot: Tinu ng catheter extrusion ang tolerance band na maaari mong hawakan, ang lakas ng bono na magagamit sa ibaba ng agos, at kung gaano nauulit ang tapos na device sa sukat. Itama ang extrusion window at nagiging mas madali ang bawat susunod na hakbang. Magkamali at walang halaga ng tipping, bonding o assembly work at magliligtas sa device.
Ang gabay na ito ay nagtuturo sa kung ano talaga ang kinokontrol ng extrusion, ang mga variable ng proseso na mahalaga, ang mga polymer na kumikilos nang iba sa parehong turnilyo, ang mga depekto na unang lumalabas, at ang mga pagsusuri sa kalidad na nagpapanatili sa isang validated na proseso mula sa pag-anod.
Kung Ano ang Kinokontrol ng Catheter Extrusion Bago ang Anumang Iba Pa
Ang extrusion ay ang hakbang na nag-aayos ng geometry sa bawat isa pang proseso na ipinapalagay. Kung ang isang baras ay lumabas sa linya na may 12 porsyentong pagkakaiba-iba sa dingding, ang mga yugto ng tirintas, reflow at pagbuo ng tip ay namamana ng pagkakaiba-iba na iyon at nagpapalaki nito. Iyon ang dahilan kung bakit ni-lock ng mga may karanasang Klab ang extrusion window bago nila i-finalize ang disenyo ng catheter, hindi pagkatapos.
Limang output ang pinakamahalaga sa isang tipikal na interventional shaft: outer diameter, wall thickness and concentricity, ovality, inner-lumen surface finish, at dimensional stability sa buong spool.
| Parameter | Karaniwang target | Bakit ito mahalaga sa ibaba ng agos |
|---|---|---|
| Panlabas na diameter | /-0.02 hanggang /-0.05 mm sa 1-3 mm tubing | French size, sheath fit, catheter exchange |
| Kapal ng pader / concentricity | Sa loob ng 10% ng nominal na pader | Kink resistance, burst pressure, reflow consistency |
| Ovality | Mababang solong-digit na porsyento | Valve sealing, tip forming, walang leak na koneksyon |
| Kagaspangan ng panloob na ibabaw | Sub-micron Ra sa lumen | Trackability, flush volume, coating adhesion |
| Katatagan ng spool-to-spool | Parehong banda sa buong haba | Assembly yield at awtomatikong pagpapakain |
Ang mga manipis na pader na shaft ay kung saan nagiging mahirap ang mga numerong ito. Kapag ang pader ay bumaba sa 0.05 mm, ang tunaw ay may mas kaunting puwang upang makapagpahinga at ang draw-down na window ay lumiliit nang husto.
 Ultra Thin Wall Medical Tubing para sa Precision Fluid Transport Sinusuportahan ng ultra-thin extruded medical tubing ang mga tumpak na inner diameter at mga opsyon sa materyal na gaya ng TPU, Pebax, at SILIP para sa minimally invasive at fluid-channel na mga paggamit. Tingnan ang Produkto →
Ang Extrusion Line, Hakbang sa Hakbang
Karamihan sa mga catheter tubing ay ginagawa sa single-screw o dual-screw lines na may crosshead die at pagpapalaki ng vacuum. Ang pagkakasunud-sunod sa ibaba ay karaniwan, ngunit ang bawat hakbang ay may control point na nagpapasya sa huling pagpapaubaya.
- Pagpapatuyo at paghawak ng materyal. Ang mga hygroscopic resin tulad ng polyamide-based block copolymer at TPU ay sumisipsip ng moisture. Ang mga hindi natuyong pellet ay gumagawa ng mga bula, gel at mga streak sa ibabaw na lumilitaw lamang ilang oras sa isang production run.
- Pagpapakain at pagtunaw. Tinutukoy ng screw geometry at compression ratio kung gaano kadahan-dahang natutunaw ang polimer. Ang mga resin na naganap sa gupit ay nangyayari ng unti-unting compression zone upang maiwasan ang pagkasira.
- Pagsusukat at katatagan ng presyo. Ang pagkakaiba-iba ng matunaw na presyo ay halos nagpapadala ng isinasalin sa pagkakaiba-iba ng diameter. Ang isang gear pump o isang well-tuned metering zone ay nagpapa-flat sa curve na iyon.
- Crosshead mamatay sa draw-down. Ang mamatay ay nagtatakda ng hugis; ang draw-down ratio sa pagitan ng die exit at huling laki ng tubo ay nagtatakda sa dingding. Ang mga maliliit na pagbabago dito ay mabilis na gumagalaw sa kapal ng pader.
- Paglamig at pagpapalaki. Tinutukoy ng mga pagpapalaki ng vacuum tank at water temperature control ang bilog at kalidad ng ibabaw. Ang sobrang bilis ng paglamig ay nag-freeze ng stress sa dingding.
- Take-off, pagsukat at paikot-ikot. Ang patuloy na pag-igting ay pumipigil sa mga stretch mark at ovality; in-line gauging catches drift bago masayang ang isang buong spool.
Isang isometric na view ng isang tubing line: pumapasok ang polimer sa extruder, ang tunaw ay hinuhubog sa isang crosshead die, na may sukat sa ilalim ng vacuum, sinusukat ng laser gauge, at hinila palayo sa patuloy na pag-igting. Ang bawat bloke ay isang control point, hindi lamang isang makina.
Ang Pagpipilian sa Materyal ay Muling Isinulat ang Temperature Window
Ang parehong tornilyo at mamatay ay ganap na naiibang kumilos sa isang bagong dagta. Ang mga polyamide block copolymer gaya ng Pebax at proseso ng TPU sa isang katamtamang hanay ng bariles, habang ang SILIP at fluoropolymer ay humihiling ng mga dedikadong linya, kagamitang lumalaban sa kaagnasan at mas mahabang cycle ng paglilinis. Ang paglipat ng isang linya mula sa SILIP pabalik sa isang mababang-temperatura na elastomer ay bihirang matipid, kaya naman ang mga doktor ay nagpapanatili ng hiwalay na kapasidad ng extrusion para sa mga polymer na may temperatura.
Higit pa sa temperatura, ang profile ng ari-arian ng bawat polimer ay nagpapasya kung aling arkitektura ng baras ang may katuturan. Ang isang matigas, lumalaban sa init na materyal ay hindi pinakamahusay na pagpipilian para sa isang trackable shaft.
Ang PEEK at polyimide ay mataas ang marka sa higpit at paglaban sa init; Mataas ang marka ng Pebax at TPU sa flexibility. Karamihan sa mga modernong shaft ay pinaghahalo ang magkabilang mundo sa pamamagitan ng multi-layer coextrusion, kung saan ang isang malambot na panlabas na layer ay nagdadala ng hydrophilic coating at ang isang matibay na panloob na layer ay nagdadala ng lumen. Para sa mas malapit na pagtingin sa kung paano inilalapat ang teknolohiyang iyon sa pagsasanay, tingnan ang pangkalahatang ideya ng multilayer catheter coextrusion .
 Medikal na Multi-Layer Tubing para sa mga Catheter at Paghahatid ng Gamot Pinagsasama ng multi-layer extruded tubing ang panloob na biocompatibility sa panlabas na lakas o proteksyon, pagsuporta sa mga catheter, infusion, drainage, at mga sistema ng paghahatid ng gamot na may mahigpit na pagpapaubaya. Tingnan ang Produkto →
Kung Saan Nagmula ang mga Extrusion Defect
Ang mga depekto ay lumitaw nang random. Sa pag-troubleshoot ng produksyon, ang parehong limang ugat na sanhi ay tumutukoy sa karamihan ng mga tinanggihang spool.
Malarawang pampubliko sa karaniwang mga pattern ng pag-troubleshoot sa produksyon ng medikal na tubo, hindi isang nasusukat na industriya.
- Diameter drift karaniwang tumuturo sa pagkatunaw ng presyo ng kawalang-tatag o isang take-off speed mismatch.
- Mga gel at itim na batik ipahiwatig ang hindi kumpletong purging, degraded resin sa mga patay na zone, o moisture.
- Pagkasira ng dingding kadalasang nagmumula sa die centering o hindi balanseng vacuum sa sizing sleeve.
- Matunaw ang bali at pagkamagaspang lalabas kapag lumampas ang rate ng output sa kung ano ang kayang hawakan ng die geometry sa temperaturang iyon.
- Ovality sa spool ay isang problema sa pag-igting at paikot-ikot sa halip na isang problema sa pagpilit.
Mga Pagpapahintulot, In-Line Gauging at Quality Control
Ang isang napatunayang proseso ay hindi isang matatag na prosesong magpakailanman. Gumagapang ang mga setting ng vacuum, napuputol ang pagkasira, at maaaring baguhin ng bagong resin lot ang natutunaw na lagkit. Ang patuloy na pagsukat ay ang tanging praktikal na depensa.
Ang mga praktikal na hakbang sa pagmamaneho sa isang catheter extrusion line ay naglalaman ng:
- Laser o ultrasonic gauging sa mga nakapirming pagitan, naka-log laban sa posisyon ng spool.
- Ang kontrol sa proseso ng pagsusuri sa OD, pader at ovality, na may mga pagsusuri sa reaksyon sa halip na inspeksyon pagkatapos ng katotohanan.
- Kwalipikasyon sa pag-install, pagpapatakbo at pagganap sa bawat bagong kumbinasyon ng die at resin.
- Full lot traceability mula sa pellet batch hanggang sa natapos na spool, sa ilalim ng isang sistema ng kalidad na gaya ng ISO 13485.
- Nakadokumentong kontrol sa pagbabago para sa anumang pagsasaayos na pumupunta sa napatunayang window.
Mula sa Extruded Tube hanggang Finished Catheter
Ang pagpilit ay karaniwang ang una sa kanilang mga operasyon. Ang mga pangalawang proseso tulad ng tipping, flaring, hole punching, reflow bonding, braiding at heat-shrink lamination ay kung ano ang ginagawang shaft at spool ng tubing. Ang mga hakbang na ito ay lubos na nakadepende sa kung ano ang nangyari sa itaas ng agos: ang isang lumen na wala sa bilog ay hindi maaasahang magse-seal laban sa isang balbula ng hemostasis, at ang isang pader na may frozen-in na stress ay madidistort sa panahon ng reflow.
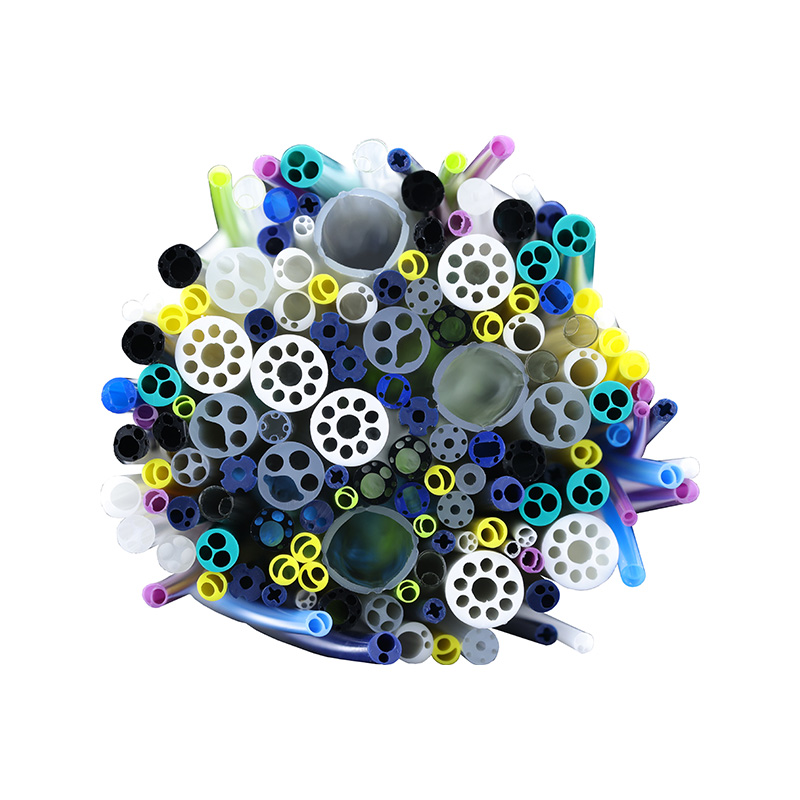
Ang mga kumpletong layout ng lumen ay naglalagay ng pinakamataas na pangangailangan sa hakbang ng pagpilit. Ang mga multilumen na profile na may dalawa, tatlo o higit pang channel ay nangyayari ng balanseng daloy sa pamamagitan ng die upang ang bawat lumen ay mapanatili ang hugis at cross-section nito sa buong haba.
 Multi-Lumen Medical Tubing para sa Complex Catheter Designs Ang extruded tubing na may napapasadyang maraming channel ay nagbibigay-daan sa sabay-sabay na pag-access para sa mga guidewire, gamot, at gas sa coronary, dialysis, endoscopy, at neurovascular catheter applications. Tingnan ang Produkto →
Pagpili ng Extrusion Partner
Para sa mga manufacturer ng device, ang extrusion supplier ay may bahagi ng design team. Ang pagkakaiba sa pagitan ng isang component vendor at isang development partner ay makikita sa kung gaano kaaga sila kasangkot at kung gaano karami sa proseso ng window ang maaari nilang idokumento para sa iyo.
Ang Ningbo LINSTANT Polymer Materials Co., Ltd. ay itinatag noong 2014 at mula noon ay lumago sa isang pambansang antas ng high-tech na enterprise na may higit sa 500 mga miyembro ng kawani. Ang kumpanya ay mahalaga sa paglampas sa tungkulin ng isang tradisyunal na tagapagtustos ng sangkap, na nagsusumikap na maging isang bahagi ng mga produkto ng mga customer nito. Mula sa tumpak na pagtutugma sa panahon ng collaborative na bahagi ng disenyo hanggang sa pagtitiyak sa pagiging maaasahan sa panahon ng pagmamanupaktura, malalim na isinasama ng LINSTANT ang core value chain ng mga produkto ng mga customer nito, na isang pangunahing competitive na bentahe ng catheter para sa kanilang mga produkto.
Sa pamamagitan ng tuluy-tuloy na teknolohikal na inobasyon at mahigpit na kontrol sa kalidad, nagagawa naming magbigay ng mga kumpanya ng medikal na aparato ng mas ligtas, mas tumpak, at mas advanced na teknolohiyang naka-customize sa mga solusyon sa catheter system.
Ang production base ay sumasaklaw sa halos 20,000 square meters ng GMP-compliant na cleanroom space, na may 15 imported na extrusion lines na sumusuporta sa single, double at triple-layer coextrusion, walong nakalaang PEEK lines, dalawang injection molding lines, at humigit-kumulang 100 braiding, coiling at coating units. Ang saklaw ng materyal ay sumasaklaw sa PEEK, polyimide, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET at PVDF, at ang hanay ng produkto ay umaabot mula sa base tubing hanggang sa mga reinforced shaft at balloon tubing hanggang sa mga micro catheter at mga gabay na catheter. Ang pamamahala ng kalidad ay na-certify sa ISO 13485:2016.
Para sa mga team na nagtaguyod ng disenyo sa halip na off-the-shelf tubing, ang Serbisyo ng OEM at ODM sumasaklaw sa joint development, tooling, validation ng proseso at serial production.
Mga madalas Itanong
Q1. Ano ang catheter extrusion?
Ito ay ang proseso ng pagtunaw na humuhubog sa mga polymer pellets sa tuluy-tuloy na catheter tubing na may tinukoy na panloob na diameter, panlabas na diameter at dingding. Itinatakda nito ang geometry na umaasa sa lahat ng susunod na hakbang sa pagpupulong.
Q2. Anong tolerance ang maaaring hawakan ng catheter extrusion?
Ang mga linyang mahusay na kinokontrol ay karaniwang may hawak na panlabas na diameter sa loob ng /-0.02 hanggang /-0.05 mm at pader sa loob ng humigit-kumulang 10 porsyento ng nominal, depende sa resin, kapal ng pader at laki ng tubing.
Q3. Aling mga polymer ang ginagamit para sa catheter tubing extrusion?
Karaniwan ang Pebax, TPU, PVDF, PET, polyimide, PEEK, PTFE, FEP, PFA at ETFE. Ang pagpili ng materyal ay tumutulak sa bintana ng temperatura, ang higpit ng baras at ang diskarte sa patong.
Q4. Ano ang pagkakaiba sa pagitan ng single-lumen at multilumen extrusion?
Ang single-lumen tubing ay may isang channel. Ang multilumen tubing ay naglalagay ng dalawa o higit pang mga channel sa isang profile, na may balanseng daloy ng mamatay upang ang bawat lumen ay mapanatili ang cross-section nito sa haba.
Q5. Paano mo maiiwasan ang kinking sa extruded catheter tubing?
Ang mga concentric na pader, pare-pareho ang kapal ng pader, ang tamang durometer o isang braided reinforcement layer, at isang kontroladong proseso ng reflow ay nagpapataas ng kink resistance.
Q6. Maaari bang ibigay ang extruded tubing bilang bahagi ng isang buong OEM catheter assembly?
Oo. Ang mga extrusion na supplier na may pangalawang kakayahan sa pagtaguyod ay maaaring maghatid ng mga tipped, bonded, braided o coated shaft, o ang buong custom na pag-develop ng catheter mula sa yugto ng disenyo hanggang sa serial production.